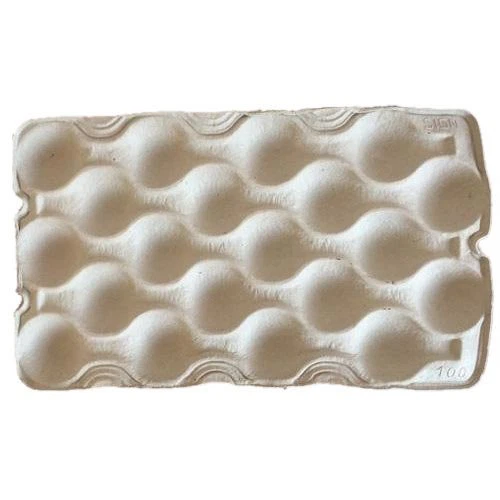
Przemysłowe opakowania do form papierowych to produkty przyjazne dla środowiska, które pojawiły się w ostatnich latach. Główne procesy produkcyjne to: proces ubijania, proces formowania, proces suszenia oraz proces prasowania i kształtowania na gorąco. Spośród czterech głównych procesów odpady powstające w procesie prasowania i kształtowania na gorąco stanowią około 80% wszystkich odpadów całej linii produkcyjnej. W odpowiedzi na to zjawisko, bazując na doświadczeniach zgromadzonych w codziennej pracy, opowiem o przyczynach i przeciwdziałaniu powstawaniu produktów odpadowych.
1. Powierzchnia wykonanej formy z tworzywa sztucznego do prasowania na gorąco nie jest gładka i występuje wiele pęcherzy, które wpływają na jakość produktu. Należy zwrócić uwagę na zakup wysokiej jakości-materiałów aluminiowych do szlifowania, a gotowe formy wygładzić drobnym papierem ściernym.
2. Przetworzona forma ma nierówną odległość mocowania pomiędzy górną i dolną formą, a produkt łatwo ulega rozdrobnieniu w wyniku kształtowania. Formę należy obrabiać ściśle według określonej skali, a odległość mocowania między górną formą a dolną formą powinna być równa.
3. Podczas instalowania formy na maszynie kształtującej górna i dolna forma nie są równoległe, co powoduje poważne tarcie formy. Do montażu formy powinna być zatrudniona osoba. Najlepiej jest użyć przyrządu do pomiaru, czy górna i dolna forma są równoległe.
4. Jakość zakupionych surowców jest niestabilna, stopień skurczu produktu po suszeniu nie odpowiada pierwotnemu procesowi soku, a ilość złomu podczas kształtowania jest wysoka. Lepiej wybrać tekturę falistą krawędziową i szarą tekturę ciętą przez wyznaczoną wytwórnię kartonów.
5. Niewłaściwe proporcje mieszania zaczynu ubijanego powodują wysoki stopień uszkodzenia produktu. Należy wybrać różne formuły zawiesiny w zależności od różnych struktur form papierowych.
6. Ten sam zestaw form wodnych wytwarza produkty na różnych modelach maszyn formujących, przy czym istnieją pewne różnice pomiędzy ich produkcją, co prowadzi do wzrostu ilości złomu podczas późniejszego procesu przekształcania. Formę wodną należy zamocować tak daleko, jak to możliwe, aby wytwarzać produkty na maszynie formierskiej tego samego typu.
7. Suszony produkt ulega znacznej deformacji, co wpływa na ogólną jakość. Należy zauważyć, że ludzie wypuszczający mokre produkty powinni zachować ostrożność i chwycić kąt wypływu różnych produktów oraz kontrolować krzywą suszenia w zależności od różnych produktów.
8. Wilgotność uformowanego mokrego produktu nie jest dobrze kontrolowana podczas suszenia, co powoduje dużą ilość odpadów z tworzyw sztucznych. Należy ustalić najlepszą temperaturę suszenia dla różnych produktów, a wilgotność suszonych produktów powinna zazwyczaj wynosić 15-18%.
9. Występują duże zaległości w produktach po suszeniu,-długim czasie-suszenia na powietrzu, niska zawartość wilgoci w produkcie, nadmierny skurcz i wysoki współczynnik odrzutów podczas kształtowania. Należy unikać-terminowych zalegania suszonych produktów, a przed formowaniem należy kontrolować proces odzyskiwania wilgoci w przypadku suchszych produktów.
10. Niewystarczające doświadczenie operacyjne w zakresie kształtowania pracowników, niedokładne techniki kształtowania i wysoki wskaźnik odrzuceń. Konieczne jest wzmocnienie szkoleń biznesowych, ciągłe doskonalenie poziomu ich pracy oraz przyjęcie różnych metod prasowania, ściskania, ściskania i ciągnięcia różnych produktów w celu poprawy jakości produktu.