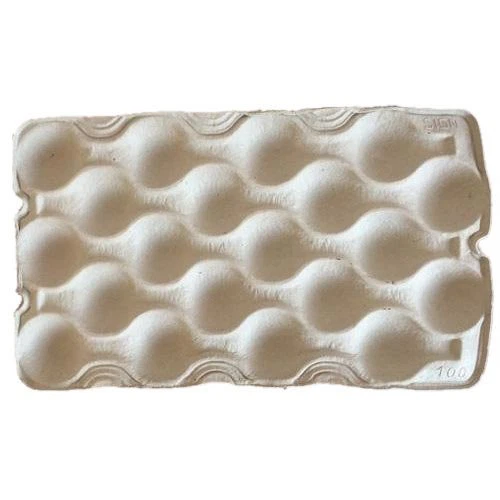
 Określ odpowiednie parametry w projekcie zgodnie z wymaganiami pakowanego produktu i charakterystyką projektu konstrukcji tacy papierowej chroniącej środowisko:
1. Rozmiar i grubość ścianki. Podstawowym wymaganiem dotyczącym konstrukcji produktów podporowych z papieru jest bliski kontakt z zapakowanymi przedmiotami, aby zapobiec powodowaniu przez nie ruchu poprzecznego-podczas procesu cyrkulacji. Na tej podstawie rozważa się kwestie buforowania i odporności na wstrząsy, dlatego w projekcie konstrukcyjnym wymiary powinny być zwarte. Kompaktowy rozmiar jest rozwiązywany poprzez kompleksową współpracę stałej powierzchni nośnej, wnęki i żeber wzmacniających.
W projekcie konstrukcyjnym grubość ścianki nośnika papierowego należy określić zgodnie z warunkami użytkowania nośnika papierowego chroniącego środowisko i rodzajem użytego włókna papierowego. Grubość ścianki jest ważnym czynnikiem wpływającym na wytrzymałość nośnika papierowego. Zwiększenie grubości ścianki nie tylko zwiększa zużycie surowców, ale także zmniejsza produkcję podczas formowania adsorpcyjnego. Zwiększenie grubości ścianki zwiększy również zużycie energii w procesie suszenia mokrej formy papierowej, a na tacy powstają wady jakościowe papieru, takie jak wgniecenia, dziury skurczowe i kanapki. Zakładając spełnienie wytrzymałości podłoża papierowego, grubość ścianki powinna zostać zmniejszona w jak największym stopniu. Grubość ścianki wynosi od 0,5 do 6 mm, gdy stosuje się proces formowania metodą adsorpcji próżniowej, a grubość ścianki wynosi od 3 do 20 mm, gdy stosuje się proces formowania tłocznego.
2, łuk przejściowy. Przy projektowaniu konstrukcji nośnej papieru, naroża wewnętrznej i zewnętrznej powierzchni podstawy papierowej, połączenie pomiędzy żebrami pionowymi a korpusem głównym oraz końce żeber pionowych powinny być przejściowe łukami, aby uniknąć prostych krawędzi i kątów prostych. Przejście łuku sprzyja wytwarzaniu formy i mocowaniu siatki, wyjmowaniu z formy podczas przenoszenia mokrej formy papierowej, przepływowi ciekłego materiału podczas formowania adsorpcyjnego, a także korzystne jest unikanie koncentracji naprężeń powodujących uszkodzenie opakowania. Promień łuku przejściowego można określić w zależności od konkretnych właściwości produktu i materiału papierowego oraz wymagań dotyczących opakowania, zwykle 2–5 mm.
3, nachylenie demontażowe. W procesie formowania formy papierowej forma papierowa jest ściśle przymocowana do formy siatkowej, a włókno papierowe zostanie osadzone w siatce formy siatkowej. Aby ułatwić przenoszenie mokrej formy papierowej, należy zapewnić powierzchnię podkładki papierowej równoległą do kierunku wyjmowania z formy. Rozsądny kąt pochylenia. Im większe nachylenie, tym łatwiej jest je rozformować. Jeśli nachylenie jest zbyt małe, trudno będzie je wymontować, a także spowoduje zadrapania lub pęknięcia na powierzchni papierowego nośnika chroniącego środowisko. Zbyt duże nachylenie zmniejszy dokładność wymiarową tacy papieru, a także wpłynie na nośność-i siłę przywracającą sprężystość tacy papieru. Ogólnie rzecz biorąc, kąt pochylenia wynosi 3 stopnie - 6 stopni.