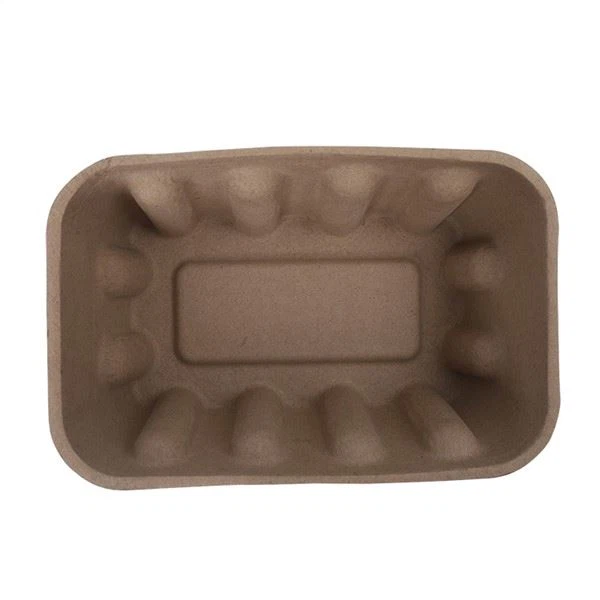
Formowana masa celulozowa-na mokro (zwana także formowaną termicznie lub-prasowaną na gorąco) to najwyższy poziom produkcji formowanej masy celulozowej -, w ramach której powstają gładkie, gęste i precyzyjne tacki o aksamitnej- powierzchni, która może konkurować z najwyższej jakości tekturą i plastikiem. Jednak technologia-prasowania na mokro jest również bardziej złożona i wymagająca niż standardowa-masa formowana transferowo -. Wymaga dodatkowego wyposażenia (ogrzewane formy prasujące), bardziej precyzyjnej kontroli procesu (temperatura, ciśnienie, czas, wilgotność) i większej liczby potencjalnych problemów z jakością. Gdy proces jest dobrze-kontrolowany, z masy celulozowej formowanej na mokro-przez prasowanie powstają wyjątkowe produkty; jeśli tak nie jest, może to powodować frustrujący szereg defektów, takich jak - wypaczenia, pęknięcia, dziury, nierówna grubość, chropowatość powierzchni, odbarwienia, sklejanie, rozdzieranie, pęcherze i inne. Rozwiązywanie problemów z tymi defektami wymaga systematycznego podejścia, - zrozumienia pierwotnej przyczyny (którą może być przygotowanie miazgi, jej formowanie, prasowanie, suszenie lub przycinanie) i zastosowania właściwych działań naprawczych. W tym artykule przedstawiamy obszerny przewodnik dotyczący rozwiązywania problemów w technologii masy celulozowej formowanej na mokro-w prasie: 20+ typowe defekty, ich pierwotne przyczyny (wg etapów procesu) i sprawdzone rozwiązania. Dołączamy także diagnostyczne drzewo decyzyjne, które pomoże Ci szybko zidentyfikować prawdopodobną przyczynę defektu, oraz protokoły kontroli jakości, które przede wszystkim zapobiegają występowaniu defektów. Niezależnie od tego, czy jesteś inżynierem produkcji rozwiązującym problemy z-linią prasy mokrej, menedżerem ds. jakości rozpatrującym skargi klientów, twórcą produktu oceniającym technologię-prasy na mokro, czy też kupującym rozumiejącym wyzwania związane z produkcją najwyższej jakości masy celulozowej, ten przewodnik powinien dostarczyć Ci wiedzy potrzebnej do diagnozowania i rozwiązywania problemów z jakością-prasy na mokro.
Zrozumienie procesu-prasowania na mokro
Zanim zajmiemy się rozwiązywaniem problemów, przyjrzyjmy się pokrótce procesowi-prasowania na mokro-, ponieważ zrozumienie procesu jest niezbędne do zrozumienia, gdzie i dlaczego pojawiają się defekty.
Proces-prasowania na mokro składa się z pięciu głównych etapów:
- Przygotowanie miazgi:Surowe włókno (papier makulaturowy, wytłoki, bielone itp.) jest rozcierane na masę, przesiewane, rafinowane i mieszane z dodatkami chemicznymi (żywica zwiększająca wytrzymałość na mokro, klejonka, środki retencyjne, barwniki). Miąższ rozcieńcza się do uzyskania konsystencji (0,3-1,0%).
- Tworzenie się:Formę siatkową zanurza się w zawiesinie masy celulozowej (lub natryskuje nią) i przykłada próżnię w celu osadzenia włókien na powierzchni formy -, tworząc mokrą matę z włókien w kształcie tacy. Wilgotność mokrej tacy wynosi 70–80%.
- Prasowanie na mokro (na gorąco):Mokra taca jest przenoszona z formy formującej do ogrzewanej formy prasującej (forma dolna). Górna nagrzana forma opada i ściska tacę pod wysokim ciśnieniem (0,5-5 MPa) i temperaturą (150-220 stopni C) przez 10-60 sekund. Ciepło odparowuje wodę, a ciśnienie zagęszcza włókna i wyciska parę wodną - jednocześnie susząc, zagęszczając i wygładzając tackę. Jest to decydujący etap technologii prasowania na mokro.
- Suszenie wtórne (w razie potrzeby):Po sprasowaniu blacha może nadal posiadać wilgotność 8-15%. Jeśli wartość docelowa wynosi 6–10%, może być potrzebny drugi etap suszenia w piecu tunelowym.
- Przycinanie i wykańczanie:Krawędzie tacy są przycinane (przy użyciu matrycy stalowej, matrycy obrotowej lub-przycinania w formie) do precyzyjnych wymiarów. Można zastosować opcjonalne powlekanie, drukowanie lub tłoczenie.
Wady mogą mieć swój początek na dowolnym z tych etapów -, a czasami na defekt składa się wiele przyczyn na różnych etapach. Skuteczne rozwiązywanie problemów wymaga systematycznego sprawdzania każdego etapu, od surowca po gotowy produkt.
Diagnostyczne drzewo decyzyjne: szybka identyfikacja defektów
Zanim przejdziesz do szczegółowego-poprzez-rozwiązywanie problemów z defektami, zapoznaj się z poniższym drzewkiem szybkiej diagnostyki, które pomoże Ci zidentyfikować prawdopodobną przyczynę defektu na podstawie jego wyglądu i czasu wystąpienia.
Jeżeli wada jest widoczna bezpośrednio po uformowaniu (przed prasowaniem):
- Nierówna grubość / cienkie plamy → problem z formowaniem (próżnia, konsystencja miąższu, konstrukcja formy)
- Otworki / dziury → problem z powstawaniem (zanieczyszczenia, słabe pokrycie włóknami, uszkodzenie siatki formy)
- Rozdarcie / dziury podczas przenoszenia → problem z transferem (niewspółosiowość, zwolnienie, kąt pochylenia)
- Rozmyta/chropowata powierzchnia → problem z miąższem (niedostateczne-rafinowanie, rodzaj włókna, rozmiar siatki)
Jeśli wada pojawi się po zaprasowaniu (etap-prasowania na mokro):
- Wypaczanie/zwijanie się → palący problem (nierówna temperatura/ciśnienie, gradient wilgoci) lub problem suszenia
- Pęknięcia/pęknięcia → problem ucisku (zbyt wysokie ciśnienie, zbyt mała wilgotność, kruche włókno) lub problem suszenia (zbyt szybkie schnięcie)
- Chropowatość powierzchni / nierówna gładkość → problem z prasowaniem (nierówny nacisk, uszkodzenie powierzchni formy, niewystarczający czas prasowania) lub problem z miąższem
- Przebarwienia (żółknięcie/brązowienie) → problem palący (zbyt wysoka temperatura, zbyt długi czas prasowania) lub problem miazgi (zanieczyszczenia)
- Przyklejanie się do formy → palący problem (niedostateczne oddzielenie, zbyt wysoka temperatura, zbyt wysoka wilgotność) lub problem z pleśnią (uszkodzenie powierzchni, brak powłoki antyadhezyjnej)
- Pęcherze / pęcherzyki → palący problem (zbyt szybkie nagrzewanie, uwięziona para wodna, niewystarczająca wentylacja)
- Nierówna gęstość → palący problem (nierówne ciśnienie, nierówna temperatura formy) lub problem z formowaniem (nierównomierne osadzanie się włókien)
- Zmiany skurczu → palący problem (nierówna temperatura/ciśnienie) lub problem suszenia (nierównomierne suszenie)
Jeśli wada pojawi się po ponownym wysuszeniu:
- Wypaczenia / zwijanie się → problem z suszeniem (nierówny przepływ powietrza/temperatura, zbyt szybkie suszenie)
- Pękanie → problem z wysychaniem (zbyt szybkie schnięcie, zbyt wysoka temperatura, niska wilgotność)
- Przebarwienia → problem z suszeniem (zbyt wysoka temperatura, zbyt długi czas schnięcia)
- Kruchość → problem z wysuszeniem (nadmierne-przesuszenie, wilgoć<5%)
Jeśli wada pojawi się po przycięciu lub wykończeniu:
- Poszarpane / szorstkie krawędzie → problem z przycinaniem (tępa matryca, nieprawidłowy docisk, kruchy produkt)
- Pękanie podczas przycinania → problem z przycinaniem (tępa matryca, zbyt wysokie ciśnienie, kruchy/przesuszony-produkt)
- Niedokładność wymiarowa → problem z przycięciem (niewspółosiowość matrycy, położenie produktu) lub problem ze skurczem (prasowanie/suszenie)
- Wypadanie kurzu/włókna → problem z przycinaniem (matowa matryca, suchy/kruchy produkt) lub problem z miąższem (słabe wiązanie włókien)
Jeżeli wada pojawi się podczas przechowywania lub transportu (niewidoczna przy produkcji):
- Wypaczenie → absorpcja wilgoci (przechowywanie dużej wilgotności, niewystarczająca bariera dla wilgoci)
- Osłabienie / zmiękczenie → absorpcja wilgoci (wysoka wilgotność, brak żywicy wytrzymałej na mokro)
- Mold growth → high moisture content (>12%) + wysoka wilgotność + ciepłe przechowywanie
- Odbarwienie / plama → wilgoć, zanieczyszczenia lub degradacja powłoki
Przejdźmy teraz do szczegółowego rozwiązywania problemów-przez-defekty.
Wada 1: Wypaczenie i zwijanie się
Opis:Taca nie jest płaska - wygina się, wygina lub zwija w górę lub w dół. Taca może się kołysać po umieszczeniu na płaskiej powierzchni lub jej krawędzie mogą się unieść.
Przyczyny pierwotne (według etapów):
Przygotowanie miazgi:
- Nierówna orientacja włókien (włókna ułożone bardziej w jednym kierunku ze względu na słaby przepływ masy celulozowej lub technikę formowania) → zróżnicowany skurcz
- Niespójna mieszanka włókien (różnice-od-partii typu włókna lub proporcji) → zmienny skurcz
- Nadmierne rafinowanie (nadmiernie-miazga rafinowana bardziej się kurczy i jest bardziej podatna na wypaczanie)
Tworzenie się:
- Nierównomierne osadzanie się włókien (w niektórych obszarach grubsze, w innych cieńsze) → zróżnicowany skurcz podczas prasowania/suszenia
- Nierównomierny rozkład podciśnienia → nierówna gęstość włókien → zróżnicowany skurcz
- Zbyt wysoka lub zbyt niska konsystencja miazgi → nierównomierne osadzanie się włókien
Prasowanie na mokro (najczęstsza przyczyna):
- Nierówna temperatura formy (jedna strona cieplejsza od drugiej lub gorące punkty) → zróżnicowany skurcz i usuwanie wilgoci
- Nierówny nacisk prasowania (jedna strona lub obszar ściśnięty bardziej niż inne) → różnica gęstości → różnicowy skurcz
- Niewystarczający czas prasowania → nierównomierne usuwanie wilgoci → zróżnicowany skurcz podczas wtórnego suszenia
- Uszkodzenie lub zużycie powierzchni formy → nierównomierne przenoszenie ciepła → różnicowy skurcz
- Forma dociskowa nie jest równoległa (forma górna i dolna nie są idealnie równoległe) → nierówny nacisk na blasze
- Nadmierna temperatura prasowania → szybkie wysychanie powierzchni przed ujściem wilgoci z wnętrza → naprężenia wewnętrzne → wypaczenie
Suszenie wtórne:
- Nierówny przepływ powietrza w tunelu suszącym (jedna strona dostaje więcej gorącego powietrza) → suszenie różnicowe → wypaczanie
- Nierówna temperatura w tunelu suszącym → suszenie różnicowe
- Zbyt szybkie schnięcie (wysoka temperatura, duży przepływ powietrza) → powierzchnia wysycha przed wilgocią wewnętrzną → naprężenia wewnętrzne → wypaczenie
- Tace nie są odpowiednio podparte podczas suszenia (np. wiszące lub niepodparte krawędzie) → wypaczenie-wywołane grawitacją
Postprodukcja-:
- Pochłanianie wilgoci podczas przechowywania (wysoka wilgotność) → jedna strona wchłania więcej wilgoci niż druga → wypaczenie
- Niewystarczająca powłoka barierowa dla wilgoci → wchłanianie wilgoci
- Tace ułożone nierównomiernie lub pod obciążeniem, gdy są jeszcze ciepłe → trwałe odkształcenie
Rozwiązania (w kolejności prawdopodobnej skuteczności):
- Sprawdź i zrównoważ temperaturę formy do prasowania:Użyj kamery termowizyjnej lub sond temperatury powierzchni, aby sprawdzić, czy górna i dolna forma mają jednakową temperaturę na całej powierzchni. Wyreguluj elementy grzejne, aby wyeliminować gorące/zimne punkty. Cel: wahania temperatury<±5 degrees C across the mold surface.
- Sprawdź i zrównoważ ciśnienie prasowania:Sprawdź, czy prasa wywiera równomierny nacisk na całą tacę. Użyj folii-czułej na nacisk (np. wstępnej skali), aby odwzorować rozkład ciśnienia. Dostosuj równoległość prasy i wyrównanie formy. Cel: zmiany ciśnienia<±10% across the tray.
- Zoptymalizuj czas i temperaturę prasowania:Należy zapewnić wystarczający czas docisku, aby zapewnić równomierne usunięcie wilgoci (zwykle 15-45 sekund, w zależności od grubości ściany i wilgotności). Unikać nadmiernej temperatury (która powoduje szybkie wysychanie powierzchni i naprężenia wewnętrzne). Cel: wilgotność resztkowa po wyciśnięciu 8-12% (nie za sucho, nie za mokro).
- Popraw jednorodność formowania:Sprawdź konsystencję pulpy (docelowo 0,3-0,8%), rozkład podciśnienia (zapewnij równomierne podciśnienie w formie) i konstrukcję formy (zapewnij równomierny przepływ włókien). Użyj bardziej jednolitej mieszanki włókien i stałego stopnia rozdrobnienia.
- Optymalizacja suszenia wtórnego:Używaj stopniowanych profili temperatur (niższa temperatura na wejściu, wyższa w środku, niższa na wyjściu), aby zapobiec-szybkiemu wysychaniu. Zapewnij równomierny przepływ powietrza na wszystkich tacach. Użyj foremek lub podpórek do suszenia, aby utrzymać kształt tacy podczas suszenia.
- Kontroluj wilgotność po-produkcji:Przed ułożeniem w stos upewnij się, że tace są schłodzone do temperatury pokojowej. Przechowywać w-kontrolowanym środowisku (40-60% wilgotności względnej). W przypadku miejsc o dużej wilgotności należy używać opakowań barierowych. W razie potrzeby nałóż powłokę barierową dla wilgoci.
- Użyj żeber i projektu konstrukcyjnego:Wprowadź żebra, pofałdowania lub inne elementy konstrukcyjne do projektu tacy, aby zwiększyć sztywność i zapobiec wypaczeniu. Dobrze-zaprojektowana taca z żebrami jest mniej podatna na wypaczenia niż płaska taca.
Wada 2: Pęknięcia i złamania
Opis:Taca ma widoczne pęknięcia, pęknięcia lub rozdarcia - na powierzchni (pęknięcia powierzchniowe) lub na całej ścianie (przez-pęknięcia). Pęknięcia mogą pojawić się podczas prasowania, suszenia, przycinania lub później podczas przenoszenia/wysyłki.
Przyczyny pierwotne (według etapów):
Przygotowanie miazgi:
- Nadmiernie-miazga rafinowana (nadmierne skracanie włókien) → niska wytrzymałość na rozdzieranie → skłonność do pękania
- Słabe wiązanie włókien (nie-rozdrobniona miazga, niedostateczne ubijanie) → słabe wiązania między-włóknami → pękanie pod wpływem naprężeń
- Niewystarczająca wytrzymałość na mokro żywicy → niska wytrzymałość na mokro → pękanie podczas prasowania/przenoszenia
- Żywica o nadmiernej wytrzymałości na mokro → produkt kruchy → skłonny do pękania
- Zanieczyszczenia (plastik, metal, szkło) w miazdze → słabe punkty → inicjacja pęknięć
- Zbyt-krótkie włókna (np. duża zawartość wytłoków przy bardzo krótkich włóknach) → niska wytrzymałość na rozdarcie
Tworzenie się:
- Cienkie plamy lub dziury w uformowanej tacy → koncentracja naprężeń → pękanie podczas prasowania
- Nierówna grubość ścianki → koncentracja naprężeń w cienkich obszarach → pękanie
- Nadmierna próżnia podczas formowania → zagęszczanie i wyrównywanie włókien → obszary kruche
- Słabe pokrycie włókien w przypadku ostrych narożników lub głębokich zaciągnięć → cienkie plamy → pęknięcia
Prasowanie na mokro (najczęstsza przyczyna):
- Nadmierny nacisk prasowania → nadmierne-zagęszczenie → kruchy produkt → pękanie podczas uwalniania lub przenoszenia
- Niedostateczna wilgotność przy prasowaniu (taca zbyt sucha przed prasowaniem) → łamliwe włókna → pękanie pod ciśnieniem
- Zbyt szybkie prasowanie (nagłe przyłożenie wysokiego ciśnienia) → obciążenie udarowe → pękanie
- Nierówny nacisk → koncentracja naprężeń → pękanie w-obszarach wysokiego ciśnienia
- Nadmierna temperatura prasowania → degradacja termiczna celulozy → produkt kruchy
- Uszkodzenia powierzchni formy (zadrapania, wgniecenia) → koncentracja naprężeń → pękanie
- Niewystarczający kąt pochylenia → taca przywiera i rozrywa się podczas uwalniania → pękanie
- Wciskanie zbyt cienkich ścianek (<0.8mm) → insufficient material → cracking
Suszenie wtórne:
- Zbyt szybkie schnięcie (wysoka temperatura, duży przepływ powietrza) → szybka utrata wilgoci → naprężenia wewnętrzne → pękanie
- Nadmierne-przesuszenie (wilgoć<5%) → brittle product → cracking during handling
- Nierównomierne suszenie → zróżnicowany skurcz → naprężenie → pękanie
- Szok termiczny (nagła zmiana temperatury, np. z gorącego suszenia do zimnego pomieszczenia) → naprężenie termiczne → pękanie
Przycinanie i obsługa:
- Tępa matryca do przycinania → raczej zgniatanie niż cięcie → mikro-pęknięcia na krawędziach
- Nadmierny nacisk przycinania → pęknięcia na krawędziach cięcia
- Nieostrożne obchodzenie się (upuszczenie, uderzenie) → pękanie
- Nadmierne-układanie w stosy (nadmierne obciążenie dolnych tac) → pękanie kompresyjne
Rozwiązania:
- Zoptymalizuj ciśnienie i prędkość prasowania:Zmniejsz ciśnienie prasowania, jeśli jest nadmierne (docelowo 0,5-3 MPa dla większości produktów, 3-5 MPa tylko dla produktów o dużej gęstości). Stosuj stopniowe wywieranie nacisku (zwiększanie nacisku), a nie nagły nacisk. Upewnij się, że nacisk na tacę jest równomierny.
- Kontroluj wilgotność podczas prasowania:Upewnij się, że taca ma odpowiednią wilgotność (65-75% mokrej masy) przy wejściu do prasy - zbyt sucha=krucha, zbyt mokra=długi czas prasowania i powstawanie pęcherzy. Dostosuj czas formowania i wstępne suszenie (jeśli występuje), aby osiągnąć docelową wilgotność.
- Zoptymalizuj formułę miazgi:Upewnij się, że stopień rafinacji jest prawidłowy (25-40 stopni SR dla mokrego-prasowania -, a nie nadmiernego-rafinowania, a nie niedostatecznego-rafinowania). Użyj żywicy o odpowiedniej wytrzymałości na mokro (PAE 0,5-1,5%), ale nie w nadmiarze. Zapewnij dobre wiązanie włókien – użyj mieszanki długich i krótkich włókien (długie włókna zapewniają wytrzymałość na rozdarcie, krótkie włókna zapewniają gładkość). Usunąć zanieczyszczenia poprzez odpowiednie przesiewanie/czyszczenie.
- Popraw jakość formowania:Zapewnij jednolitą grubość ścianki, - bez cienkich plam i dziur. Sprawdź siatkę formy pod kątem uszkodzeń. Zapewnij odpowiednie pokrycie włókien w ostrych narożnikach i głębokich ciągnieniach (może być konieczne dostosowanie konstrukcji formy, wydłużenie czasu formowania lub dostosowanie konsystencji masy celulozowej).
- Optymalizacja suszenia:Używaj stopniowanych profili temperatur, aby zapobiec-zbyt szybkiemu wysychaniu. Unikaj nadmiernego-przesuszenia (docelowa wilgotność końcowa 6-10%, nie<5%). Allow gradual cooling after drying (avoid thermal shock). Use drying molds/supports to hold shape.
- Popraw przycinanie:Utrzymuj ostre matryce do przycinania (regularnie wymieniaj lub ostrz -, zwykle co 50 000–200 000 cięć). Stosuj odpowiedni nacisk przycinania (wystarczający, aby czysto ciąć, a nie tak, aby zmiażdżyć). Upewnij się, że produkt jest prawidłowo umieszczony w matrycy.
- Konstrukcja zapewniająca odporność na pękanie:Unikaj bardzo cienkich ścian (<0.8mm) in structural areas. Use rounded corners (radius >2mm) zamiast ostrych narożników (koncentracja naprężeń). Dodaj żebra dla wsparcia konstrukcyjnego. Unikaj głębokich wciągnięć z ostrymi przejściami.
Wada 3: Dziurki i cienkie plamki
Opis:Małe dziurki (nakłucia) lub cienkie, półprzezroczyste obszary w ściance tacy - widoczne pod światło. Otworki mogą powodować wycieki (w zastosowaniach związanych z żywnością/płynami) i słabe punkty (w zastosowaniach konstrukcyjnych).
Przyczyny pierwotne:
Przygotowanie miazgi:
- Zanieczyszczenia w miazdze (fragmenty tworzyw sztucznych, wióry metalowe, szkło, brud) → blokowanie osadzania się włókien → dziury
- Piana w miąższu → pęcherzyki powietrza → puste przestrzenie w macie włóknistej → dziury
- Słabe rozproszenie włókien (zlepki włókien lub „kłaczki”) → nierówne osadzanie się włókien → cienkie plamy pomiędzy zlepkami
- Zbyt-krótkie włókna lub nadmierne rafinowanie → słabe tworzenie się maty z włókien → dziury
- Niewystarczający środek retencyjny → drobne włókna przechodzą przez siatkę → cienkie plamki
Formowanie (najczęstsza przyczyna):
- Uszkodzona lub zużyta siatka formy (dziury, rozdarcia lub zatkane obszary) → nierówne osadzanie się włókien → dziury/cienkie plamki
- Niewystarczający czas formowania → cienka mata z włókien → dziury
- Zbyt niska konsystencja miazgi → odkładanie się cienkich włókien → porów
- Nadmierne podciśnienie → włókna „przeciągają-” (włókna przechodzą przez siatkę) → cienkie plamki
- Niewystarczająca próżnia → słabe osadzanie się włókien → cienkie plamy
- Słaby przepływ masy celulozowej nad formą → nierówne osadzanie się włókien → cienkie plamy w obszarach o słabym przepływie
- Napowietrzenie miąższu → pęcherzyki powietrza → puste przestrzenie → dziurki
- Problemy z konstrukcją formy (ostre narożniki, głębokie tłoczenia, wąskie kanały) → słabe pokrycie włóknami → cienkie plamy
Prasowanie na mokro:
- Nadmierny nacisk prasowania → zagęszczenie maty włóknistej → istniejące cienkie plamy stają się dziurkami
- Zanieczyszczenia na powierzchni formy → tworzą wgniecenia → cienkie plamy
- Nierówne ciśnienie → nadmierne-zagęszczenie w niektórych obszarach → przerzedzenie
Rozwiązania:
- Sprawdź i wymień siatkę formy:Regularnie sprawdzaj siatkę formy formującej pod kątem uszkodzeń (dziur, rozdarć, zatkania). Niezwłocznie wymień uszkodzoną siatkę. Oczyścić zatkaną siatkę strumieniem wody lub rozpuszczalnikiem. Używaj odpowiedniego rozmiaru oczek (60-100 mesh dla drobnych produktów, 40-60 mesh dla grubych produktów).
- Popraw czyszczenie miazgi:Należy zapewnić odpowiednie przesiewanie (sita ciśnieniowe o odpowiedniej wielkości szczelin) i czyszczenie (hydrocyklony) w celu usunięcia zanieczyszczeń. Używaj surowca-dobrej jakości (unikaj mocno zanieczyszczonego papieru makulaturowego). Zainstaluj separatory magnetyczne w celu usunięcia zanieczyszczeń metalicznych.
- Kontroluj napływ piany i powietrza:W razie potrzeby użyj środków przeciwpieniących. Upewnij się, że poruszanie miazgą klatki piersiowej jest odpowiednie (niezbyt energiczne, co powoduje napowietrzanie). Unikaj swobodnego- dostarczania miazgi (która porywa powietrze). W razie potrzeby odpowietrzyć miąższ (odpowietrzanie próżniowe).
- Optymalizuj parametry formowania:Zapewnij odpowiedni czas formowania (zwykle 3-15 sekund, w zależności od pożądanej grubości ścianki). Dostosuj konsystencję miąższu (docelowo 0,3-0,8% - za niska=cienka, za wysoka=nierówna). Zoptymalizuj próżnię (nie za wysoka, nie za niska). Zapewnij równomierny przepływ masy celulozowej nad formą.
- Popraw dyspersję włókien:Zapewnij odpowiednie rozwłóknienie (całkowite oddzielenie włókien, brak grudek). Użyj odpowiednich środków retencyjnych, aby poprawić retencję włókien i tworzenie się maty. Unikaj nadmiernego-rafinowania (które skraca włókna i pogarsza tworzenie się mat).
- Ulepsz projekt formy:Unikaj ostrych rogów i głębokich rysów (stosuj zaokrąglone rogi, stopniowe przejścia). Zapewnij odpowiedni kąt pochylenia (3-7 stopni). W przypadku skomplikowanych kształtów należy rozważyć modyfikacje konstrukcji formy (dodatkowe kanały próżniowe, prowadnice przepływu), aby poprawić pokrycie włókien.
- Kontrola jakości:Wprowadź 100% kontrolę wizualną pod kątem dziur (lub próbkowanie AQL). Trzymaj produkt pod światło, aby wykryć dziury. W przypadku zastosowań krytycznych (żywność, ciecze) należy przeprowadzić test szczelności, aby sprawdzić, czy nie ma-otworów przelotowych.
Wada 4: Nierówna grubość ścianki
Opis:Grubość ścianek tacy różni się znacznie w różnych obszarach. - niektóre obszary są grube, inne cienkie. Może to powodować nierówną wytrzymałość, wypaczenia i złe dopasowanie produktu.
Przyczyny pierwotne:
Formowanie (główna przyczyna):
- Nierówny rozkład podciśnienia w formie → więcej włókien osadza się w-obszarach wysokiej próżni, mniej w obszarach-niskiej próżni
- Słaby przepływ masy celulozowej przez formę → w niektórych obszarach gromadzi się włókno, w innych jest jego wyczerpanie („mycie włókien”)
- Problemy z projektowaniem form (ostre narożniki, głębokie tłoczenia, złożona geometria) → nierównomierne osadzanie się włókien
- Zbyt duża konsystencja pulpy → nierównomierne osadzanie się włókien (zbrylenia włókien, słaba płynność)
- Nadmierna próżnia → migracja włókien (włókna przemieszczają się z obszarów o wysokiej-próżni do obszarów o niskiej-próżni)
- Orientacja formy formującej (pionowa lub pozioma) → grawitacja wpływa na osadzanie się włókien
- Niewystarczający czas formowania → nierówna mata z włókien (cienka w obszarach, w których narastanie trwa dłużej)
Przygotowanie miazgi:
- Słabe rozproszenie włókien (zbrylenia) → nierówne osadzanie
- Nierówna długość włókien → nierówne tworzenie się maty
- Piana lub napowietrzanie → puste przestrzenie i nierównomierne osadzanie się
Prasowanie na mokro:
- Nierówny nacisk docisku → nadmierne-zagęszczenie w niektórych obszarach (cieńsze),-niedostateczne zagęszczenie w innych (grubsze)
- Nierówna temperatura formy → zróżnicowane zagęszczenie → nierówna grubość
Rozwiązania:
- Zoptymalizuj rozkład podciśnienia:Sprawdź i wyreguluj kanały podciśnieniowe w formie formującej, aby zapewnić równomierne podciśnienie na całej powierzchni. Użyj obliczeniowej dynamiki płynów (CFD) lub eksperymentalnego mapowania próżni, aby zidentyfikować i skorygować obszary niskiej/wysokiej próżni. W razie potrzeby dodaj lub dostosuj kanały próżniowe.
- Popraw przepływ miazgi:Dostosuj metodę dostarczania masy celulozowej (natrysk czy zanurzenie), aby zapewnić równomierny przepływ masy celulozowej nad formą. W razie potrzeby użyj prowadnic przepływu lub przegród. Zoptymalizuj konsystencję miazgi (docelowo 0,3-0,8%). Unikaj nadmiernej próżni (która powoduje migrację włókien).
- Ulepsz projekt formy:Stosuj stopniowe przejścia, zaokrąglone rogi i odpowiednie kąty pochylenia. W przypadku skomplikowanych kształtów należy rozważyć modyfikacje projektu formy, aby poprawić przepływ i pokrycie włókien. Użyj testów prototypów, aby zidentyfikować cienkie obszary i odpowiednio dostosować formę.
- Zoptymalizuj czas formowania:Zapewnij wystarczający czas formowania, aby zapewnić równomierne osadzanie włókien -, zwłaszcza w przypadku skomplikowanych kształtów lub dużych powierzchni. Dłuższy czas formowania ogólnie poprawia jednorodność (ale zmniejsza szybkość produkcji).
- Popraw jakość miazgi:Zapewnij całkowite rozproszenie włókien (bez grudek). Stosuj spójne mieszanki włókien i stopnie rafinacji. Kontroluj pianę i napowietrzanie.
- Zrównoważyć ciśnienie prasowania:Zapewnij równomierny nacisk na tackę (w celu sprawdzenia użyj-folii wrażliwej na nacisk). Dostosuj równoległość prasy i wyrównanie formy.
- Kontrola jakości:Zmierz grubość ścianki w wielu miejscach (minimum 5-8 punktów na tacę) za pomocą mikrometru. Ustaw kryteria akceptacji (np. zmiana grubości).<±15% of nominal). Use statistical process control (SPC) to monitor thickness variation over time.
Wada 5: Chropowatość powierzchni i słaba jakość powierzchni
Opis:Powierzchnia tacy jest szorstka, rozmyta lub nierówna - zamiast gładkiej, aksamitnej-powierzchni, jakiej można spodziewać się po mokrej-miazdze formowanej w prasie. Może zawierać widoczną teksturę włókien, wzór siatki, mechacenie lub nierówną gładkość.
Przyczyny pierwotne:
Przygotowanie miazgi:
- Niedostatecznie-rafinowana miazga (niski stopień SR / wysoki CSF) → szorstkie włókna, słaba gładkość powierzchni
- Zbyt-długie włókna (np. duża zawartość pierwotnego siarczanu siarczanowego) → szorstka, włóknista powierzchnia
- Słabe rozproszenie włókien (zbrylenia, „drgawki”) → nierówności i nierówności powierzchni
- Zanieczyszczenia (plastik, brud) → wady powierzchni
- Niewystarczające cząsteczki (drobne cząsteczki włókien) → słabe wypełnienie powierzchni → szorstka powierzchnia
Tworzenie się:
- Zbyt-gruba siatka (np. siatka 40) → widoczny wzór siatki po stronie formującej
- Uszkodzona lub zużyta siatka → nierówna powierzchnia
- Zbyt duża konsystencja miazgi → nierówne osadzanie się włókien → szorstka powierzchnia
- Nadmierne podciśnienie → zagęszczenie włókien i „druk włóknisty” → szorstka powierzchnia
- Niewystarczające podciśnienie → mata z luźnych włókien → szorstka, rozmyta powierzchnia
Prasowanie na mokro (główna przyczyna jakości powierzchni):
- Niewystarczający nacisk prasowania → niewystarczające-zagęszczenie → szorstka, porowata powierzchnia
- Niewystarczający czas prasowania → niepełne zagęszczenie i wygładzenie → szorstka powierzchnia
- Niewystarczająca temperatura prasowania → słabe zmiękczenie i wiązanie włókien → szorstka powierzchnia
- Nierówny nacisk docisku → nierówna gładkość powierzchni
- Uszkodzona lub zużyta powierzchnia formy prasującej (zadrapania, wgniecenia, korozja) → wady powierzchniowe produktu
- Zanieczyszczona forma prasująca (nagromadzenie włókien, pozostałości) → nierówny transfer powierzchni
- Niewystarczające uwalnianie formy → zbieranie włókien na formie → szorstka, zmechacona powierzchnia
- Zbyt-duża wilgotność przy prasowaniu → nasiąkanie wodą → słabe zagęszczenie → szorstka powierzchnia
- Zbyt-niska wilgotność przy prasowaniu → suche włókna słabo się zagęszczają → szorstka powierzchnia
Rozwiązania:
- Zoptymalizuj parametry prasowania:Zapewnij odpowiedni nacisk prasowania (docelowo 1-4 MPa dla gładkiej powierzchni), temperaturę (160-200 stopni C) i czas (15-45 sekund). Te trzy parametry współdziałają ze sobą – jeśli jeden z nich jest zbyt niski, inne mogą wymagać zwiększenia. Użyj projektu eksperymentów (DOE), aby zoptymalizować kombinację dla konkretnego produktu.
- Utrzymaj dociskową powierzchnię formy:Regularnie czyścić formy prasujące (usuwać nagromadzone włókna i pozostałości odpowiednimi środkami czyszczącymi). Sprawdź powierzchnię formy pod kątem uszkodzeń (zadrapań, wgnieceń, korozji) i w razie potrzeby napraw lub-wypoleruj ponownie. W razie potrzeby nałóż środek antyadhezyjny do pleśni (środki antyadhezyjne-bezpieczne dla żywności do-produktów mających kontakt z żywnością). Upewnij się, że powierzchnia formy jest gładka i jednolita.
- Zoptymalizuj formułę miazgi:Zapewnij odpowiedni stopień rozdrobnienia (30-45 stopni SR dla gładkiej powierzchni - wyższe rozdrobnienie=gładsza powierzchnia, ale nie przesadnie. Użyj odpowiedniej mieszanki włókien (mieszanka długich włókien dla wytrzymałości i krótkich włókien/drobnych włókien dla gładkości). Zapewnij dobre rozproszenie włókien (bez grudek). Usuń zanieczyszczenia.
- Użyj odpowiedniej siatki:Do produktów o gładkiej powierzchni należy używać drobnych oczek (80-100 mesh). Upewnij się, że siatka jest w dobrym stanie (brak uszkodzeń, zatykanie). Strona przenoszenia (naprzeciwko siatki) będzie gładsza niż strona formująca -, w przypadku produktów skierowanych do konsumenta orientuj gładszą stronę na zewnątrz.
- Kontroluj wilgotność podczas prasowania:Zapewnia optymalną wilgotność podczas prasowania (65-75% mokrej masy). Zbyt mokra=słabe zagęszczenie, zbyt sucha=szorstka powierzchnia. Dostosuj czas formowania i wszelkie wstępne suszenie, aby osiągnąć docelową wilgotność.
- Rozważ obróbkę post-prasową:W przypadku wyjątkowo-gładkich powierzchni należy rozważyć dodatkowe zabiegi: (a) wtórne prasowanie na gorąco (drugi etap prasowania z polerowanymi formami); (b) powłoka (wodna-powłoka akrylowa lub PU wypełnia pory powierzchniowe i tworzy gładką powierzchnię); (c) kalandrowanie (przechodzenie tacy przez podgrzewane walce w celu wygładzenia powierzchni).
- Kontrola jakości:Użyj pomiaru chropowatości powierzchni (Parker Print-Surf lub profilometr), aby określić ilościowo gładkość powierzchni. Ustaw kryteria akceptacji (np. Parker Print-Surf<50 ml/min for smooth products). Visual inspection under good lighting to detect surface defects.
Wada 6: Odbarwienie (żółknięcie, brązowienie, plamy)
Opis:Na tacy występują niepożądane zmiany koloru - ogólne żółknięcie lub brązowienie albo zlokalizowane plamy/plamy. Odbarwienie wpływa na wygląd i może wskazywać na degradację termiczną lub zanieczyszczenie.
Przyczyny pierwotne:
Przygotowanie miazgi:
- Zanieczyszczenia w miazdze (brud, tusz, papier kolorowy, plastik) → kolorowe plamy
- Niespójna mieszanka włókien (zmiana koloru pomiędzy partiami--partii) → ogólna zmiana koloru
- Niedostateczne wybielenie (dla produktów bielonych) → odcień szaro-żółty
- Nadmiar barwnika lub nierównomierne rozmieszczenie barwnika → plamy barwne lub nierówny kolor
- Jony metali (żelaza, miedzi) w wodzie lub miąższu → żółte/brązowe odbarwienie (katalityczne utlenianie celulozy)
- Rozwój drobnoustrojów (pleśń, bakterie) w magazynie miąższu → kolorowe plamy (różowy, niebieski, zielony, czarny)
Prasowanie na mokro (najczęstsza przyczyna żółknięcia/brązowienia):
- Nadmierna temperatura prasowania → degradacja termiczna celulozy → żółknięcie/brązowienie
- Nadmierny czas prasowania → długotrwałe narażenie na ciepło → degradacja termiczna → żółknięcie
- Nierówna temperatura formy → gorące punkty → miejscowe brązowienie
- Zanieczyszczenia pleśnią prasującą (pozostałości spalonych włókien, osady węgla) → przeniesienie do produktu → brązowe/czarne plamy
- Wysoka wilgotność przy prasowaniu + wysoka temperatura → „oparzenie parą” → żółknięcie
Suszenie wtórne:
- Nadmierna temperatura suszenia → degradacja termiczna → żółknięcie/brązowienie
- Nadmierny czas schnięcia → długotrwałe narażenie na ciepło → żółknięcie
- Nierówna temperatura suszenia → gorące punkty → miejscowe brązowienie
- Produkty uboczne spalania (w przypadku korzystania z suszarki-opalanej gazem o słabym spalaniu) → odbarwienie
Postprodukcja-:
- Ekspozycja na światło UV (światło słoneczne, świetlówki) → fotodegradacja → żółknięcie (szczególnie w przypadku produktów bielonych/białych)
- Wilgoć + ciepło podczas przechowywania → rozwój drobnoustrojów → kolorowe plamy
- Kontakt z materiałami kolorowymi (tusz, plastik, inne produkty) → transfer barwnika → plamy
- Utlenianie (długo-przechowywanie) → stopniowe żółknięcie
Rozwiązania:
- Zoptymalizuj temperaturę i czas prasowania: Reduce pressing temperature if excessive (target 160-200 degrees C for most products, not >220 stopni C). Jeśli jest za długi, skróć czas prasowania. Zapewnij jednolitą temperaturę formy (bez gorących punktów). Użyj obrazowania termowizyjnego, aby sprawdzić jednorodność temperatury.
- Czyste formy do tłoczenia:Regularnie czyść formy prasujące, aby usunąć pozostałości spalonych włókien i nagromadzony węgiel. Stosować odpowiednie środki czyszczące (środki do czyszczenia form, łagodne środki ścierne). Sprawdź formy pod kątem zanieczyszczeń i wyczyść je w razie potrzeby.
- Popraw jakość miazgi:Używaj surowca-dobrej jakości (unikaj mocno zanieczyszczonego lub kolorowego papieru makulaturowego w przypadku produktów białych/jasnych). Zapewnij odpowiednie przesiewanie/czyszczenie w celu usunięcia zanieczyszczeń. Używaj spójnych mieszanek włókien. W przypadku produktów wybielanych należy zadbać o odpowiednie wybielenie. Do produktów białych/jasnych należy używać wody dejonizowanej lub filtrowanej (w celu redukcji jonów metali).
- Kontroluj rozwój drobnoustrojów: Ensure pulp storage is clean and well-maintained. Don't store pulp for too long (especially in warm conditions). Use biocides if needed (food-safe for food-contact products). Ensure finished product moisture is 6-10% (not >12%). Przechowywać w czystym i suchym środowisku.
- Optymalizacja suszenia: Avoid excessive drying temperature (target 120-180 degrees C, not >200 stopni C). Unikaj nadmiernego czasu suszenia. Zapewnij jednolitą temperaturę. W przypadku suszarek opalanych-gazem należy zapewnić prawidłowe spalanie (bez produktów ubocznych niecałkowitego spalania).
- Kontroluj czynniki-poprodukcyjne:Przechowuj produkty z dala od bezpośredniego światła słonecznego i światła UV. W razie potrzeby użyj opakowań lub powłok odpornych na promieniowanie UV. Przechowywać w czystym, suchym pomieszczeniu-o kontrolowanej temperaturze. Unikać kontaktu z kolorowymi materiałami. Korzystaj z zapasów FIFO (pierwsze-pierwsze weszło, pierwsze-wyszło), aby uniknąć-długoterminowego przechowywania.
- Stosuj rozjaśniacze optyczne (do produktów białych):W przypadku produktów białych/wybielonych rozjaśniacze optyczne (OBA) mogą przeciwdziałać żółknięciu i poprawiać białość. Upewnij się, że OBA są-bezpieczne dla żywności, jeśli produkt jest przeznaczony do kontaktu z żywnością.
Wada 7: Przyklejanie się do formy dociskowej
Opis:Taca przykleja się do górnej lub dolnej formy prasującej po naciśnięciu -, powodując rozdarcie, uszkodzenie powierzchni lub zatrzymanie produkcji, gdy tacę trzeba wyjąć ręcznie.
Przyczyny pierwotne:
Prasowanie na mokro (główna przyczyna):
- Niewystarczający środek antyadhezyjny → przyczepność włókien do formy
- Zużyta lub uszkodzona powłoka antyadhezyjna → przyczepność włókien
- Nadmierna temperatura prasowania → „gotowanie” i przyczepność włókna → sklejanie
- Nadmierny nacisk prasowania → nadmierne-zagęszczenie → mechaniczne blokowanie włókien z powierzchnią formy → sklejanie
- Nadmierny czas prasowania → długotrwałe ciepło/ciśnienie → zwiększona przyczepność
- Wysoka wilgotność przy prasowaniu → nasiąkanie wodą → przyczepność włókien do formy
- Nierówna temperatura formy → zimne miejsca → niepełne uwolnienie → sklejanie
- Uszkodzona powierzchnia formy (zarysowania, wgłębienia) → mechaniczne zazębienie włókien → sklejenie
- Brudna pleśń (nagromadzenie włókien, pozostałości) → zwiększona przyczepność
Przygotowanie miazgi:
- Nadmierna wytrzymałość żywicy na mokro → zwiększone wiązanie włókien → zwiększona przyczepność do formy
- Lepkie zanieczyszczenia (klej, wosk, plastik) w miazdze → przyczepność do pleśni
- Wysoka zawartość drobnych cząstek → drobne cząstki wypełniają pory powierzchni formy → zwiększona przyczepność
Tworzenie się:
- Nadmierne osadzanie się włókien (zbyt grube) → więcej materiału do przyklejenia
- Słaba integralność maty włóknistej → częściowe przeniesienie do formy
Rozwiązania:
- Zastosuj i utrzymuj uwalnianie pleśni:Użyj odpowiedniego środka zapobiegającego przyleganiu do pleśni (-bezpiecznego dla żywności-produktów mających kontakt z żywnością - np. na bazie silikonu-, oleju roślinnego-lub zastrzeżonych środków antyadhezyjnych). Regularnie stosuj środek antyadhezyjny (zgodnie z zaleceniami producenta -, zazwyczaj co 100-1000 cykli, w zależności od środka antyadhezyjnego i produktu). Zapewnij równomierne pokrycie. Jeśli wystąpi sklejenie, nałóż ponownie.
- Utrzymuj powierzchnię formy:Regularnie czyść formy prasujące (usuwaj nagromadzone włókna i pozostałości). Sprawdź powierzchnię formy pod kątem uszkodzeń (zadrapań, wgłębień) i napraw/wypoleruj-w razie potrzeby. Upewnij się, że powłoka antyadhezyjna (jeśli została zastosowana) jest w dobrym stanie. - Nałóż-na nowo powłokę, jeśli jest zużyta.
- Zoptymalizuj parametry prasowania:Jeśli jest nadmierna, zmniejsz temperaturę prasowania (docelowo 160-200 stopni C). Zmniejszyć ciśnienie docisku, jeśli jest nadmierne (docelowo 0,5-4 MPa). Jeśli jest za długi, skróć czas prasowania. Zapewnij jednolitą temperaturę formy (bez zimnych punktów). Kontroluj wilgotność podczas prasowania (docelowo 65-75% – niezbyt mokro).
- Zoptymalizuj formułę miazgi:Unikaj żywicy o nadmiernej wytrzymałości na mokro (docelowy PAE 0,5-1,5%). Zapewnij odpowiednie przesiewanie/czyszczenie w celu usunięcia lepkich zanieczyszczeń. Kontrolować zawartość drobnego pyłu (nie za wysoką).
- Ulepsz technikę uwalniania:Zadbaj o odpowiednią prędkość otwierania formy (nie za dużą, gdyż mogłoby to spowodować rozerwanie blachy). W razie potrzeby użyj przedmuchu-powietrza (sprężonego powietrza przez otwory wentylacyjne formy). Przed wypuszczeniem upewnij się, że taca jest odpowiednio wysuszona/schłodzona (nieco chłodniejsza taca jest łatwiejsza do wyjęcia).
- Rozważ materiał/powłokę formy:W przypadku utrzymujących się problemów z klejeniem należy rozważyć: (a) wypolerowaną powierzchnię formy (polerowanie lustrzane zmniejsza przyczepność); (b) powłoka nieprzywierająca-(np. PTFE/teflon -, ale należy sprawdzić bezpieczeństwo żywności w przypadku-produktów mających kontakt z żywnością); (c) chromowanie (powierzchnia twarda, gładka i odporna na korozję).
Wada 8: Rozdarcie podczas naciskania lub puszczania
Opis:Taca rozdziera się lub rozrywa podczas etapu prasowania lub podczas wyjmowania z formy prasującej - często w rogach, krawędziach lub cienkich obszarach.
Przyczyny pierwotne:
Przygotowanie miazgi:
- Niewystarczająca wytrzymałość na mokro żywicy → niska wytrzymałość na mokro → rozdarcie podczas prasowania/zwalniania
- Nadmiernie-rafinowana miazga (nadmierne skracanie włókien) → niska wytrzymałość na rozdzieranie
- Słabe wiązanie włókien (nie-rozdrobnione, słabe ubijanie) → słabe wiązania między-włóknami → rozdarcie
- Zanieczyszczenia → słabe punkty → inicjacja łez
- Zbyt-krótkie włókna (wysoka zawartość wytłoków) → niska wytrzymałość na rozdarcie
Tworzenie się:
- Cienkie plamy lub dziury → słabe obszary → rozdarcie pod wpływem naprężenia
- Nierówna grubość ścianki → koncentracja naprężeń w cienkich obszarach → rozdarcie
- Słabe pokrycie włókien w rogach/krawędziach → cienkie obszary → rozdarcie
- Niewystarczający czas formowania → cienka, słaba mata włóknista → rozdarcie
Prasowanie na mokro (główna przyczyna):
- Niewystarczający kąt pochylenia → taca przywiera i pęka podczas uwalniania
- Przyklejanie się do formy (patrz Wada 7) → rozdarcie podczas uwalniania
- Nadmierny nacisk prasowania → nadmierne-zagęszczenie → kruchość → rozdarcie podczas uwalniania
- Nierównomierny nacisk → koncentracja naprężeń → rozdarcie
- Zbyt-szybkie otwarcie formy → obciążenie udarowe → rozdarcie
- Niewspółosiowość formy (górna i dolna forma nie są wyrównane) → naprężenie ścinające → rozdarcie
- Ostre narożniki lub krawędzie formy → koncentracja naprężeń → rozdarcie
- Niedostateczna wilgotność przy prasowaniu → kruchość → rozdarcie
Rozwiązania:
- Zapewnij odpowiedni kąt pochylenia:Wszystkie powierzchnie formy muszą mieć kąt pochylenia co najmniej 3-7 stopni (typowo 5 stopni). Ściany pionowe (przeciąg 0 stopni) będą powodować sklejanie i rozdzieranie. W przypadku głębokich zaciągów użyj większych kątów naciągu (7-10 stopni).
- Rozwiązanie problemów z zawieszaniem się:Nałożyć środek antyadhezyjny, oczyścić/konserwować powierzchnię formy, zoptymalizować parametry prasowania (patrz rozwiązania dla defektów 7). Sklejenie jest najczęstszą przyczyną rozdarcia podczas uwalniania.
- Zoptymalizuj formułę miazgi:Zapewnij odpowiednią wytrzymałość żywicy na mokro (PAE 0,5-1,5%). Zadbaj o odpowiednią rafinację (niezbyt-rafinowaną i nie niedostateczną). Użyj mieszanki długich i krótkich włókien (długie włókna zapewniają wytrzymałość na rozdarcie). Usuń zanieczyszczenia.
- Popraw jakość formowania:Zapewnij jednolitą grubość ścianki, - bez cienkich plam i dziur. Zapewnij odpowiednie pokrycie włóknami w rogach i krawędziach. Użyj wystarczającego czasu na formowanie.
- Zoptymalizuj parametry prasowania:Unikaj nadmiernego ciśnienia (docelowo 0,5-4 MPa). Zapewnij równomierne ciśnienie. Stosuj stopniowe otwieranie formy (nie za szybko). Zapewnij właściwe wyrównanie formy. Kontroluj wilgotność podczas prasowania (nie za sucho).
- Ulepsz projekt formy: Use rounded corners (radius >2mm) zamiast ostrych narożników. Unikaj głębokich wciągnięć z ostrymi przejściami. Zapewnij odpowiedni kąt pochylenia. Używaj wypolerowanych powierzchni formy, aby zmniejszyć tarcie podczas uwalniania.
Wada 9: Pęcherze i bulgotanie
Opis:Na powierzchni tacy pojawiły się pęcherze lub pęcherzyki - spowodowane przez parę wodną lub powietrze uwięzione pod warstwą wierzchnią. Pęcherze mogą być małe (wielkości główki szpilki-) lub duże (kilka milimetrów) i mogą występować po jednej lub obu stronach.
Przyczyny pierwotne:
Prasowanie na mokro (główna przyczyna):
- Zbyt-szybkie nagrzewanie (gwałtowny wzrost temperatury) → warstwa powierzchniowa wysycha i uszczelnia, zanim wilgoć z wnętrza może uciec → uwięziona para wodna → powstawanie pęcherzy
- Nadmierna temperatura prasowania → szybkie odparowanie wody → ciśnienie wewnętrzne → powstawanie pęcherzy
- Niewystarczająca wentylacja w formie prasującej → para wodna nie może się wydostać → uwięziona → tworzą się pęcherze
- Wysoka wilgotność przy prasowaniu → za dużo wody do usunięcia → prężność pary → powstawanie pęcherzy
- Nadmierny nacisk → zbyt szybkie zgrzewanie powierzchni → uwięzienie wilgoci wewnątrz → powstawanie pęcherzy
- Nierówna temperatura prasowania → gorące punkty powodują miejscowe szybkie parowanie → powstawanie pęcherzy
- Niewystarczający czas prasowania → wilgoć nie została całkowicie usunięta → wilgoć resztkowa → późniejsze powstawanie pęcherzy (przy suszeniu wtórnym)
Tworzenie się:
- Napowietrzanie masy celulozowej → pęcherzyki powietrza uwięzione w macie włóknistej → powstawanie pęcherzy podczas prasowania
- Piana w miazdze → puste przestrzenie powietrzne → powstawanie pęcherzy
Suszenie wtórne:
- Zbyt-szybkie schnięcie (wysoka temperatura) → powierzchnia wysycha przed wilgocią wewnętrzną → uwięziona para → powstawanie pęcherzy
- Wilgoć resztkowa po prasowaniu + wysoka temperatura suszenia → odparowanie → powstawanie pęcherzy
Rozwiązania:
- Stosuj stopniowane ogrzewanie/podgrzewanie-wstępne:Zamiast nagłego prasowania-w wysokiej temperaturze, zastosuj wstępne-podgrzewanie lub stopniowaną temperaturę (niższa temperatura początkowa, a następnie podwyższona), aby umożliwić stopniową ucieczkę wewnętrznej wilgoci przed uszczelnieniem powierzchni. Niektóre maszyny do-prasowania na mokro mają-stację podgrzewania wstępnego przed prasą główną.
- Zoptymalizuj temperaturę prasowania:Jeśli jest nadmierna, zmniejsz temperaturę prasowania (docelowo 160-200 stopni C). Zapewnij jednolitą temperaturę (bez gorących punktów). Aby to sprawdzić, użyj obrazowania termowizyjnego.
- Popraw odpowietrzanie formy:Upewnij się, że formy prasujące mają odpowiednią wentylację (otwory, rowki lub porowaty materiał formy), aby umożliwić ucieczkę pary wodnej podczas prasowania. Regularnie czyść otwory wentylacyjne (mogą zatkać się włóknem). W przypadku utrzymujących się pęcherzy należy dodać dodatkowe otwory wentylacyjne lub użyć porowatego materiału formy.
- Kontroluj wilgotność podczas prasowania:Zapewnij optymalną wilgotność podczas prasowania (65-75% mokrej masy -, niezbyt mokra). Jeśli taca jest zbyt mokra, skróć czas formowania lub dodaj etap-wstępnego suszenia (np. wstępne podgrzewanie podczerwienią) przed prasowaniem.
- Zoptymalizuj ciśnienie i czas prasowania:Unikać nadmiernego docisku (który zbyt szybko uszczelnia powierzchnię). Należy zapewnić wystarczający czas prasowania, aby całkowicie usunąć wilgoć. W razie potrzeby zastosuj dwustopniowe-prasowanie (najpierw niskie ciśnienie, aby umożliwić ucieczkę pary, a następnie wyższe ciśnienie w celu zagęszczenia).
- Kontroluj napływ piany i powietrza:Używaj środków odpieniających. Zapewnij odpowiednie postępowanie z miazgą (bez swobodnego{{1})opadania, odpowiednie mieszanie. W razie potrzeby odpowietrzyć miąższ.
- Optymalizacja suszenia wtórnego:Stosuj stopniowane profile temperaturowe (niższa temperatura początkowa). Unikaj zbyt-szybkiego suszenia. Upewnij się, że prasowanie usunie większość wilgoci (wilgoć resztkowa).<12%) before secondary drying.
Wada 10: Nierówna gęstość i zagęszczenie
Opis:Taca ma nierówną gęstość - niektóre obszary są gęste i twarde, inne są porowate i miękkie. Nierówna gęstość powoduje nierówną wytrzymałość, wypaczenia i słabą jakość powierzchni.
Przyczyny pierwotne:
Tworzenie się:
- Nierównomierne osadzanie się włókien → więcej włókien w niektórych obszarach (grubsze, potencjalnie gęstsze po sprasowaniu)
- Nierównomierny rozkład podciśnienia → nierówna gęstość włókien w mokrej macie
Prasowanie na mokro (główna przyczyna):
- Nierówny nacisk prasowania → nadmierne-zagęszczenie w obszarach-o wysokim ciśnieniu (większa gęstość), niedostateczne{{2}zagęszczenie w obszarach o niskim-ciśnieniu (mniejsza gęstość)
- Nierówna temperatura formy → zróżnicowane zagęszczenie (obszary cieplejsze=większe zagęszczenie, obszary zimniejsze=mniejsze zagęszczenie)
- Dociskanie formy nie jest równoległe → nierówny nacisk na tacę
- Zużyta lub uszkodzona forma prasująca → nierówne ciśnienie/przenikanie ciepła
- Niewystarczający czas prasowania → niepełne zagęszczenie w niektórych obszarach
- Nadmierny nacisk prasowania → nadmierne-zagęszczenie w cienkich obszarach (które mogą stać się zbyt gęste, a nawet zmiażdżone)
Rozwiązania:
- Sprawdź i zrównoważ ciśnienie prasowania:Użyj folii-wrażliwej na nacisk (wstępnej skali), aby odwzorować rozkład ciśnienia na tacy. Dostosuj równoległość prasy, wyrównanie formy i ciśnienie, aby zapewnić równomierne ciśnienie. Cel: zmiany ciśnienia<±10% across the tray.
- Sprawdź i zrównoważ temperaturę formy:Użyj termowizji lub sond temperatury powierzchni, aby sprawdzić jednolitą temperaturę zarówno w górnej, jak i dolnej formie. Wyreguluj elementy grzejne, aby wyeliminować gorące/zimne punkty. Cel: wahania temperatury<±5 degrees C.
- Utrzymuj formy tłoczące:Sprawdź formy pod kątem zużycia, uszkodzeń lub deformacji. W razie potrzeby napraw lub-obrób ponownie. Upewnij się, że powierzchnie formy są płaskie i równoległe.
- Zoptymalizuj czas prasowania:Należy zapewnić wystarczający czas prasowania, aby zapewnić całkowite i równomierne zagęszczenie. Jeśli czas jest zbyt krótki, grubsze obszary mogą nie być w pełni zagęszczone. Dłuższy czas prasowania ogólnie poprawia jednorodność (ale zmniejsza szybkość produkcji).
- Popraw jednorodność formowania:Zapewnij równomierne osadzanie włókien i rozkład próżni (patrz Wada 4: Nierówna grubość ścianki). Jednolita mokra mata po sprasowaniu zapewnia jednakową gęstość.
- Kontrola jakości:Zmierz gęstość w wielu miejscach (wytnij próbki, zmierz objętość i wagę). Ustaw kryteria akceptacji (np. zmienność gęstości<±10%). Use SPC to monitor density over time.
Wada 11: Nadmierny skurcz i niedokładność wymiarowa
Opis:Wymiary gotowej tacy znacznie różnią się od wymiarów projektowych - albo całkowity skurcz (taca jest mniejsza niż zaprojektowana), albo nierówny skurcz (niektóre wymiary kurczą się bardziej niż inne, powodując zniekształcenie).
Przyczyny pierwotne:
Przygotowanie miazgi:
- Nadmiernie-miazga rafinowana → większy skurcz (bardziej rafinowane włókna kurczą się bardziej podczas suszenia)
- Wysoka zawartość drobnych cząstek → większy skurcz
- Niespójna mieszanka włókien → zmienny skurcz (różnice wymiarowe między partiami)
- Wysoka wilgotność gotowego produktu → dodatkowy skurcz podczas przechowywania (w miarę równoważenia się wilgoci)
Tworzenie się:
- Forma formująca o niewłaściwych wymiarach (nieuwzględniająca skurczu) → gotowy produkt jest za mały lub za duży
- Nierównomierne osadzanie się włókien → nierówny skurcz
Prasowanie na mokro:
- Nadmierny nacisk prasowania → nadmierne-zagęszczenie → większy skurcz podczas późniejszego suszenia
- Nadmierna temperatura prasowania → większe zagęszczenie włókien → większy skurcz
- Nierównomierne ciśnienie/temperatura prasowania → nierówny skurcz → zniekształcenie wymiarowe
- Niewystarczający czas prasowania → niepełne zagęszczenie → zmienny skurcz
Suszenie wtórne:
- Nadmierna temperatura suszenia → większy skurcz (szybkie usuwanie wilgoci → większe zagęszczenie włókien)
- Nierównomierne suszenie → nierówny skurcz → zniekształcenie
- Nadmierne-przesuszenie (wilgoć<5%) → maximum shrinkage (and the tray may re-expand slightly if it reabsorbs moisture during storage)
Lamówka:
- Niewspółosiowość matrycy → niedokładne przycięte wymiary
- Błąd pozycjonowania produktu w matrycy → niedokładne wymiary
- Tępa matryca → raczej kruszenie niż cięcie → zmiana wymiarów
Rozwiązania:
- Uwzględnij skurcz w projektowaniu form:Mokra-masa formowana w prasie zazwyczaj kurczy się o 2–5% w każdym wymiarze podczas prasowania i suszenia (w zależności od rodzaju włókna, rafinacji, gęstości i warunków suszenia). Formę formującą i formę prasującą należy zaprojektować jako nadwymiarową w stosunku do oczekiwanego procentu skurczu. Przeprowadź testy skurczu przy użyciu określonej receptury i procesu masy celulozowej, aby określić dokładny współczynnik skurczu, a następnie odpowiednio dobierz rozmiar form.
- Zoptymalizuj formułę miazgi:Unikaj nadmiernego-rafinowania (co zwiększa skurcz). Używaj spójnych mieszanek włókien. Kontroluj zawartość kar. Docelowa wilgotność gotowego produktu wynosi 6-10% (nie przesunięta-, co powoduje maksymalny skurcz i potencjalne ponowne rozszerzenie).
- Zoptymalizuj parametry prasowania:Unikaj nadmiernego ciśnienia i temperatury (które zwiększają skurcz). Zapewnij równomierne ciśnienie i temperaturę (aby zapobiec nierównomiernemu skurczowi). Należy zapewnić wystarczający czas prasowania, aby zapewnić spójne zagęszczenie.
- Optymalizacja suszenia:Stosuj umiarkowane temperatury suszenia (unikaj nadmiernego ciepła). Zapewnij równomierne suszenie. Unikaj nadmiernego-przesuszenia. Użyj form/podpór do suszenia, aby utrzymać kształt podczas suszenia (zapobiega to zniekształceniom spowodowanym nierównomiernym skurczem).
- Popraw przycinanie:Upewnij się, że matryca jest prawidłowo wyrównana i ostra. Upewnij się, że produkt jest prawidłowo umieszczony w matrycy. Użyj funkcji lokalizacyjnych (kołki, prowadnice), aby uzyskać spójne pozycjonowanie.
- Kontrola jakości:Zmierz kluczowe wymiary (długość, szerokość, wysokość, rozmiar wnęki, szerokość kołnierza) za pomocą suwmiarki lub maszyny współrzędnościowej. Ustaw tolerancje wymiarowe (zwykle ±0,3-0,5 mm dla-prasy na mokro). Użyj SPC do monitorowania wymiarów w czasie. Przeprowadzaj kontrolę pierwszego artykułu dla każdej nowej formy lub zmiany procesu.
Wada 12: Kruchość i słaba odporność na uderzenia
Opis:Taca jest krucha, - łatwo pęka lub łamie się pod wpływem zgięcia, upuszczenia lub uderzenia. Taca może wydawać się twarda i sztywna, ale brakuje jej wytrzymałości.
Przyczyny pierwotne:
Przygotowanie miazgi:
- Nadmiernie-rafinowana miazga (nadmierne skracanie włókien) → niska wytrzymałość na rozdzieranie i wytrzymałość → kruchość
- Nadmierna wytrzymałość żywicy na mokro → zwiększone-sieciowanie → produkt kruchy
- Zbyt-krótkie włókna (wysoka zawartość wytłoków lub papier makulaturowy z krótkimi włóknami) → niska wytrzymałość na rozdarcie → kruchość
- Niedostateczne wiązanie włókien (-niedostatecznie rozdrobnione, słabe ubijanie) → słabe, ale niekoniecznie kruche (bardziej podatne na rozdarcie niż pęknięcie)
- Wysoka zawartość wypełniaczy (węglan wapnia, glina) → zwiększona sztywność, ale zmniejszona ciągliwość → kruchy
Prasowanie na mokro:
- Nadmierny nacisk prasowania → nadmierne-zagęszczenie → produkt gęsty, ale kruchy
- Nadmierna temperatura prasowania → degradacja termiczna → kruchość
- Nadmierny czas prasowania → nadmierne-suszenie podczas prasowania → kruchość
- Zbyt-niska wilgotność przy prasowaniu → suche włókna nie wiążą się dobrze → są łamliwe
Suszenie wtórne:
- Nadmierne-przesuszenie (wilgoć<5%) → loss of plasticizing effect of water → brittle
- Nadmierna temperatura suszenia → degradacja termiczna → kruchość
Rozwiązania:
- Zoptymalizuj formułę miazgi:Unikaj nadmiernego-rafinowania (docelowo 25-40 stopni SR). Użyj mieszanki długich i krótkich włókien (długie włókna - dziewiczego kraftu, długie-włókna pochodzące z recyklingu – zapewniają wytrzymałość i wytrzymałość na rozdarcie). Unikaj żywicy o nadmiernej wytrzymałości na mokro (docelowy PAE 0,5-1,5%). Unikaj nadmiaru wypełniaczy. Aby uzyskać wytrzymałość, użyj odpowiedniej mieszanki włókien.
- Zoptymalizuj parametry prasowania: Avoid excessive pressure (target 0.5-4 MPa - not >5 MPa, chyba że jest to szczególnie potrzebne). Unikaj nadmiernej temperatury (docelowo 160-200 stopni C). Unikaj nadmiernego czasu prasowania. Kontroluj wilgotność podczas prasowania (65-75% – niezbyt sucho).
- Optymalizacja suszenia:Unikaj nadmiernego-przesuszenia (docelowa wilgotność końcowa 6-10%, nie<5%). Use moderate drying temperatures. Allow gradual cooling.
- Rozważ plastyfikatory:W przypadku produktów wymagających większej wytrzymałości należy rozważyć dodanie-bezpiecznych dla żywności plastyfikatorów (np. gliceryny, sorbitolu) do masy celulozowej -, które zwiększają elastyczność i zmniejszają kruchość. Upewnij się, że plastyfikatory są-bezpieczne dla żywności-produktów mających kontakt z żywnością.
- Konstrukcja zapewniająca wytrzymałość:Unikaj bardzo cienkich ścian (<0.8mm) in structural areas. Use rounded corners (stress concentration reduction). Add ribs for structural support (but avoid overly sharp ribs). Design for gradual load distribution rather than point loading.
- Kontrola jakości:Przeprowadzić testy udarności (test upadku, testy ISTA), aby sprawdzić odporność na uderzenia. Przeprowadzić próbę zginania (zmierzyć kąt, pod jakim taca pęka), aby określić ilościowo kruchość. Ustaw kryteria akceptacji w oparciu o wymagania aplikacji.
Wada 13: Słaba jakość krawędzi po przycięciu
Opis:Przycięte krawędzie są postrzępione, rozmyte, zmiażdżone lub nierówne - zamiast czystych, gładkich krawędzi. Zła jakość krawędzi wpływa na wygląd, może powodować wypadanie włókien i może wpływać na dokładność wymiarową.
Przyczyny pierwotne:
Przycinanie (główna przyczyna):
- Tępe ostrze matrycy do przycinania → raczej kruszenie niż cięcie → postrzępione, zmiażdżone krawędzie
- Nieprawidłowy luz matrycy (szczelina pomiędzy ostrzem tnącym a kowadłem) → zbyt duży luz=rozerwanie, za mały=zgniecenie
- Nadmierny nacisk przycinania → zmiażdżenie krawędzi → zagęszczenie i rozwarstwienie włókien
- Niewystarczający nacisk przycinania → niepełne cięcie → postrzępione krawędzie, połączone włókna
- Niewspółosiowość matrycy → nierówne cięcie → niektóre obszary są wycinane czysto, inne są poszarpane
- Zużyte lub uszkodzone ostrze matrycy (nacięcia, zadziory) → wady krawędzi cięcia
- Nieprawidłowy kąt matrycy (kąt skosu ostrza tnącego) → zła jakość cięcia
Właściwości produktu:
- Produkt nadmiernie-przesuszony (wilgoć<5%) → brittle → crushing and cracking during trimming
- Under-dried product (moisture >12%) → miękki → kruszenie i rozdzieranie podczas okrawania
- Produkt o niskiej gęstości/niezbyt-zagęszczony → miękkie, włókniste krawędzie → postrzępiony krój
- Nadmierna gęstość / nadmiernie-zagęszczony produkt → twardy, kruchy → pękający podczas przycinania
- Słabe wiązanie włókien → wypadanie włókien podczas przycinania → rozmyte krawędzie
Metoda przycinania:
- Wykrojnik stalowy (najczęściej) → może lekko zmiażdżyć krawędzie (szczególnie w przypadku grubych lub gęstych produktów)
- Matryca obrotowa → ogólnie czystsze cięcie niż liniał stalowy, ale wyższy koszt oprzyrządowania
- Frezowanie CNC / laser → najczystsze cięcie, ale powolne i drogie (nie w przypadku dużych nakładów)
- Przycinanie-w formie → najczystsze cięcie (wykonywane podczas prasowania, gdy produkt jest jeszcze ciepły i ściśliwy), ale wymaga bardziej skomplikowanych form
Rozwiązania:
- Utrzymuj ostre matryce do przycinania:Regularnie sprawdzaj ostrza matrycy pod kątem ostrości. W razie potrzeby naostrz lub wymień ostrza (zwykle co 50 000-200 000 cięć, w zależności od produktu i materiału matrycy). Aby zapewnić długą żywotność, należy używać odpowiedniego materiału matrycy (stal wysokowęglowa, stal narzędziowa).
- Zoptymalizuj prześwit i kąt matrycy:Zapewnij odpowiedni prześwit matrycy (odstęp między ostrzem tnącym a kowadłem) - zazwyczaj 5–15% grubości materiału, w zależności od materiału i typu matrycy. Zapewnij odpowiedni kąt skosu ostrza (zwykle 30-45 stopni w przypadku papieru/pulpy). Aby uzyskać zalecenia, należy skontaktować się z producentem matrycy.
- Zoptymalizuj nacisk przycinania:Użyj wystarczającego nacisku, aby ciąć czysto, ale nie tak mocno, aby zmiażdżyć krawędzie. Dostosuj ciśnienie w oparciu o grubość i gęstość produktu. Aby zapewnić stałe ciśnienie, użyj manometru.
- Zapewnij prawidłowe ustawienie matrycy:Regularnie sprawdzaj ustawienie matrycy (górna i dolna matryca lub matryca i kowadło). Dostosuj według potrzeb. Aby zapewnić spójne pozycjonowanie produktu, użyj kołków/prowadnic ustalających.
- Kontroluj wilgotność produktu:Upewnij się, że wilgotność produktu podczas przycinania wynosi 6-10% -, nie jest zbyt sucha (krucha) ani zbyt mokra (miękka). Jeśli produkt jest zbyt-przesuszony, przed przycięciem rozważ kondycjonowanie (nawilżanie). W przypadku niedosuszenia należy dodać czas suszenia.
- Rozważ metodę przycinania:W przypadku zastosowań krytycznych (produkty konsumenckie premium, produkty medyczne) należy rozważyć-przycinanie form (najczystsze cięcie) lub wycinanie rotacyjne (czystsze niż w przypadku stali). W przypadku małych-nakładów lub prototypów frezowanie CNC lub cięcie laserowe zapewnia czyste krawędzie.
- Kontrola jakości: Visual inspection of trimmed edges under magnification. Measure edge roughness or fiber shedding if critical. Set acceptance criteria for edge quality (e.g., no visible raggedness, no fiber shedding >X mm).
Wada 14: Zrzucanie i kurz włókien
Opis:Luźne włókna lub cząstki kurzu odrywają się od powierzchni lub krawędzi tacy, - co jest widoczne w postaci meszków, kłaczków lub kurzu. Zrzucanie włókien stanowi problem w przypadku czystych zastosowań (elektronika, medycyna, żywność, optyka), gdzie luźne włókna mogą zanieczyścić produkt.
Przyczyny pierwotne:
Przygotowanie miazgi:
- Słabe wiązanie włókien (nie-rozdrobnione, niedostateczne ubijanie) → luźne włókna na powierzchni
- Nadmierne krótkie włókna / drobne cząstki → luźne drobne cząstki → pylenie
- Niewystarczająca wytrzymałość żywicy na mokro → słabe wiązania włókien → zrzucanie włókien
- Zanieczyszczenia (luźne włókna, brud) → linienie
- Wysoka zawartość materiałów pochodzących z recyklingu przy złej jakości włókien → słabe włókna → linienie
Tworzenie się:
- Niewystarczające podciśnienie → mata z luźnych włókien → włókna powierzchniowe-nie są dobrze związane → odpadają
- Słabe tworzenie się maty z włókien (nierówne, zbrylone) → luźne włókna powierzchniowe
- Zbyt-gruba siatka → szorstka powierzchnia z luźnymi końcami włókien → odpadanie
Prasowanie na mokro:
- Niewystarczające ciśnienie/temperatura/czas prasowania → niewystarczające-zagęszczenie → luźne włókna powierzchniowe → odpadanie
- Nierówne naciśnięcie → niektóre obszary-niedogęszczono → zrzucanie
- Niewystarczające połączenie włókien-do-włókna (niska temperatura, niska wilgotność) → słaba powierzchnia → odpadanie
Przycinanie i obsługa:
- Tępa matryca przycinająca → zmiażdżenie i pękanie włókien → luźne włókna na krawędziach → odpadanie
- Nieostrożne obchodzenie się (tarcie, ścieranie) → usuwanie włókien powierzchniowych → odpadanie
- Nadmierne-układanie warstw → ściskanie i ścieranie → zrzucanie
Rozwiązania:
- Popraw wiązanie włókien:Zapewnij odpowiednie rafinowanie (25-40 stopni SR -, a nie niedostateczne-rafinowanie). Użyj żywicy o odpowiedniej wytrzymałości na mokro (PAE 0,5-1,5%). Używaj dobrej jakości włókien (unikaj kiepskiej jakości papieru makulaturowego o słabych włóknach). Zadbaj o odpowiednie rozproszenie włókien (brak grudek).
- Zoptymalizuj prasowanie:Zapewnij odpowiednie ciśnienie prasowania (1-4 MPa), temperaturę (160-200 stopni C) i czas (15-45 sekund), aby zapewnić prawidłowe zagęszczenie i związanie włókien. Zapewnij równomierne dociśnięcie. Niedociśnienie jest częstą przyczyną zrzucania włókien – włókna powierzchniowe nie są dobrze związane z masą.
- Popraw formowanie:Zapewnij odpowiednią próżnię dla dobrze-uformowanej maty z włókien. Użyj odpowiedniego rozmiaru oczek (80-100 mesh dla gładkiej powierzchni). Zapewnij dobre uformowanie maty z włókien.
- Nałóż powłokę:W przypadku zastosowań wymagających niewielkiej utraty włókien (elektronika, medycyna, żywność, optyka) nałóż na powierzchnię powłokę na bazie wody (akryl, PU). Powłoka wiąże luźne włókna powierzchniowe i tworzy gładką,-niełuszczącą się powierzchnię. Powłoka jest najskuteczniejszym rozwiązaniem w przypadku zrzucania włókien.
- Popraw przycinanie:Utrzymuj ostrość przycinania matryc. Użyj odpowiedniej metody przycinania (w-formie lub obrotowo, aby uzyskać najczystsze krawędzie). Unikaj nadmiernej obsługi i ścierania.
- Rozważ obróbkę powierzchni:W przypadku zastosowań o bardzo-niskim-osypywaniu należy rozważyć: (a) kalandrowanie (przechodzenie przez podgrzewane walce w celu wygładzenia i zagęszczenia powierzchni); (b) klejenie powierzchni (nakładanie cienkiej warstwy skrobi lub polimeru na powierzchnię); (c) laminowanie folii (łączenie cienkiej folii z powierzchnią - zerowe wydzielanie).
- Kontrola jakości:Przeprowadź test zdzierania włókien (np. test z użyciem taśmy - dociśnij taśmę samoprzylepną do powierzchni, usuń, policz włókna na taśmie lub test pocierania - przetrzyj powierzchnię białą szmatką, sprawdź, czy włókna się przenoszą). Ustaw kryteria akceptacji w oparciu o wymagania aplikacji (np. zero widocznych włókien w medycynie/elektronice).
Wada 15: Niespójna jakość-partii-
Opis:Jakość produktu różni się znacznie w zależności od partii. - Wymiary, waga, kolor, jakość powierzchni, wytrzymałość lub zawartość wilgoci są niespójne. Powoduje to problemy z dopasowaniem produktu, reklamacjami klientów i zapewnieniem jakości.
Przyczyny pierwotne:
Odmiana surowca:
- Niespójne źródło włókien (różni dostawcy, różne gatunki papieru makulaturowego) → zmienne właściwości włókien
- Niespójny stosunek mieszanki włókien → zmienne właściwości
- Zmienna wilgotność surowca → zmienna konsystencja pulpy
- Zmienny poziom zanieczyszczeń → zmienna jakość
Zmiana parametrów procesu:
- Niejednolita konsystencja miazgi → zmienne formowanie → zmienna waga/grubość
- Niejednolity stopień rozdrobnienia → zmienna wytrzymałość/gładkość/skurcz
- Niespójne dawkowanie dodatków chemicznych → zmienna wytrzymałość na mokro, wodoodporność, kolor
- Niespójne parametry formowania (próżnia, czas, poziom pulpy) → zmienna waga/grubość
- Niespójne parametry prasowania (temperatura, ciśnienie, czas) → zmienna gęstość/gładkość/wilgotność
- Niespójne parametry suszenia (temperatura, przepływ powietrza, prędkość) → zmienna wilgotność/wypaczenie
- Zużycie sprzętu (zużycie formy, zużycie prasy, zużycie matrycy) → stopniowa zmiana jakości w czasie
Różnice środowiskowe:
- Zmiany temperatury/wilgotności otoczenia → zmienne suszenie i równoważenie wilgoci
- Zmiany temperatury wody → zmienne roztwarzanie i formowanie
- Zmiany w dostawie energii (ciśnienie gazu, napięcie) → zmienne ogrzewanie/tłoczenie
Wersja operatora:
- Różni operatorzy różnie ustawiają parametry → zmienna jakość
- Niespójne pobieranie próbek/testowanie → zmienne wyniki kontroli jakości
- Niespójne postępowanie z materiałem → zmienne przygotowanie surowca
Rozwiązania:
- Standaryzacja surowców:Używaj stałych źródeł błonnika (utwórz listę zatwierdzonych dostawców ze specyfikacjami). Używaj stałych proporcji mieszanki włókien (zważ każdy składnik, nie oceniaj). Przed użyciem sprawdź przychodzące surowce (rodzaj włókien, wilgotność, zanieczyszczenia). Surowce należy odpowiednio przechowywać (chronić przed wilgocią, zanieczyszczeniami).
- Standaryzacja parametrów procesu:Ustal standardowe procedury operacyjne (SOP) dla wszystkich parametrów procesu - konsystencja masy celulozowej, stopień rozdrobnienia, dozowanie dodatków, próżnia/czas formowania, temperatura/ciśnienie/czas prasowania, temperatura/prędkość suszenia. Udokumentuj wszystkie parametry i upewnij się, że operatorzy ich przestrzegają. Użyj zautomatyzowanej kontroli procesu (PLC, czujniki), aby utrzymać spójne parametry.
- Wdrażaj statystyczną kontrolę procesu (SPC):Monitoruj kluczowe parametry jakości (waga, grubość, wilgotność, wymiary, wytrzymałość) za pomocą wykresów kontrolnych (wykresy X-bar R itp.). Ustaw granice kontrolne (zwykle ±3 sigma). Identyfikuj i koryguj warunki-poza-kontrolą, zanim staną się problemami z jakością. Użyj analizy zdolności procesu (Cpk), aby określić ilościowo i poprawić spójność procesu.
- Wdrażaj konserwację zapobiegawczą:Regularnie sprawdzaj i konserwuj sprzęt - formujący formy (stan siatki, kanały próżniowe), formy prasujące (stan powierzchni, jednorodność temperatury, powłoka antyadhezyjna), matryce przycinające (ostrość, wyrównanie), tunel suszący (jednorodność temperatury, przepływ powietrza), czujniki i elementy sterujące (kalibracja). Wymień zużyte komponenty, zanim spowodują problemy z jakością. Prowadź dzienniki konserwacji.
- Kontroluj czynniki środowiskowe:Monitoruj i kontroluj temperaturę/wilgotność otoczenia w obszarach produkcyjnych i magazynowych (w razie potrzeby użyj HVAC). Używaj stałej temperatury wody (zainstaluj kontrolę temperatury wody). Zapewnij stabilne dostawy energii (w razie potrzeby zastosuj regulatory napięcia, regulatory ciśnienia gazu).
- Szkoluj i standaryzuj operatorów:Przeszkol wszystkich operatorów w zakresie standardowych procedur operacyjnych. Korzystaj ze standardowych instrukcji pracy (ze zdjęciami, schematami, ustawieniami parametrów). Wprowadź kontrolę-pierwszego artykułu (pierwszy produkt każdej zmiany/partii jest w pełni sprawdzany). Użyj list kontrolnych zmiany, aby upewnić się, że wszystkie parametry są ustawione prawidłowo.
- Kontrola jakości:Wprowadź kontrolę przychodzących materiałów,-kontrolę w trakcie procesu (co 1–2 godziny) i kontrolę gotowego produktu (na partię lub AQL). Prowadź szczegółowe zapisy dotyczące jakości. Przeprowadź analizę przyczyn źródłowych (5 powodów, diagram rybiej ości) w przypadku każdego skoku jakościowego. Wdrażaj działania korygujące i zapobiegawcze (CAPA).
Dodatkowe typowe wady (skrócona instrukcja)
Oto dodatkowe typowe defekty z krótkimi przyczynami źródłowymi i rozwiązaniami -, które można szybko znaleźć.
| Wada | Pierwotna przyczyna | Kluczowe rozwiązanie |
|---|---|---|
| Zapach (nieprzyjemny zapach) | Rozwój mikroorganizmów w miazdze, nadmierne dodatki, degradacja termiczna, zanieczyszczony surowiec | Oczyść system miazgi, ogranicz dodatki, zoptymalizuj temperaturę prasowania/suszenia, używaj czystych surowców, biocydów-dopuszczonych do kontaktu z żywnością |
| Penetracja smaru/oleju | Brak powłoki-odpornej na tłuszcz, niewystarczająca powłoka, wady powłoki | Nałóż powłokę-odporną na tłuszcz (styren-akryl, PLA), upewnij się, że pokrywa całkowicie, sprawdź za pomocą zestawu testowego |
| Wyciek wody | Dziury, cienkie plamy, niewystarczająca-powłoka wodoodporna, przecieki na krawędziach | Napraw dziury/cienkie plamy (formowanie), nałóż-wodoodporną powłokę, pokryj krawędzie (zanurzanie), sprawdź za pomocą testu szczelności |
| Nagromadzenie elektryczności statycznej | Środowisko suche, materiał izolacyjny, tarcie | Zwiększ wilgotność otoczenia (40-60% RH), użyj dodatków antystatycznych, zjonizuj powietrze, uziemij sprzęt |
| Wady druku (rozciekanie atramentu, słaba przyczepność) | Szorstka/porowata powierzchnia, niewystarczająca powłoka, niewłaściwy rodzaj atramentu, niewłaściwe suszenie | Nałóż podkład/powłokę przed drukowaniem, użyj odpowiedniego atramentu (na bazie wody-, UV), zoptymalizuj suszenie, przetestuj przyczepność druku |
| Wady powłoki (nierówności, dziury, pęknięcia) | Nieprawidłowa lepkość powłoki, słabe zwilżenie powierzchni, zbyt cienka powłoka, niewłaściwe utwardzanie | Zoptymalizuj lepkość powłoki, zastosuj obróbkę powierzchniową (korona/grunt), zwiększ masę powłoki, zapewnij właściwe utwardzenie |
| Sklejanie stosów (tace sklejają się po ułożeniu w stos) | Wysoka wilgotność, resztkowa przyczepność powłoki, przechowywanie przy dużej wilgotności, układanie na ciepło | Przed ułożeniem w stos zapewnić odpowiednie suszenie/schłodzenie, zastosować powłokę antyadhezyjną, przechowywać w suchym środowisku, używać papieru przekładkowego |
| Rozwój pleśni na produkcie | High moisture content (>12%), przechowywanie w wysokiej wilgotności, przechowywanie w cieple, długi czas przechowywania | Zapewnij końcową wilgotność 6-10%, przechowuj w suchym/chłodnym środowisku, używaj opakowań barierowych dla wilgoci, w razie potrzeby używaj środków biobójczych dopuszczonych do kontaktu z żywnością |
| Inwazja owadów | Resztki jedzenia, zła higiena przechowywania, długi czas przechowywania | Utrzymuj obszary produkcyjne/magazynowe w czystości, stosuj zwalczanie szkodników, używaj szczelnych opakowań, zapasów FIFO |
| Awaria ESD (dla produktów-bezpiecznych ESD) | Niewystarczający dodatek ESD, nierównomierny rozkład dodatku ESD, wahania wilgotności | Sprawdź dozowanie dodatku ESD, zapewnij równomierne wymieszanie, sprawdź oporność powierzchni, kontroluj wilgotność |
Protokół prewencyjnej kontroli jakości
Najlepszym sposobem radzenia sobie z defektami jest przede wszystkim zapobieganie ich występowaniu. Oto profilaktyczny protokół kontroli jakości-produkcji masy celulozowej formowanej na mokro:
Kontrola jakości materiałów przychodzących
- Przetestuj każdą partię surowego włókna: rodzaj włókna, zawartość wilgoci, zanieczyszczenia, zawartość popiołu
- Badane dodatki chemiczne: stężenie, pH, certyfikacja-dopuszczonej do kontaktu z żywnością
- Sprawdź materiały powłokowe: zawartość substancji stałych, lepkość, pH, działanie barierowe, certyfikat-dopuszczony do kontaktu z żywnością
- Sprawdź materiały opakowaniowe (pudła, palety, folie) pod kątem czystości i integralności
Kontrola jakości w trakcie-(co 1–2 godziny)
- Konsystencja miąższu (docelowo 0,3-0,8%)
- pH pulpy (docelowe 6,5-8,5 dla PAE)
- Stopień rafinacji (stopień SR/CSF)
- Masa mokrej tacy (wskaźnik konsystencji formowania)
- Temperatura formy do prasowania (górna i dolna, sprawdź jednorodność)
- Ciśnienie prasowania (sprawdzić za pomocą manometru lub folii)
- Wilgotność gotowej tacy (docelowa 6-10%)
- Masa gotowej tacy (wskaźnik zużycia i konsystencji materiału)
- Kontrola wzrokowa pod kątem wad (wypaczeń, pęknięć, dziur, przebarwień, jakości powierzchni)
Kontrola jakości na-partię
- Kontrola wymiarowa (kluczowe wymiary z zaciskami/CMM)
- Pomiar grubości ścianki (wiele lokalizacji)
- Testowanie bariery (test Cobba na wodę, test zestawu na tłuszcz -, jeśli dotyczy)
- Testowanie wytrzymałości (ściskanie, rozrywanie lub rozciąganie - w zależności od zastosowania)
- Testowanie uszczelnienia (w przypadku-zgrzewania/MAP - wytrzymałość uszczelnienia, test szczelności, skład gazu)
- Bezpieczeństwo w kontakcie z żywnością (badanie migracji - przy każdej zmianie materiału lub okresowo)
- Pomiar koloru (spektrofotometr - dla-produktów o kluczowym znaczeniu dla koloru)
- Chropowatość powierzchni (Parker Print-Surf lub profilometr - dla-produktów o krytycznym znaczeniu dla powierzchni)
Konserwacja zapobiegawcza
- Codziennie: Oczyścić formy prasujące, sprawdzić siatkę formującą, sprawdzić poziom cieczy, sprawdzić kalibrację czujnika
- Co tydzień: Sprawdź system próżniowy, sprawdź ustawienie prasy, wyczyść filtry tunelu suszącego, sprawdź matrycę przycinającą
- Co miesiąc: Kalibracja czujników temperatury, kalibracja manometrów, kontrola układów elektrycznych, smarowanie ruchomych części
- Co kwartał: Sprawdź powierzchnię formy prasującej (w razie potrzeby wypoleruj/-powlecz ponownie), sprawdź formę formującą (w razie potrzeby wymień siatkę), sprawdź równoległość prasy, audyt SOP
- Co roku: Pełny przegląd sprzętu, wymiana zużytych komponentów, ponowna kalibracja wszystkich czujników, aktualizacja SOP, przeprowadzenie przeglądu zarządzania
Konkluzja
Masa formowana-na mokro (formowana termicznie) to najwyższej klasy technologia pakowania, która umożliwia uzyskanie gładkich, gęstych i precyzyjnych tacek -, ale wymaga starannej kontroli procesu, aby uniknąć defektów. 15+ typowe wady omówione w tym przewodniku - wypaczenia, pęknięcia, dziury, nierówna grubość, chropowatość powierzchni, odbarwienia, sklejanie, rozdzieranie, pęcherze, nierówna gęstość, skurcz, kruchość, zła jakość krawędzi, odpadanie włókien i niespójność-w-partiach - – wszystkie mają możliwe do zidentyfikowania przyczyny źródłowe i sprawdzone rozwiązania.
Kluczowe zasady skutecznego rozwiązywania problemów-z prasą na mokro to:
1. Zrozum procesWady - mogą wynikać z przygotowania, formowania, prasowania, suszenia lub przycinania miazgi. Systematycznie sprawdzaj każdy etap.
2. Skorzystaj z diagnostycznego drzewa decyzyjnego- określ, kiedy pojawia się defekt (po uformowaniu, po prasowaniu, po suszeniu, po przycięciu, podczas przechowywania), aby zawęzić prawdopodobną przyczynę.
3. Najpierw skup się na najczęstszych przyczynach- w przypadku-prasy na mokro etap prasowania (temperatura, ciśnienie, czas, stan formy) jest źródłem większości defektów. Najpierw sprawdź parametry tłoczenia i stan formy.
4. Korzystaj z danych, a nie z domysłów- mierz parametry (temperaturę za pomocą obrazu termowizyjnego, ciśnienie za pomocą folii Prescale, wilgotność za pomocą wilgotnościomierza, wymiary za pomocą suwmiarki), zamiast zgadywać. Dane pozwalają na szybszą i dokładniejszą diagnozę.
5. Zajmij się pierwotnymi przyczynami, a nie objawami- nie naprawiaj tylko natychmiastowej usterki; zidentyfikować i skorygować przyczynę, aby zapobiec nawrotom. Skorzystaj z analizy przyczyn źródłowych (5 powodów, diagram rybiej ości).
6. Zapobiegaj defektom poprzez kontrolę jakości i konserwację- najlepszym rozwiązaniem jest zapobieganie rozwiązywaniu problemów. Wdrażaj kontrolę jakości przychodzących materiałów,-kontrolę procesu, kontrolę jakości-partii oraz konserwację zapobiegawczą, aby wychwytywać problemy, zanim staną się defektami.
7. Optymalizuj, a nie tylko naprawiaj- korzystaj z projektowania eksperymentów (DOE) i statystycznej kontroli procesu (SPC), aby optymalizować parametry procesu i osiągać stałą,-wysoką jakość produkcji. Celem jest ciągłe doskonalenie.
W firmie Hesheng mamy rozległe doświadczenie w-prasowaniu na mokro (termoformowaniu) masy celulozowej formowanej-, dysponując-najnowocześniejszym--sprzętem, rygorystyczną kontrolą jakości i zespołem doświadczonych inżynierów, którzy rozumieją niuanse procesu-prasowania na mokro. Napotkaliśmy i rozwiązaliśmy praktycznie każdą usterkę opisaną w tym przewodniku -, a także opracowaliśmy niezawodne procesy i protokoły kontroli jakości, aby im zapobiegać. Nasz system zarządzania jakością (certyfikat ISO 9001) zapewnia stałą, identyfikowalną jakość od surowca do gotowego produktu. Do każdej przesyłki dołączamy pełną dokumentację dotyczącą jakości, - obejmującą certyfikaty materiałowe, raporty z testów i dokumentację zgodności.
Jeśli masz problemy z jakością-masy formowanej na mokro - lub jeśli oceniasz technologię-prasowania na mokro dla nowego produktu i chcesz mieć pewność, że wprowadzenie go na rynek -skontaktuj się z zespołem technicznym Hesheng- chętnie podzielimy się naszą wiedzą, ocenimy Twój produkt i proces, zarekomendujemy rozwiązania i dostarczymy wysokiej-jakości-na mokro produkty z masy celulozowej formowane w prasie, które spełniają Twoje specyfikacje. Od rozwiązywania problemów po produkcję-na pełną skalę – posiadamy wiedzę i możliwości, dzięki którym Twój projekt masy celulozowej formowanej na mokro-w prasie zakończy się sukcesem. Nie pozwól, aby wady przeszkodziły w realizacji Twojego projektu. - Współpracuj z doświadczonym producentem, który wie, jak to zrobić dobrze.