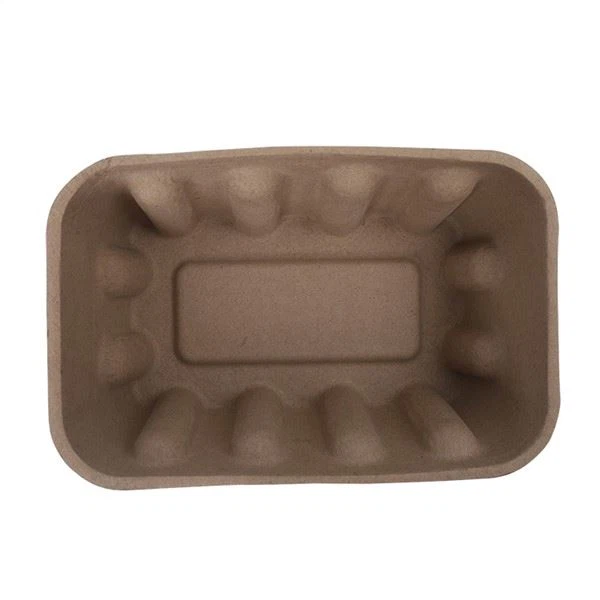
Wybór odpowiedniego materiału opakowaniowego to jedna z najważniejszych decyzji, jaką może podjąć marka -. Ma ona wpływ na ochronę produktu, koszty, zrównoważony rozwój, wizerunek marki, zgodność z przepisami i doświadczenie klienta. Jednak w przypadku wielu firm decyzja ta jest podejmowana domyślnie, - kontynuując korzystanie z tych samych materiałów, z których zawsze korzystały, lub kopiując to, co robią konkurenci - bez systematycznego porównywania dostępnych opcji. W dzisiejszym szybko zmieniającym się krajobrazie opakowań -, obejmującym zakazy stosowania tworzyw sztucznych, podatki od opakowań, przepisy EPR, zapotrzebowanie konsumentów na zrównoważony rozwój i korporacyjne-cele zerowe netto -, dokonanie właściwego wyboru materiałów jest ważniejsze niż kiedykolwiek. Formowana masa celulozowa okazała się jednym z najbardziej wszechstronnych i zrównoważonych dostępnych materiałów opakowaniowych -, ale nie jest to właściwy wybór w przypadku każdego zastosowania. Aby podjąć świadomą decyzję, należy porównać formowaną masę celulozową z alternatywnymi - tworzywami sztucznymi (PET, PP, PS, PVC), pianką EPS, tekturą falistą, tekturą i innymi materiałami - we wszystkich istotnych wymiarach: skuteczności ochrony, zrównoważonym rozwoju, kosztach, elastyczności projektowania, bezpieczeństwie żywności, zgodności z przepisami i łańcuchu dostaw. W tym artykule przedstawiamy kompleksowe porównanie formowanej masy celulozowej z innymi materiałami opakowaniowymi, wraz z praktycznymi ramami decyzyjnymi, które pomogą Ci wybrać odpowiedni materiał do konkretnego zastosowania. Niezależnie od tego, czy jesteś inżynierem zajmującym się pakowaniem oceniającym materiały do nowego produktu, specjalistą ds. zaopatrzenia porównującym koszty, menedżerem ds. zrównoważonego rozwoju chcącym ograniczyć zużycie tworzyw sztucznych, czy dyrektorem generalnym ustalającym strategię pakowania, ten przewodnik powinien dostarczyć Ci wiedzy umożliwiającej dokonanie właściwego wyboru.
Krajobraz materiałów opakowaniowych
Zanim przejdziemy do porównania, przyjrzyjmy się pokrótce głównym obecnie używanym materiałom opakowaniowym - ich podstawowym cechom, typowym zastosowaniom i ogólnemu rozmieszczeniu.
| Tworzywo | Podstawowy opis | Typowe zastosowania | Ogólne pozycjonowanie |
|---|---|---|---|
| Formowana pulpa | Włókna celulozowe (papier makulaturowy, wytłoki) uformowane w kształty 3D przy użyciu form siatkowych i próżni; suszone lub-prasowane na gorąco | Kartony na jajka, tacki produkcyjne, wkładki do elektroniki, opakowania na kosmetyki, gastronomia, przemysłowe opakowania ochronne | Zrównoważony, wszechstronny, średni-koszt, szybko rosnący |
| PET (tereftalan polietylenu) | Przezroczysty, mocny, lekki materiał termoplastyczny; nadający się do recyklingu (kod nr 1) | Butelki na napoje, pojemniki na żywność, blistry, opakowania z klapką, opakowania do elektroniki | Najwyższa przejrzystość, dobra bariera, możliwość recyklingu, wyższy koszt |
| PP (polipropylen) | Trwały,-odporny na ciepło, elastyczny termoplast; nadający się do recyklingu (kod nr 5) | Pojemniki na żywność (można używać w kuchence mikrofalowej{{0}), nakrętki, zamknięcia, opakowania samochodowe, wyroby medyczne | Odporne na ciepło,-trwałe, umiarkowane koszty, niższy współczynnik recyklingu |
| PS (styropian) | Sztywny, kruchy, tani-plastik termoplastyczny; nadaje się do recyklingu (kod nr 6), ale jest rzadko poddawany recyklingowi | Jednorazowe sztućce, pudełka na płyty CD, izolacja, pojemniki na żywność (stały PS) | Niski koszt, sztywny, słaby recykling, troska o środowisko |
| Pianka EPS (spieniony polistyren). | Koraliki ekspandowane PS; lekkość, doskonała amortyzacja, niski koszt; zakazane w wielu jurysdykcjach | Opakowania ochronne (wkładki, wypełnienia luzem), pojemniki na żywność (klamki, kubki, chłodziarki) | Doskonała amortyzacja, bardzo niski koszt, w wielu miejscach zakazany, katastrofa ekologiczna |
| PVC (polichlorek winylu) | Wszechstronny, trwały,-tani plastik termoplastyczny; zawiera chlor (ze względów środowiskowych/zdrowotnych); nadaje się do recyklingu (kod nr 3), ale jest rzadko poddawany recyklingowi | Opakowania blistrowe (farmaceutyczne), klapki, karty, folie termokurczliwe | Niski koszt, dobra przejrzystość, względy zdrowotne/środowiskowe, wycofywane |
| Tektura falista | Tektura z karbowaną (falistą) warstwą środkową; mocny, lekki, nadający się do recyklingu | Pudła wysyłkowe,-wkładki wycinane, ekspozytory, punkty--zakupu | Niski koszt, mocny, nadający się do recyklingu, ograniczone kształtowanie 3D |
| Tektura / karton składany | Tektura lita (0,3-1,0 mm); nadające się do druku, składane, nadające się do recyklingu | Pudełka produktowe (płatki, kosmetyki, farmaceutyki), kartony składane | Doskonała drukowność, niski koszt, ograniczona wytrzymałość konstrukcyjna |
| Szkło | Nieorganiczny (na bazie krzemionki-); obojętny, nieprzepuszczalny, premium, ciężki, delikatny | Napoje (wino, piwo, wódka), żywność (słoiki, butelki), kosmetyki, farmaceutyki | Wysokiej jakości, nieprzepuszczalny, nadający się do recyklingu, ciężki/delikatny, wysoki koszt wysyłki |
| Aluminium/metal | Metal (aluminium, stal, blacha ocynowana); nieprzepuszczalny, mocny, premium, nadający się do recyklingu | Puszki po napojach, puszki po żywności, puszki po aerozolu, folie, blistry | Nieprzepuszczalny, premium, wysoki współczynnik recyklingu, wysoki koszt, wysoki ślad węglowy |
Wymiar 1: Skuteczność ochrony
Ochrona to podstawowa funkcja opakowania. - Musi chronić produkt przed uszkodzeniem podczas transportu, przenoszenia i przechowywania. Porównajmy materiały pod względem kluczowych wymiarów ochrony.
Amortyzacja / ochrona przed uderzeniami
Amortyzacja to zdolność pochłaniania energii uderzenia i ochrony delikatnych produktów przed wstrząsami podczas upadków i uderzeń.
| Tworzywo | Wydajność amortyzacji | Notatki |
|---|---|---|
| Pianka EPS | Doskonały (9/10) | Złoty standard amortyzacji o - zamkniętej-strukturze komórkowej skutecznie pochłania energię uderzenia; można je dostosować-do produktu |
| Formowana masa celulozowa (-formowana transferowo) | Dobry (7/10) | Dobra amortyzacja dzięki strukturze włókien i kieszeniom powietrznym; może mieć niestandardowy-kształt z żebrami i wgłębieniami; wydajność poprawia się dzięki zoptymalizowanej konstrukcji |
| Formowana masa celulozowa (formowana termicznie) | Umiarkowany (5/10) | Gęstsza struktura=mniej amortyzacji niż w przypadku-formowania transferowego; lepsze dla wsparcia strukturalnego niż pochłanianie uderzeń |
| Tektura falista (wkładki wycinane-) | Dobry (7/10) | Dobra amortyzacja w przypadku konstrukcji z rowkami i strukturą plastra miodu; ograniczone możliwości kształtowania 3D |
| Tworzywo sztuczne (PET/PP/PS) | Słaby-Umiarkowany (3-5/10) | Sztywne tworzywa sztuczne zapewniają wsparcie strukturalne, ale słabą amortyzację; elastyczne tworzywa sztuczne (folie) zapewniają pewną amortyzację, ale ograniczoną ochronę |
| Tektura | Słaby (2/10) | Cienki, sztywny - zapewnia minimalną amortyzację; głównie do przechowywania produktu, a nie do ochrony |
| Szkło/metal | Nie dotyczy (sam produkt) | Szkło i metal to opakowanie podstawowe (pojemnik), a nie opakowanie ochronne -, wymagają zabezpieczenia zewnętrznego |
Kluczowe spostrzeżenia:Pianka EPS pozostaje złotym standardem w zakresie amortyzacji, ale formowana masa celulozowa (zwłaszcza formowana-transferowo o zoptymalizowanej konstrukcji) jest jej bliska - i w wielu zastosowaniach formowana masa celulozowa zapewnia odpowiednią amortyzację, a jednocześnie zapewnia znacznie lepszą trwałość. Kluczem jest zaprojektowanie formowanej masy celulozowej z odpowiednio zaprojektowanymi żebrami, wnękami i grubością ścianek, która pozwala uzyskać skuteczność amortyzacji porównywalną z EPS w przypadku większości produktów konsumenckich i produktów przemysłu lekkiego.
Wytrzymałość na ściskanie/układanie
Wytrzymałość na ściskanie to zdolność do podtrzymywania ładunków ułożonych w stosy bez zapadania się, co jest krytyczne w przypadku przechowywania w magazynie i transportu na paletach.
| Tworzywo | Wytrzymałość na ściskanie | Notatki |
|---|---|---|
| Tworzywo sztuczne (sztywne: PET, PP, PS) | Doskonały (9/10) | Wysoki stosunek wytrzymałości-do-masy; sztywne konstrukcje mogą wytrzymać duże obciążenia |
| Formowana masa celulozowa (formowana termicznie) | Bardzo dobry (8/10) | Gęsta struktura + żebrowana konstrukcja=wysoka wytrzymałość na ściskanie; może dorównać lub przekroczyć tekturę falistą pod równoważną wagą |
| Tektura falista | Bardzo dobry (8/10) | Karbowana struktura zapewnia doskonałą wytrzymałość na ściskanie; standard dla pudełek wysyłkowych |
| Formowana masa celulozowa (-formowana transferowo) | Dobry (7/10) | Niższa gęstość=mniejsza kompresja niż w przypadku formowania termicznego, ale konstrukcja żeber może znacznie poprawić wydajność |
| Pianka EPS | Dobry (6/10) | Umiarkowana wytrzymałość na ściskanie - dobra do amortyzacji, ale może zmiażdżyć pod dużym obciążeniem statycznym |
| Tektura | Umiarkowany (5/10) | Cienka, sztywna - umiarkowana kompresja dla małych pudeł, ale nie dla dużych ładunków |
Kluczowe spostrzeżenia:W przypadku ściskania/układania w stosy najmocniejsze są sztywne tworzywa sztuczne i tektura falista, ale formowana termicznie masa celulozowa (z żebrowaną konstrukcją) jest konkurencyjna -, a w przypadku wielu produktów konsumenckich formowana masa celulozowa zapewnia odpowiednią wytrzymałość na ściskanie. Kluczową zaletą formowanej masy celulozowej jest to, że może łączyć amortyzację ORAZ kompresję w jednym-niestandardowym elemencie -, podczas gdy tektura falista jest lepsza pod względem kompresji, ale ma ograniczone kształtowanie 3D, a EPS jest lepszy pod względem amortyzacji, ale ma mniejszą kompresję.
Odporność na wilgoć/wodę
Odporność na wilgoć to zdolność wytrzymywania wody, wilgoci i wilgoci bez utraty wytrzymałości lub degradacji - krytycznej w przypadku opakowań do żywności, środowisk o wysokiej-wilgotności i transportu oceanicznego.
| Tworzywo | Odporność na wilgoć | Notatki |
|---|---|---|
| Plastik (wszystkie typy) | Doskonały (10/10) | Nieprzepuszczalny dla wody -, złoty standard odporności na wilgoć |
| Pianka EPS | Doskonały (9/10) | Zamknięta-struktura komórkowa= bardzo niska absorpcja wody; doskonała odporność na wilgoć |
| Szkło/metal | Doskonały (10/10) | Nieprzepuszczalna dla wody i wilgoci |
| Formowana masa celulozowa (powlekana) | Dobry-Bardzo dobry (7–8/10) | W przypadku powłok akrylowych lub PLA na bazie wody-formowana masa celulozowa może wytrzymać wilgoć przez wiele godzin lub dni; odpowiednie do większości zastosowań związanych z żywnością i-dużą wilgotnością |
| Tektura falista (powlekana) | Dobry (7/10) | W przypadku powłok woskowych lub polimerowych tektura falista jest odporna na wilgoć; niepowlekana tektura falista łatwo wchłania wilgoć |
| Formowana masa celulozowa (niepowlekana) | Słaby (3/10) | Celuloza jest hydrofilowa - łatwo wchłania wilgoć, po zamoczeniu traci 50-80% wytrzymałości |
| Tektura (niepowlekana) | Słaby (2/10) | Pochłania wilgoć jeszcze szybciej niż masa formowana ze względu na cieńsze ścianki |
Kluczowe spostrzeżenia:Odporność na wilgoć jest największą słabością masy celulozowej -, ale można ją skutecznie zaradzić za pomocą powłok (akrylowych, PLA, PU) i dodatków wewnętrznych (żywice zwiększające wytrzymałość na mokro, środki zaklejające). Przy odpowiedniej-wilgoci, powlekana formowana masa celulozowa może dobrze działać w większości-zastosowań związanych z żywnością i przy wysokiej wilgotności-, chociaż nadal nie jest w stanie dorównać całkowitej nieprzepuszczalności tworzywa sztucznego w przypadku-długoterminowego kontaktu z cieczą lub ekstremalnej wilgotności. W przypadku zastosowań wymagających całkowitej nieprzepuszczalności wilgoci (np. pojemniki z płynami,-długotrwała ekspozycja na zewnątrz) lepszym wyborem pozostaje tworzywo sztuczne lub metal.
Odporność na temperaturę
Odporność na temperaturę to zdolność do wytrzymywania wysokich i niskich temperatur bez topienia, odkształcania lub degradacji. - Krytyczne znaczenie w przypadku pakowania żywności od zamrażarki do-piekarnika, napełniania na gorąco i ekstremalnych warunków transportu.
| Tworzywo | Zakres temperatur | Notatki |
|---|---|---|
| Formowana masa celulozowa (niepowlekana) | -40 do +250 stopni C (krótkoterminowo) | Wyjątkowy zakres temperatur - może obejmować przejście od zamrażarki do piekarnika; bez ryzyka topnienia |
| Aluminium/metal | -40 do +400+ stopni C | Doskonała odporność- na wysoką temperaturę; standard dla-gotowych potraw z piekarnika |
| Szkło | -40 do +250 stopni C (ryzyko szoku termicznego) | Dobry zakres temperatur, ale podatny na szok termiczny (nagłe zmiany temperatury mogą spowodować pęknięcie) |
| PP (polipropylen) | -10 do +130 stopni C | Najlepsza odporność na ciepło spośród popularnych tworzyw sztucznych. - Można używać w kuchence mikrofalowej i zmywarce |
| Formowana masa celulozowa (pokryta akrylem) | -40 do +120 stopni C | Powłoka zmniejsza-górną granicę temperatury; można używać w kuchence mikrofalowej, ale nie w piekarniku |
| ZWIERZAK DOMOWY | -40 do +80 stopni C | Umiarkowana odporność na ciepło - nie nadaje się do kuchenki mikrofalowej (odkształca się w wysokich temperaturach) |
| Pianka PS/EPS | -40 do +80 stopni C | Niska odporność na ciepło - topi się w temperaturze ~100 stopni C; nie nadaje się do kuchenki mikrofalowej (może wypłukiwać styren) |
| Formowana masa celulozowa (pokryta PLA) | -40 do +60 stopni C | PLA mięknie w temperaturze ~60 stopni C - i nie można go używać w kuchence mikrofalowej ani piekarniku |
| PCV | -10 do +60 stopni C | Niska odporność na ciepło - powoduje uwalnianie chloru w wysokich temperaturach |
Kluczowe spostrzeżenia:Niepowlekana formowana masa celulozowa ma jeden z najszerszych zakresów temperatur spośród wszystkich materiałów opakowaniowych - od głębokiego mrożenia (-40 stopni C) do temperatur piekarnika (krótkoterminowo 200-250 stopni C-). Umożliwia to zastosowanie „jednej tacy od zamrażarki do piekarnika”, z czym niewiele tworzyw sztucznych może się równać. Ograniczenie temperatury wynika z powłok -, powłoki akrylowe zmniejszają tę granicę do ~120 stopni C (można używać w kuchence mikrofalowej), a powłoki PLA zmniejszają ją do ~60 stopni C (nie można używać w kuchence mikrofalowej). Do zastosowań w wysokich-temperaturach należy używać niepowlekanej masy celulozowej lub powłok odpornych na wysoką temperaturę.
Wymiar 2: Zrównoważony rozwój i wpływ na środowisko
Zrównoważony rozwój staje się w coraz większym stopniu głównym czynnikiem wpływającym na wybór materiałów opakowaniowych -, na co wpływa popyt konsumentów, korporacyjne cele w zakresie ESG i presja regulacyjna (zakazy stosowania tworzyw sztucznych, EPR, podatki od emisji dwutlenku węgla). Porównajmy materiały pod kątem kluczowych wymiarów zrównoważonego rozwoju.
Możliwość recyklingu i wskaźniki recyklingu
| Tworzywo | Nadaje się do recyklingu? | Wskaźnik recyklingu (USA/UE) | Notatki |
|---|---|---|---|
| Aluminium | Tak (nieskończenie) | 50-75% | Wysoki stopień recyklingu; możliwość nieskończonego recyklingu bez utraty jakości; ale wysoki ślad węglowy w produkcji |
| Tektura falista | Tak (strumień papieru) | 80-92% | Najwyższy wskaźnik recyklingu wśród materiałów opakowaniowych; dobrze-ugruntowaną infrastrukturę recyklingu |
| Formowana pulpa | Tak (strumień papieru) | 60-70% (szacunkowo) | W pełni nadający się do recyklingu w standardowych strumieniach papieru; współczynnik recyklingu jest szacowany (nie jest oddzielnie śledzony), ale porównywalny z tekturą |
| Tektura | Tak (strumień papieru) | 70-85% | Wysoki stopień recyklingu; dobrze-ugruntowaną infrastrukturę |
| Szkło | Tak (nieskończenie) | 30-80% (różni się w zależności od kraju) | Możliwość nieskończonego recyklingu; ale ciężkie=wysokie emisje z transportu; stopień recyklingu jest bardzo zróżnicowany |
| ZWIERZAK DOMOWY | Tak (kod nr 1) | 20-30% (USA), 50-60% (UE) | Najlepszy wskaźnik recyklingu wśród tworzyw sztucznych; ale nadal<60% even in the EU; downcycled (lower quality) |
| PP | Tak (kod nr 5) | 1-5% (USA), 20-30% (UE) | Niski wskaźnik recyklingu; często nie akceptowane w programach przy krawężniku |
| Pianka PS/EPS | Teoretycznie tak (kod #6) | <1% (US), <5% (EU) | Skutecznie nie poddane recyklingowi - zbyt lekkie, zbyt zanieczyszczone, zbyt drogie w zbieraniu i przetwarzaniu; zakazane w wielu jurysdykcjach |
| PCV | Teoretycznie tak (kod #3) | <1% (US/EU) | Skutecznie niepoddany recyklingowi - zawartość chloru powoduje problemy w recyklingu; wycofywane ze względów zdrowotnych/środowiskowych |
Kluczowe spostrzeżenia:Materiały-papierowe (tektura falista, masa formowana, tektura) charakteryzują się najwyższymi wskaźnikami recyklingu i najlepiej-ugruntowaną infrastrukturą do recyklingu. Formowana masa celulozowa w pełni nadaje się do recyklingu w standardowych strumieniach papieru -, nie wymaga specjalnego zbierania ani przetwarzania. Z kolei tworzywa sztuczne mają znacznie niższe wskaźniki recyklingu (zwłaszcza PS, EPS, PVC i PP) -, a nawet PET,-tworzywo sztuczne poddawane najczęściej recyklingowi, ma wskaźnik recyklingu wynoszący zaledwie 20–60%. Pianka EPS w rzeczywistości w ogóle nie jest poddawana recyklingowi (<1% in the US) - and it's banned in many jurisdictions due to its environmental impact.
Kompostowalność
| Tworzywo | Dom nadający się do kompostowania? | Kompostowalny przemysłowo? | Notatki |
|---|---|---|---|
| Formowana masa celulozowa (niepowlekana) | Tak (2-8 tygodni) | Tak (4-12 tygodni) | W pełni kompostowalna - celuloza rozkłada się w sposób naturalny; złoty standard kompostowalności |
| Formowana masa celulozowa (pokryta akrylem) | Zwykle tak | Tak | Większość wodnych-powłok akrylowych nadaje się do kompostowania. sprawdzić u dostawcy powłok |
| Formowana masa celulozowa (pokryta PLA) | NIE | Tak (3-6 miesięcy) | PLA wymaga kompostowania przemysłowego (wysoka temperatura); NIE kompostuje w kompostowniku domowym |
| Tektura (niepowlekana) | Tak (2-6 tygodni) | Tak | W pełni kompostowalny |
| Tektura falista (niepowlekana) | Tak (2-8 tygodni) | Tak | W pełni kompostowalny |
| Plastik PLA | NIE | Tak (3-6 miesięcy) | „Kompostowalny” ale tylko w obiektach przemysłowych; często zanieczyszcza makulaturę |
| Inne tworzywa sztuczne (PET, PP, PS, PVC) | NIE | NIE | Nie nadające się do kompostowania - utrzymują się w środowisku przez setki lat |
| Pianka EPS | NIE | NIE | Nie nadaje się do kompostowania - utrzymuje się przez setki lat; rozpada się na mikroplastik |
| Szkło/metal | NIE | NIE | Nie nadaje się do kompostowania -, ale jest obojętny (nie zanieczyszcza środowiska); zamiast tego nadają się do recyklingu |
Kluczowe spostrzeżenia:Niepowlekana formowana masa celulozowa to jeden z niewielu materiałów opakowaniowych, który nadaje się zarówno do kompostowania w domu, jak i do kompostowania na skalę przemysłową, - rozkładając się w ciągu tygodni, a nie lat. Dzięki temu idealnie nadaje się do pakowania usług gastronomicznych i imprez, gdzie kompostowanie jest końcem--ścieżki życia. Nawet formowana masa celulozowa-powlekana akrylem ogólnie nadaje się do kompostowania. Wyjątkiem jest formowana masa celulozowa powlekana PLA- - PLA wymaga kompostowania przemysłowego i nie rozkłada się w kompostowniku domowym. Tworzywa sztuczne (w tym „kompostowalny” PLA) albo w ogóle nie nadają się do kompostowania, albo wymagają specjalistycznych kompostowni przemysłowych, które nie są powszechnie dostępne.
Ślad węglowy (ocena cyklu życia)
Ślad węglowy (mierzony w kg CO2e na kg materiału lub na opakowanie) to kompleksowa miara wpływu na środowisko -, obejmującego wydobycie surowców, produkcję, transport i-koniec-życia.
| Tworzywo | Ślad węglowy (kg CO2e/kg materiału) | Notatki |
|---|---|---|
| Formowana masa celulozowa (papier makulaturowy) | 0.5-1.2 | Najniższy ślad węglowy - włókno pochodzące z recyklingu,-produkcja o niskim zużyciu energii, węgiel biogenny |
| Formowana miazga (tłok) | 0.3-0.8 | Jeszcze niższy - produktów ubocznych rolnictwa (wykorzystywanie odpadów), sekwestracja węgla przez trzcinę cukrową |
| Tektura falista (z recyklingu) | 0.7-1.5 | Niska - podobna do masy formowanej; włókno pochodzące z recyklingu, ustalona produkcja |
| Tektura (z recyklingu) | 0.8-1.8 | Niski - podobny do tektury falistej |
| Szkło | 0,8-1,5 (z recyklingu), 1,5-2,5 (pierwotny) | Umiarkowany - wysoki poziom energii produkcyjnej, ale duży=wysoki poziom emisji w transporcie |
| Aluminium (z recyklingu) | 0,5-2,0 (z recyklingu), 8-15 (pierwotny) | Bardzo wysoka jak na surowiec (wydobywanie boksytów, wytapianie); znacznie niższe w przypadku recyklingu (95% oszczędności energii) |
| PET (z recyklingu) | 1,5-2,5 (z recyklingu), 2,5-4,0 (pierwotny) | Oparta na umiarkowanych-wysokich ilościach - paliwach kopalnych-, charakteryzująca się wysoką energią produkcyjną |
| PP | 1.5-3.0 | Oparta na umiarkowanych-wysokich - paliwach kopalnych- |
| Pianka PS/EPS | 2.0-3.5 | Oparty w dużej mierze na paliwach kopalnych- i charakteryzujący się niskim poziomem recyklingu =, głównie materiał pierwotny; plus zanieczyszczenie mikroplastikiem |
| PCV | 2.0-3.5 | Dodatkowy wpływ na środowisko i zdrowie, oparty na wysokiej zawartości - paliw kopalnych- i chloru = |
Uwaga: Wartości śladu węglowego to przybliżone zakresy oparte na opublikowanych ocenach cyklu życia (LCA). Rzeczywiste wartości różnią się w zależności od konkretnego produktu, procesu produkcyjnego, źródła energii, odległości transportu i scenariusza-końca-życia. Aby uzyskać dokładne porównania, zawsze przeprowadzaj ocenę LCA konkretnego produktu.
Kluczowe spostrzeżenia:Formowana masa celulozowa (zwłaszcza na bazie bagassy-) ma jeden z najniższych śladów węglowych spośród wszystkich materiałów opakowaniowych (- 40-90% niższy niż plastik, pianka EPS czy pierwotne aluminium). Dzieje się tak, ponieważ: (1) jest wykonany z materiałów pochodzących z recyklingu lub odnawialnych (nie z paliw kopalnych); (2) produkcja wymaga stosunkowo niskiego-energii (zwłaszcza w porównaniu z wytapianiem aluminium lub polimeryzacją tworzyw sztucznych); (3) węgiel biogenny zawarty we włóknie jest uważany za-neutralny pod względem emisji dwutlenku węgla (węgiel został niedawno wydobyty z atmosfery przez rośliny); oraz (4) koniec-życia-ma niewielki wpływ-(recykling lub kompostowanie, a nie spalanie lub składowanie). W przypadku marek, które mają cele netto{{13}zero lub{14}}redukcję emisji dwutlenku węgla, przejście z tworzyw sztucznych/EPS na formowaną masę celulozową jest jednym z najskuteczniejszych dostępnych działań-redukujących emisję dwutlenku węgla.
Zanieczyszczenie morza i mikroplastiki
Zanieczyszczenie mórz i mikrodrobiny plastiku stanowią coraz ważniejsze problemy środowiskowe -, których przyczyną są-głośne relacje w mediach, świadomość konsumentów i działania regulacyjne (np. unijna strategia dotycząca mikroplastików, negocjacje w sprawie Traktatu ONZ w sprawie tworzyw sztucznych).
| Tworzywo | Ryzyko zanieczyszczenia morza | Ryzyko mikroplastiku | Notatki |
|---|---|---|---|
| Formowana masa celulozowa / papier / tektura falista | Niski | Brak (celuloza, nie plastik) | Celuloza rozkłada się w środowisku morskim w ciągu tygodni-miesięcy; nie tworzy trwałych mikroplastików; pewne obawy dotyczące ścieków z papierni, ale można je opanować |
| Szkło/metal | Niski (śmieci, ale obojętny) | Nic | Szkło i metal nie rozkładają się, ale są obojętne (nie zanieczyszczają chemicznie); szklane śmieci mogą stanowić zagrożenie (tłuczone szkło); metal może w pewnych warunkach wyługować |
| Wszystkie tworzywa sztuczne (PET, PP, PS, PVC, EPS, PLA) | Wysoki | Wysoki | Wszystkie tworzywa sztuczne utrzymują się w środowisku morskim przez setki lat; rozkładają się na mikroplastiki i nanoplastiki; połknięte przez organizmy morskie; wejść do łańcucha pokarmowego; PLA utrzymuje się również w środowisku morskim (nie ulega biodegradacji w zimnej wodzie oceanicznej) |
Kluczowe spostrzeżenia:W tym właśnie miejscu formowana masa celulozowa ma bezkonkurencyjną zaletę. - Jest to jedyny-formowany na zamówienie materiał ochronny, który NIE przyczynia się do zanieczyszczenia mórz tworzywami sztucznymi ani mikroplastikami. Wszystkie tworzywa sztuczne (w tym „kompostowalny” PLA) utrzymują się w środowisku morskim przez setki lat i rozkładają się na mikroplastiki, które przedostają się do łańcucha pokarmowego. Natomiast formowana masa celulozowa jest wykonana z celulozy -, naturalnego materiału, który rozkłada się w środowisku morskim w ciągu tygodni lub miesięcy i nie pozostawia trwałych pozostałości mikroplastiku. W przypadku marek zaniepokojonych zanieczyszczeniem morza (i coraz częściej organy regulacyjne zakazują-jednorazowego użytku tworzywa sztuczne specjalnie z tego powodu) formowana masa celulozowa jest oczywistym wyborem.
Wymiar 3: Koszt
Koszt jest zawsze krytycznym czynnikiem przy podejmowaniu decyzji o pakowaniu -, ale ważne jest, aby wziąć pod uwagę całkowity koszt posiadania (TCO), a nie tylko-jednostkowy koszt materiału. TCO obejmuje koszty materiałów, oprzyrządowania, wysyłki, przechowywania, opłaty EPR, podatki, koszty utylizacji oraz wartość marki/reputacji.
Koszt materiału na-jednostkę (porównanie względne)
| Tworzywo | Koszt względny (na jednostkę, równoważne zastosowanie) | Notatki |
|---|---|---|
| Pianka EPS | Bardzo niski (1x) | Najtańszy materiał opakowaniowy ochronny - bardzo niski koszt materiału, lekkość, prosta produkcja |
| Tektura falista | Niski (1,0-1,5x) | Niski koszt, - dobrze-ugruntowana produkcja-na dużą skalę; ale ograniczone kształtowanie 3D |
| Formowana masa celulozowa (-formowana transferowo, duża objętość) | Niski-Umiarkowany (1,2–2,0x) | Konkurencyjny z tekturą falistą w przypadku niestandardowych kształtów; wyższa niż EPS, ale niższa niż plastik; koszt maleje wraz z objętością |
| Tektura | Niski-Umiarkowany (1,0–1,8x) | Niski koszt prostych pudełek; ale ograniczona wytrzymałość konstrukcyjna i kształtowanie 3D |
| Formowana masa celulozowa (formowana termicznie, średnia objętość) | Umiarkowany (1,5-3,0x) | Wyższe niż w przypadku-formowania transferowego ze względu na bardziej złożone oprzyrządowanie i wolniejszą produkcję; ale nadal konkurencyjny w stosunku do tworzyw sztucznych w zastosowaniach premium |
| PS (styropian stały) | Umiarkowane (1,5-2,5x) | Niski koszt materiałów, ale wycofywane ze względów środowiskowych |
| PP | Umiarkowany (1,5-3,0x) | Umiarkowany koszt materiałów; dobra wydajność, ale niższy współczynnik recyklingu |
| ZWIERZAK DOMOWY | Umiarkowany-Wysoki (2,0–4,0x) | Wyższe koszty materiałów; dobra przejrzystość i bariera; nadające się do recyklingu |
| PCV | Niski-Umiarkowany (1,2–2,0x) | Niski koszt materiałów, ale jest wycofywane ze względów zdrowotnych/środowiskowych |
| Szkło | Wysoka (3,0-8,0x) | Wysoki koszt materiału + wysoki koszt wysyłki (ciężki) + wysoki współczynnik pękania; ale percepcja premium |
| Aluminium | Bardzo wysoka (4,0-10,0x) | Najwyższy koszt materiałów; ale doskonała percepcja i wysoki wskaźnik recyklingu |
Uwaga: Koszty względne są przybliżone i różnią się znacznie w zależności od wielkości produktu, złożoności, objętości i warunków rynkowych. Zawsze otrzymuj konkretne oferty dla swojej aplikacji.
Całkowity koszt posiadania (TCO) - Łącznie z efektami zewnętrznymi
Jeśli uwzględnisz pełny całkowity koszt posiadania -, w tym koszty regulacyjne, koszty utylizacji i wartość marki -, obraz kosztów zmienia się znacząco:
| Czynnik kosztowy | Formowana pulpa | Tworzywo sztuczne (PET/PP) | Pianka EPS | Falisty |
|---|---|---|---|---|
| Koszt materiału | Niski-Umiarkowany | Umiarkowany-Wysoki | Bardzo niski | Niski |
| Koszt oprzyrządowania | Niski-Umiarkowany (1,5 tys. USD-12 tys. USD) | Wysoki (10 000 USD-+ 100 000 USD za formy wtryskowe) | Niski-Umiarkowany | Niski (200–2 tys. USD za matryce) |
| Koszt wysyłki (na podstawie-wagi) | Niski-Umiarkowany (lekki) | Niski (bardzo lekki) | Bardzo niski (bardzo lekki, ale nieporęczny) | Niski-Umiarkowany |
| Koszt przechowywania (w oparciu- o wolumen) | Umiarkowany (można zagnieździć, ale jest nieporęczny) | Niski (można efektywnie zagnieżdżać) | Wysoka (bardzo nieporęczna, o niskiej gęstości) | Umiarkowany (płaski do momentu montażu) |
| Opłaty EPR | Niskie (papierowe=najniższe opłaty) | Wysokie (plastikowe=najwyższe opłaty) | Wysokie (plastikowe=najwyższe opłaty; zakazane w wielu miejscach) | Niskie (papierowe=najniższe opłaty) |
| Podatek od opakowań z tworzyw sztucznych | Brak (nie plastikowy) | Wysoka (210 GBP/tonę w Wielkiej Brytanii, 0,45 EUR/kg we Włoszech/Hiszpanii) | Wysokie + ryzyko bana | Brak (nie plastikowy) |
| Koszt utylizacji | Niski (recykling/kompostowanie, niewielkie składowanie) | Umiarkowany-Wysoki (niski recykling= głównie składowanie/spalanie) | Wysoki (faktycznie niepoddawany recyklingowi=składowanie/spalanie) | Niski (wysoki stopień recyklingu) |
| Ryzyko regulacyjne (zakazy, ograniczenia) | Niski (zrównoważony, zalecany) | Umiarkowane-Wysokie (rosnące ograniczenia) | Bardzo wysoki (zakazany w 100+ jurysdykcjach) | Niski (zrównoważony, zalecany) |
| Wartość marki (zrównoważony rozwój) | Wysoki (pozytywne skojarzenie z marką) | Niski-Ujemny (luz plastikowy) | Bardzo negatywny (złoczyńca środowiskowy EPS =) | Umiarkowany-Wysoki (nadający się do recyklingu, ale mniej „zrównoważony premium”) |
| Całkowity koszt posiadania | Niski-Umiarkowany | Umiarkowany-Wysoki | Umiarkowany-Wysoki (i rosnący) | Niski |
Kluczowe spostrzeżenia:Chociaż pianka EPS ma najniższy-jednostkowy koszt materiału, jej całkowity koszt posiadania jest znacznie wyższy, jeśli uwzględni się opłaty EPR, podatki od tworzyw sztucznych, koszty utylizacji, ryzyko regulacyjne (zakazy) i szkody dla marki. Całkowity koszt posiadania masy celulozowej jest konkurencyjny w porównaniu z -, a często niższy niż w przypadku tworzyw sztucznych i EPS -, jeśli uwzględni się wszystkie koszty. W przypadku marek prowadzących sprzedaż w jurysdykcjach, w których obowiązują podatki od tworzyw sztucznych (Wielka Brytania, Włochy, Hiszpania, Kalifornia) lub przepisy EPR (UE, Kanada, kilka stanów USA), przewaga kosztowa tworzyw sztucznych/EPS zanika lub odwraca - formowaną masę celulozową, która staje się tańszą opcją. W miarę jak coraz więcej jurysdykcji wdraża zakazy i podatki dotyczące tworzyw sztucznych (wyraźny trend globalny), różnica w całkowitym koszcie posiadania (TCO) będzie w dalszym ciągu się zwiększać na korzyść formowanej masy celulozowej.
Wymiar 4: Elastyczność projektowania i dostosowywanie
Elastyczność projektu określa, jak dobrze opakowanie można dostosować do produktu, marki i wymagań funkcjonalnych.
| Zdolność | Formowana pulpa | Tworzywo sztuczne (termoformowanie/wtrysk) | Pianka EPS | Falisty | Tektura |
|---|---|---|---|---|---|
| Niestandardowe kształtowanie 3D | Doskonały - potrafi tworzyć złożone kształty 3D z wgłębieniami, żebrami i krzywiznami | Doskonałe - formowanie wtryskowe umożliwia utworzenie niemal dowolnego kształtu; termoformowanie jest bardziej ograniczone | Dobry - może tworzyć niestandardowe kształty 3D, ale z ograniczoną ilością szczegółów | Ograniczone - głównie kształty płaskie lub proste; Możliwe-wkładki wycinane matrycowo, ale o ograniczonej głębokości | Ograniczone - głównie pudełka składane; minimalne kształtowanie 3D |
| Precyzja / tolerancje | Dobra - termoformowana ±0,2-0,5 mm; formowane transferowo ±0,5-1,0 mm | Doskonałe - formowanie wtryskowe ± 0,05-0,2 mm; termoformowanie ±0,1-0,3mm | Umiarkowane - ±0,5-2,0 mm | Dobra - ±0,3-0,5 mm (sztancowanie) | Dobra - ±0,2-0,5 mm |
| Wykończenie powierzchni | Dobry-Doskonały - termoformowany=gładki, aksamitny-; transfer-formowany=teksturowany, włóknisty | Doskonały - błyszczący, matowy, teksturowany, miękki-w dotyku; szeroki zakres | Słaba - szorstka, porowata tekstura paciorków | Dobra - gładka (po zadrukowaniu/powlekaniu), ale płaska | Doskonałe - gładkie, nadające się do druku, najwyższej jakości |
| Opcje kolorów | Dobry - barwiony w miazdze (w-kolorze); naturalny brąz, biały, czarny, kolory niestandardowe | Doskonały - dowolny kolor, przezroczysty, półprzezroczysty, metaliczny | Limitowana - biała, czarna lub niestandardowa (barwione koraliki) | Dobry - wydruk w pełnym-kolorze; naturalny brąz lub biel | Doskonały - nadruk w pełnym-kolorze; dowolny kolor |
| Druk | Dobra-Doskonała - flekso, offsetowa, cyfrowa, rastrowa, tamponowa, tłoczenie na gorąco (formowanie termiczne) | Doskonały - tampodruk, sitodruk, druk cyfrowy,-etykietowanie w formie, tłoczenie na gorąco | Słaby - ograniczony do prostych etykiet lub znaczków; porowata powierzchnia | Znakomity - flekso, offset, cyfrowy; grafika wysokiej-jakości | Doskonały - offset, flekso, cyfrowo; najwyższa jakość druku |
| Tłoczenie/wytłaczanie | Doskonałe - termoformowanie (w-prasie); transfer-formowanie (po-prasowaniu) | Dobre - formowanie wtryskowe (w-formie); termoformowanie (ograniczone) | Biedny -, naprawdę niemożliwy | Możliwe dobre - tłoczenie na płaskich obszarach | Doskonałe - tłoczenie, tłoczenie, tłoczenie folią |
| Zakres grubości ścianki | 0,8-10 mm (szeroki zakres) | 0,3-5mm (wtrysk); 0,2-2 mm (termoformowanie) | 5-50mm (gruby, ze względu na małą gęstość) | 2-10 mm (łączna grubość płyty) | 0,3-1,0 mm (cienkie) |
| Przezroczystość | Nie - nieprzezroczyste | Tak - PET, PVC, PP mogą być przezroczyste | Nie - nieprzezroczyste | Nie - nieprzezroczyste | Nie - nieprzezroczysty (chyba że został specjalnie poddany obróbce) |
| Zawiasy / zawiasy żywe | Ograniczone - możliwe w przypadku cienkich przekrojów, ale nie tak trwałe jak plastik | Doskonały - PP umożliwia tworzenie trwałych, żywych zawiasów | NIE | Możliwe ograniczone zawiasy punktacji/fałdu - | Dobre zawiasy - score/fold |
Kluczowe spostrzeżenia:Formowana masa celulozowa zapewnia doskonałą elastyczność projektowania - porównywalną z tworzywami sztucznymi w przypadku niestandardowego kształtowania 3D i lepszą od tektury falistej i tektury (które ograniczają się do płaskich lub prostych złożonych kształtów). Główne ograniczenia projektowe formowanej masy celulozowej to: (1) brak przezroczystości (jeśli chcesz zobaczyć produkt, wymagany jest plastik lub szkło); (2) wymagany kąt pochylenia (3-7 stopni - pionowych ścian nie jest możliwy, chociaż dotyczy to również plastiku termoformowanego); oraz (3) zawiasy Living są mniej trwałe niż PP. W przypadku większości niestandardowych opakowań ochronnych i opakowań konsumenckich premium elastyczność projektowania formowanej masy celulozowej jest więcej niż wystarczająca - i oferuje unikalne zalety, takie jak barwienie w kolorze (kolor w całym materiale, a nie tylko na powierzchni) oraz tłoczenie/wytłaczanie.
Wymiar 5: Bezpieczeństwo żywności i zgodność z przepisami
W przypadku opakowań do żywności bezpieczeństwo żywności nie podlega-negocjacjom - materiał musi być zgodny z przepisami dotyczącymi kontaktu z żywnością i nie zanieczyszczać żywności.
| Tworzywo | Jedzenie-Bezpieczne? | Kluczowe regulacje | Obawy |
|---|---|---|---|
| Formowana masa celulozowa (niepowlekana, klasa-spożywcza) | Tak | FDA 21 CFR, EFSA, GB 4806.8 (Chiny) | Ogólnie uznawany za bezpieczny (GRAS); obawy dotyczące węglowodorów z oleju mineralnego (MOH) z papieru makulaturowego - złagodzone poprzez zastosowanie włókien pierwotnych lub barier funkcjonalnych |
| Formowana masa celulozowa (powlekana,-powłoka do kontaktu z żywnością) | Tak (z atestowaną powłoką) | FDA 21 CFR 175.300 (powłoki), EFSA, GB | Powłoka musi być dopuszczona-do kontaktu z żywnością; powłoki akrylowe, PLA i woskowe są ogólnie akceptowane; zweryfikować powłokę dla konkretnego rodzaju żywności (tłusta, kwaśna, wodnista) |
| ZWIERZAK DOMOWY | Tak | FDA 21 CFR 177.1630, EFSA, GB | Ogólnie bezpieczny; obawy dotyczące antymonu (katalizator) i aldehydu octowego (w wodzie butelkowanej); nie nadaje się do żywności-o wysokiej temperaturze |
| PP | Tak | FDA 21 CFR 177.1520, EFSA, GB | Ogólnie bezpieczny; jeden z najbezpieczniejszych tworzyw sztucznych; można używać w kuchence mikrofalowej i zmywarce; niskie ryzyko migracji |
| Pianka PS/EPS | Tak (ale kontrowersyjne) | FDA 21 CFR 177.1640, EFSA, GB | Obawy związane z migracją styrenu (szczególnie w przypadku gorącej/tłustej żywności); styren jest potencjalnym czynnikiem rakotwórczym dla ludzi (IARC grupa 2A); w niektórych jurysdykcjach zakazane do użytku spożywczego |
| PCV | Ograniczony | FDA 21 CFR 175.300 (niektóre zastosowania), EFSA (ograniczone) | Obawy dotyczące chlorku winylu (substancji rakotwórczej), ftalanów (substancji zaburzających funkcjonowanie układu hormonalnego) i chloru; w wielu jurysdykcjach są wycofywane do kontaktu z żywnością |
| Szkło | Tak | FDA, EFSA, Wielka Brytania | Ogólnie uznawany za bezpieczny; obojętny - brak migracji; ale ryzyko stłuczenia (szkło w żywności) |
| Aluminium/metal | Tak (z wyściółką-bezpieczną dla żywności) | FDA, EFSA, Wielka Brytania | Ogólnie bezpieczny, z powłoką-z żywicy epoksydowej lub polimeru bezpieczną dla żywności; obawy dotyczące BPA w wyściółkach (które są wycofywane); aluminium może przedostać się do kwaśnej żywności bez podszewki |
| Tektura falista/tektura (-spożywcza) | Tak (z powłoką-bezpieczną dla żywności) | FDA 21 CFR, EFSA, GB | Te same obawy, co formowana masa celulozowa (MOH z papieru makulaturowego); wymaga powłoki bezpiecznej dla żywności-do bezpośredniego kontaktu z żywnością |
Kluczowe spostrzeżenia:Formowana miazga jest-bezpieczna dla żywności- zarówno niepowlekana (do suchego/pośredniego kontaktu z żywnością), jak i powlekana (do bezpośredniego kontaktu z żywnością, w tym mokrą/tłustą). Jest zgodny ze wszystkimi głównymi przepisami dotyczącymi kontaktu z żywnością (FDA, EFSA, GB). Głównym problemem związanym z bezpieczeństwem żywności związanym z opakowaniami papierowymi- są węglowodory olejów mineralnych (MOH) z papieru makulaturowego -. Można temu zaradzić, stosując włókna pierwotne, wytłoki z wytłoków lub funkcjonalne powłoki barierowe. W porównaniu z tworzywami sztucznymi, formowana masa celulozowa stwarza mniejsze ryzyko migracji chemicznej (nie zawiera BPA, ftalanów, styrenu ani antymonu) -, co czyni ją bezpieczniejszym wyborem do pakowania żywności, szczególnie gorącej lub tłustej żywności, gdzie migracja tworzyw sztucznych stanowi większy problem.
Wymiar 6: Łańcuch dostaw i dostępność
| Tworzywo | Globalna dostępność | Dojrzałość łańcucha dostaw | Czas realizacji (niestandardowy) | Notatki |
|---|---|---|---|---|
| Tektura falista/tektura | Znakomity - globalny | Dojrzały - o-ugruntowanej pozycji | 1-3 tygodnie | Najszerzej dostępny materiał opakowaniowy; lokalnych dostawców w każdym kraju |
| Plastik (PET, PP, PS, PVC) | Znakomity - globalny | Dojrzały - o-ugruntowanej pozycji | 2-8 tygodni (termoforma), 8-16 tygodni (forma wtryskowa) | Powszechnie dostępne, lecz borykające się z rosnącymi ograniczeniami regulacyjnymi i zmiennością łańcucha dostaw (ceny paliw kopalnych) |
| Formowana pulpa | Dobrze-Rosnąca - Azja (Chiny, Azja Południowo-Wschodnia) silna; Rośnie Europa i Ameryka Północna | Uprawa -, dojrzewanie w Azji, rozwój gdzie indziej | 4-10 tygodni (oprzyrządowanie + pierwsza produkcja) | Dostępność szybko rośnie ze względu na popyt; Chiny są największym producentem; Zwiększanie mocy produkcyjnych w Ameryce Północnej i Europie; Czas realizacji dłuższy niż w przypadku tektury falistej, ale porównywalny z tworzywem sztucznym |
| Pianka EPS | Dobra - globalna, ale spada | Dojrzałe -, ale liczba ta spada z powodu zakazów | 2-6 tygodni | Szeroko dostępne, ale wielu dostawców wycofuje się z rynku z powodu zakazów; przyszła dostępność niepewna |
| Szkło | Dobry - globalny | Dojrzały | 4-12 tygodni (butelki niestandardowe) | Powszechnie dostępny, ale ciężki,=wysoki koszt wysyłki; najlepiej pozyskiwane regionalnie |
| Aluminium | Dobry - globalny | Dojrzały | 4-12 tygodni (puszki niestandardowe) | Powszechnie dostępne, ale wysokie koszty i duży ślad węglowy; najlepiej pozyskiwane regionalnie |
Kluczowe spostrzeżenia:Łańcuch dostaw formowanej masy celulozowej rośnie szybko -, szczególnie w Azji (Chiny są największym producentem na świecie), a także w coraz większym stopniu w Europie i Ameryce Północnej (napędzany zakazami stosowania tworzyw sztucznych i celami zrównoważonego rozwoju przedsiębiorstw). Chociaż dostępność masy celulozowej nie jest jeszcze tak wszechobecna jak tektura falista czy plastik, szybko rośnie -, a w przypadku większości zastosowań w zakresie opakowań niestandardowych czas realizacji (4-10 tygodni) jest porównywalny lub lepszy niż w przypadku tworzyw sztucznych formowanych wtryskowo- (8–16 tygodni). Dla marek rozważających produkcję masy celulozowej ważne jest nawiązanie współpracy z doświadczonym producentem o wystarczających mocach produkcyjnych i zaplanowanie dłuższych czasów realizacji pierwszego zamówienia (oprzyrządowanie + prototypowanie), przy czym kolejne zamówienia będą szybsze.
Ramy decyzyjne: jak wybrać odpowiedni materiał
Dzięki temu kompleksowemu porównaniu przedstawiamy praktyczne ramy decyzyjne, które pomogą Ci wybrać odpowiedni materiał opakowaniowy do konkretnego zastosowania.
Krok 1: Zdefiniuj swoje wymagania
Zacznij od jasnego zdefiniowania wymagań dotyczących opakowań we wszystkich istotnych wymiarach:
- Produkt:Co pakujesz? (rozmiar, waga, kruchość, wartość, materiał, cechy szczególne - ESD-wrażliwość,-wrażliwość na temperaturę,-kontakt z żywnością, ostre krawędzie, płyn)
- Ochrona:Jaki poziom ochrony jest potrzebny? (wysokość upadku, wibracje, obciążenie ściskające/stosu, zakres temperatur, wilgotność, ESD)
- Bezpieczeństwo żywności:Czy opakowanie ma bezpośredni kontakt z żywnością? Jaki rodzaj jedzenia? (suchy, wodnisty, kwaśny, tłusty, mrożony, gorący)
- Wygląd:Z czym ma do czynienia-konsument opakowań? Jaki poziom estetyki, brandingu i jakości druku jest wymagany?
- Tom:Jaki jest roczny wolumen? Początkowa ilość zamówienia? (wpływa na amortyzację narzędzi i-koszt jednostkowy)
- Budżet:Jaki jest docelowy koszt opakowania jednostkowego? Budżet na narzędzia?
- Zrównoważony rozwój:Jakie są Twoje cele w zakresie zrównoważonego rozwoju? (redukcja tworzyw sztucznych, możliwość recyklingu, kompostowalność, ślad węglowy, zawartość materiałów pochodzących z recyklingu)
- Przepisy:W jakich jurysdykcjach produkt będzie sprzedawany? Czy obowiązują zakazy stosowania tworzyw sztucznych, przepisy EPR lub podatki od opakowań?
- Oś czasu:Kiedy potrzebujesz opakowania? (wpływa na wybór materiału - niektóre mają dłuższy czas realizacji)
Krok 2: wyeliminuj-nieopłacalne opcje
W zależności od wymagań wyeliminuj materiały, które nie spełniają Twoich twardych ograniczeń:
- Jeśli potrzebujesz przejrzystości:Wyeliminuj formowaną masę celulozową, EPS, tekturę falistą - tylko PET, PCV lub szkło mogą zapewnić przezroczystość.
- Jeśli potrzebujesz bezpieczeństwa w kuchence mikrofalowej/piekarniku (powyżej 100 stopni C):Wyeliminuj formowaną masę celulozową powlekaną PET, PS, PVC, PLA-- tylko niepowlekana masa formowana, PP, szkło lub metal mogą wytrzymać wysokie temperatury.
- Jeśli potrzebujesz żywego zawiasu:Wyeliminuj formowaną masę celulozową. Najlepszym rozwiązaniem jest EPS, tektura falista - PP (chociaż formowana masa celulozowa może tworzyć ograniczone zawiasy).
- Jeśli prowadzisz sprzedaż w jurysdykcjach, w których obowiązują zakazy dotyczące pianki EPS:Wyeliminuj piankę EPS - to nielegalne.
- Jeśli potrzebujesz całkowitej nieprzepuszczalności cieczy (dla pojemników z cieczami):Wyeliminowanie niepowlekanej masy celulozowej, tektury falistej, tektury - plastiku, szkła lub powlekanej masy celulozowej (-w krótkim okresie) to dostępne opcje.
- Jeśli potrzebujesz bardzo dużej precyzji (± 0,1 mm lub mniej):Wyeliminuj-masę formowaną transferowo, EPS, tekturę falistą -formowaną wtryskowo-tworzywa sztuczne lub masę celulozową formowaną termicznie.
Krok 3: Oceń pozostałe opcje
W przypadku pozostałych wykonalnych opcji należy je ocenić pod kątem priorytetowych wymiarów (ochrona, zrównoważony rozwój, koszt, projekt, bezpieczeństwo żywności, łańcuch dostaw). Użyj tabel porównawczych zawartych w tym artykule jako punktu wyjścia, ale zawsze uzyskaj dane i wyceny dotyczące-produktu.
Krok 4: Weź pod uwagę całkowity koszt posiadania
Nie porównuj tylko-jednostkowego kosztu materiału -, oblicz TCO obejmujący: oprzyrządowanie (amortyzowane względem objętości), wysyłkę (waga i objętość), przechowywanie, opłaty EPR, podatki od tworzyw sztucznych, koszty utylizacji, ryzyko regulacyjne (potencjalne zakazy/ograniczenia) i wartość marki (zrównoważony rozwój jako wyróżnik marketingowy). W wielu przypadkach całkowity koszt posiadania formowanej masy celulozowej jest konkurencyjny w stosunku do - lub niższy niż - tworzyw sztucznych/EPS, jeśli uwzględni się wszystkie koszty.
Krok 5: Prototyp i test
Gdy zawęzisz zakres materiałów do 1-2, utwórz prototypy i przeprowadź testy: testy upadku, testy wibracyjne, testy ściskania/stosowania, testy temperatury/wilgotności, testy migracji w kontakcie z żywnością (jeśli dotyczy) i testy percepcji konsumentów. Testy sprawdzą, czy materiał spełnia Twoje wymagania i ujawnią wszelkie problemy, którymi należy się zająć przed pełną produkcją.
Krok 6: Podejmij decyzję
Na podstawie oceny, analizy całkowitego kosztu posiadania i testów dokonaj ostatecznego wyboru materiału. Udokumentuj uzasadnienie decyzji (do wykorzystania w przyszłości i komunikacji z zainteresowanymi stronami) i opracuj plan przejścia w przypadku przejścia z istniejącego materiału.
Kiedy formowana miazga jest najlepszym wyborem
Z kompleksowego porównania wynika, że masa celulozowa jest najlepszym wyborem, gdy:
1. Potrzebujesz niestandardowego opakowania ochronnego 3DFormowana masa celulozowa - oferuje doskonałe możliwości kształtowania 3D (porównywalne z tworzywem sztucznym), dobrą amortyzację i wytrzymałość na ściskanie - przy niższym całkowitym koszcie posiadania w porównaniu z tworzywem sztucznym.
2. Zrównoważony rozwój jest priorytetemFormowana masa celulozowa - ma jeden z najniższych śladów węglowych, najwyższe możliwości recyklingu i nadaje się do kompostowania w domu lub na potrzeby przemysłu, - co czyni ją idealną dla marek realizujących cele w zakresie ESG lub-konsumentów świadomych ekologicznie.
3. Sprzedajesz w jurysdykcjach, w których obowiązują zakazy lub podatki dotyczące tworzyw sztucznychFormowana masa celulozowa - jest zwolniona z zakazów stosowania tworzyw sztucznych i podatków od tworzyw sztucznych oraz ma najniższe opłaty za EPR -, co czyni ją zgodnym i-opłacalnym wyborem.
4. Potrzebujesz zamrażarki,-do-pieczenia żywności w piekarnikuNiepowlekana formowana masa celulozowa - wytrzymuje temperatury od -40 do +250 stopni C, co pozwala uzyskać „jedną tacę od zamrażarki do piekarnika”, z którą może się równać niewiele tworzyw sztucznych.
5. Chcesz zmniejszyć zanieczyszczenie morza / mikroplastikFormowana masa celulozowa - to jedyny-formowany na zamówienie materiał opakowaniowy ochronny, który nie powoduje zanieczyszczenia morza plastikiem ani mikroplastikiem.
6. Potrzebujesz najwyższej jakości opakowania-zwróconego do konsumenta- formowana termicznie masa celulozowa zapewnia gładką,-aksamitną powierzchnię dzięki-barwieniu na kolor, wytłaczaniu/wytłaczaniu i dobrej drukowności -, co zapewnia najwyższej jakości, zrównoważone doświadczenie rozpakowywania.
7. Potrzebujesz bezpiecznego-eSD opakowania na elektronikęFormowana masa celulozowa - może zawierać dodatki ESD, zapewniające trwałą ochronę przed ładunkami elektrostatycznymi, która zastępuje-tworzywo sztuczne odporne na ESD.
Kiedy inne materiały są lepsze
Formowana masa celulozowa NIE jest najlepszym wyborem, gdy:
1. Potrzebujesz przejrzystości- uformowana miazga jest nieprzezroczysta; użyj PET, PVC lub szkła, jeśli chcesz zobaczyć produkt.
2. Potrzebujesz pojemnika na płyn (butelka, słoik)- formowana masa celulozowa nie jest nieprzepuszczalna dla cieczy; używaj plastiku, szkła lub metalu do pojemników na płyny (chociaż formowana masa celulozowa może być używana jako opakowanie zewnętrzne lub do krótkotrwałego-kontaktu cieczy z powłokami).
3. Potrzebujesz standardowych produktów o bardzo-wysokiej liczbie-bardzo niskich-kosztach- w przypadku bardzo dużych ilości (miliony sztuk) prostych, standardowych produktów (np. kubków jednorazowych) pianka EPS lub PP mogą mieć niższy koszt jednostkowy-(chociaż różnica zmniejsza się ze względu na podatki i EPR).
4. Potrzebujesz wytrzymałego, żywego zawiasu- zawiasy z formowanej masy celulozowej są mniej trwałe niż PP; użyj PP, jeśli niezbędny jest trwały zawias.
5. Potrzebujesz ekstremalnych właściwości barierowych (żywność-o długim okresie przydatności do spożycia, farmaceutyki)- do zastosowań wymagających bardzo wysokiej bariery dla tlenu/wilgoci (np. opakowania w atmosferze modyfikowanej z 6+ miesięcznym okresem przydatności do spożycia, blistry farmaceutyczne), może być wymagane aluminium, szkło lub wielowarstwowy-plastik (chociaż opcjonalnie dostępna jest formowana masa celulozowa + laminowanie folią barierową).
6. Potrzebujesz bardzo wąskich tolerancji (± 0,1 mm lub mniej)- w przypadku zastosowań precyzyjnych wymagających bardzo wąskich tolerancji (np. opakowania urządzeń medycznych o dokładnym dopasowaniu) może być wymagane-tworzywo sztuczne formowane wtryskowo (chociaż w większości zastosowań wystarcza formowana termicznie masa celulozowa o grubości ±0,2–0,5 mm).
Konkluzja
Nie ma jednego „najlepszego” materiału opakowaniowego - właściwy wybór zależy od konkretnego zastosowania, wymagań i priorytetów. Jednakże kompleksowe porównanie w tym artykule pokazuje, że formowana masa celulozowa to jeden z najbardziej wszechstronnych, zrównoważonych i-oszczędnych dostępnych materiałów opakowaniowych-, zapewniający doskonałą ochronę (amortyzacja i ściskanie), wyjątkową trwałość (niska emisja dwutlenku węgla, wysoka zdolność do recyklingu, możliwość kompostowania, brak mikroplastików), konkurencyjny całkowity koszt posiadania (szczególnie w przypadku EPR i podatków od tworzyw sztucznych), dobrą elastyczność projektowania (kształtowanie 3D, najwyższej jakości powierzchnia, tłoczenie), bezpieczeństwo żywności (zgodność z FDA/EFSA/GB), oraz szybko rozwijający się globalny łańcuch dostaw.
Formowana masa celulozowa nie jest właściwym wyborem do każdego zastosowania - nie zapewnia przezroczystości, nieprzepuszczalności cieczy ani bardzo-ścisłych tolerancji -, ale w przypadku zdecydowanej większości niestandardowych opakowań ochronnych,-opakowań premium przeznaczonych dla konsumentów i zastosowań w gastronomii formowana masa celulozowa to doskonały wybór, który przewyższa alternatywy pod względem zrównoważonego rozwoju i całkowitego kosztu, a jednocześnie spełnia lub przekracza wymagania dotyczące ochrony, projektu i bezpieczeństwa żywności.
Najważniejsze wnioski z tego porównania to:
1. Ochrona:Formowana miazga zapewnia dobrą amortyzację (7/10, zbliżoną do EPS 9/10 przy zoptymalizowanej konstrukcji) i dobrą wytrzymałość na ściskanie (7-8/10, konkurencyjną w przypadku tektury falistej i tworzyw sztucznych). Jego główną słabością jest odporność na wilgoć - ale można temu skutecznie zaradzić za pomocą powłok.
2. Zrównoważony rozwój:Formowana masa celulozowa to jeden z najbardziej zrównoważonych materiałów opakowaniowych. - Najniższy ślad węglowy (0,3–1,2 kg CO2e/kg), najwyższa zdolność do recyklingu (strumień papieru, poziom 60–70%), kompostowalność w domu i na skalę przemysłową oraz brak zanieczyszczeń morskich i mikroplastików. Pod względem zrównoważonego rozwoju radykalnie przewyższa wszystkie tworzywa sztuczne.
3. Koszt:Chociaż jednostkowy koszt materiału formowanej masy celulozowej jest wyższy niż w przypadku pianki EPS, jej całkowity koszt posiadania jest konkurencyjny w porównaniu z tworzywami sztucznymi -, a często niższymi niż w przypadku tworzyw sztucznych - i EPS, jeśli uwzględni się opłaty EPR, podatki od tworzyw sztucznych, koszty utylizacji, ryzyko regulacyjne i wartość marki.
4. Projekt:Formowana masa celulozowa zapewnia doskonałe niestandardowe kształtowanie 3D (porównywalne z tworzywem sztucznym), dobre-lub-doskonałe wykończenie powierzchni (formowanie termiczne), pełne-barwienie w kolorze, wytłaczanie/wytłaczanie i dobrą drukowność. Jego głównymi ograniczeniami jest brak przezroczystości i trwałych zawiasów.
5. Bezpieczeństwo żywności:Formowana miąższ jest-bezpieczny dla żywności (zgodny z FDA, EFSA, GB) - zarówno niepowlekany (kontakt suchy/pośredni), jak i powlekany (kontakt bezpośredni, w tym żywność mokra/tłusta). Stwarza mniej problemów związanych z migracją chemiczną niż tworzywa sztuczne.
6. Łańcuch dostaw:Dostępność formowanej masy celulozowej szybko rośnie, - szczególnie w Azji (Chiny są największym producentem), a także coraz częściej w Europie i Ameryce Północnej. Czas realizacji (4-10 tygodni) jest porównywalny lub lepszy w porównaniu z tworzywem sztucznym formowanym wtryskowo.
W Hesheng specjalizujemy się w niestandardowych opakowaniach z masy celulozowej -, zarówno-formowanych transferowo (do zastosowań ochronnych/przemysłowych), jak i termoformowanych (do zastosowań premium/konsumenckich). Oferujemy pełen zakres możliwości: projektowanie i inżynieria, oprzyrządowanie, prototypowanie, testowanie, produkcja (z wieloma typami maszyn i możliwościami produkcyjnymi),-powłoki bezpieczne dla żywności, niestandardowe kolory, drukowanie, tłoczenie, receptury bezpieczne-ESD i kompleksowa kontrola jakości. Obsługujemy klientów na całym świecie -, od start-upów po firmy z listy Fortune 500 - z różnych branż, w tym elektroniki, kosmetyków, żywności i napojów, motoryzacji, przemysłu, wyrobów medycznych i dóbr konsumpcyjnych.
Jeśli oceniasz materiały opakowaniowe dla swojego produktu i chcesz sprawdzić, czy formowana masa celulozowa to właściwy wybór,skontaktuj się z zespołem Heshenga- chętnie ocenimy Twój produkt i wymagania, zalecimy optymalny materiał i projekt, dostarczymy prototypy i szacunki kosztów oraz przeprowadzimy Cię przez każdy etap procesu. Niezależnie od tego, czy formowana masa celulozowa okaże się właściwym wyborem, czy nie, przeprowadzimy uczciwą, fachową ocenę na podstawie Twoich konkretnych potrzeb -, abyś mógł podjąć najlepszą decyzję dla swojego produktu, marki i budżetu. Odpowiedni materiał opakowaniowy jest już dostępny. - pomożemy Ci go znaleźć.