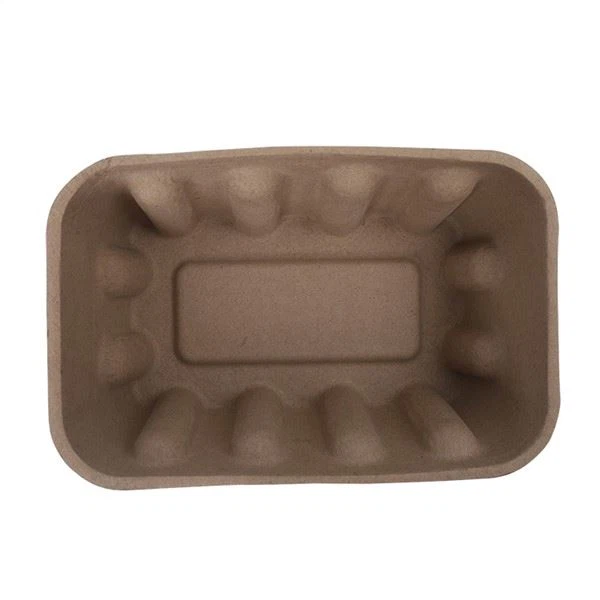
Projektowanie produktu z formowanej masy celulozowej (również formowanej masy celulozowej) różni się od projektowania pudełka lub części z tworzywa sztucznego. Ponieważ formowana masa celulozowa jest formowana w formie z włókien, zasady jej projektowania są specyficzne -, a ich prawidłowe wykonanie decyduje o tym, czy produkt formuje się czysto, działa dobrze i kosztuje tyle, ile oczekujesz. Projektanci, którzy rozumieją te rozważania, unikają słabych części, awarii podczas wyjmowania z formy i kosztownych przeróbek narzędzi. W tym artykule omówiono kluczowe kwestie związane z projektowaniem inżynieryjnym produktów z formowanej masy celulozowej - ciąg, grubość ścianki, żebra, narożniki, wentylacja, układanie, tolerancje, dobór materiałów i inne - w praktyce, które projektant lub kupujący może zastosować.
1. Kąty pochylenia: Zwalnianie części
Zanurzenie to kąt przyłożony do powierzchni pionowych, pod którym uformowaną część można wyjąć z formy:
Dlaczego to ma znaczenie.Bez odpowiedniego ciągu część przykleja się do formy, rozdziera się podczas wyjmowania lub nie da się jej czysto wyjąć z formy.
Wytyczne.Duży ciąg - zazwyczaj od 3 do 5 stopni lub więcej w przypadku głębokich ścian - zapewnia czyste uwalnianie. Im głębsza wnęka, tym większy przeciąg jest potrzebny.
Implikacje projektowe.Zaplanuj projekt w CAD od samego początku; późniejsza modernizacja zniekształca geometrię.
Prasa na mokro a gruba-ściana.Proces wpływa na projekt wymagań; potwierdzić wartości docelowe u producenta.
2. Grubość ścianki: wytrzymałość i odkształcalność
Grubość ścianki kontroluje wytrzymałość, wagę i koszt:
Jednolitość.Stała grubość ścianki tworzy się równomiernie, pozwala uniknąć słabych punktów i zmniejsza wypaczenia.
Kontrola gęstości.Grubsze lub gęstsze ściany przenoszą większe obciążenie; cieńsze ścianki oszczędzają materiał i wagę.
Tworzenie granic.Niezwykle cienkie lub bardzo zróżnicowane ściany mogą być trudne do równomiernego uformowania - w ramach praktycznego zakresu procesu.
Koszt.Materiał to koszt; konstrukcja wykorzystuje grubość tam, gdzie jest to potrzebne i rozjaśnia ją w innych miejscach, kierując się ściągaczem.
3. Żebra i kliny: sztywność bez objętości
Żebra są najlepszym narzędziem projektanta masy celulozowej:
Zamiar.Żebra zwiększają sztywność i bezpośrednie obciążenie bez dodawania materiału wszędzie.
Umieszczenie.Umieść żebra w miejscu, w którym część ugina się - pod ścieżką obciążenia, wokół wnęk i wzdłuż krawędzi.
Kierunek.Aby uzyskać maksymalny efekt, należy ustawić żebra wzdłuż oczekiwanego obciążenia i kierunków układania.
Wysokość i odstępy.Wysokość i rozstaw żeber wpływają na sztywność i odkształcalność; projektuj je z uwzględnieniem procesu producenta.
4. Narożniki i promienie
Na szczególną uwagę zasługują narożniki:
Duże promienie.Duże zaokrąglone rogi zmniejszają koncentrację naprężeń, a ostre rogi powodujące rozrywanie włókien - są słabe i trudne do uformowania.
Na zewnątrz i wewnątrz.Promień zarówno wewnętrznych, jak i zewnętrznych narożników, jeśli to możliwe.
Estetyka.Zaokrąglone rogi również wyglądają lepiej i lepiej fotografują produkty detaliczne.
5. Wentylacja i zarządzanie powietrzem
Podczas formowania na mokro powietrze musi uciekać, gdy włókno gromadzi się na formie:
Umiejscowienie wentylacji.W formie znajdują się otwory wentylacyjne, które znajdują się w głębokich wnękach i-strefach uwięzionego powietrza; ich rozmieszczenie jest zaprojektowane, a nie improwizowane.
Implikacje projektowe.Głębokie, wąskie rysy są trudniejsze do odpowietrzenia; rozważ geometrię umożliwiającą ucieczkę powietrza.
Wpływ procesu.Dobra wentylacja oznacza równomierne rozłożenie włókien, stałą grubość i czyste powierzchnie.
6. Układanie, zagnieżdżanie i obsługa
Częścią projektu jest logistyka-rzeczywistego świata:
Zagnieżdżanie.Zaprojektuj części, które można zagnieździć w sobie, aby zapewnić kompaktową i stabilną paletyzację.
Siła układania.Części ułożone w stosy podczas transportu muszą wytrzymać ładunek bez zmiażdżenia zawartości; zaprojektuj ułożenie żeber i stóp.
Obsługiwanie.Zastanów się, w jaki sposób część jest pobierana, transportowana i pakowana. Funkcje - ułatwiające automatyzację.
7. Tolerancje i oczekiwania
Ustal wcześnie realistyczne oczekiwania:
Tolerancje pakowania.Formowana masa celulozowa ma doskonałe tolerancje w zastosowaniach opakowaniowych, -, ale różnią się one od formowania wtryskowego.
Kontrola wymiarowa.Prasa na mokro i DMF zapewniają lepszą kontrolę niż gruba-ściana; określić tolerancje dla każdego zastosowania.
Pierwsza-weryfikacja artykułu.Potwierdź tolerancje za pomocą-kontroli pierwszego artykułu i raportów wymiarowych.
8. Wybór materiału i procesu
Projekt i materiał są wybierane wspólnie:
Wybór włókien.Recykling, wytłoki, bambus lub mieszanki wpływają na wytrzymałość, wygląd i koszt - zgodny z projektem.
Wybór procesu.Grube-ściany, prasa półmokra, prasa na mokro i DMF oferują różną powierzchnię, precyzję i koszt - projekt musi pasować do procesu.
Bariery.Odporność na tłuszcz i wilgoć może wymagać powłoki, co odpowiednio wpływa na konstrukcję powierzchni i certyfikatu -.
Kolor i marka.Poprzez-kolor, druk i tłoczenie integrujesz branding z projektem.
9. Prototypowanie przed obróbką
Nowoczesny przepływ projektu sprawdza przed zatwierdzeniem:
Symulacja CAD.Najpierw modeluj cyfrowo geometrię, pochylenie i żebra.
Prototypowe formy do druku 3D-.W ciągu kilku dni przygotuj próbki prawdziwego włókna, aby przetestować dopasowanie, wytrzymałość i wykończenie.
Iteracja.Dostosuj projekt i-szybko przetestuj ponownie - kilka rund zmieści się w ciągu tygodni.
Oprzyrządowanie produkcyjne.Formy do produkcji-maszyn CNC na podstawie zatwierdzonego projektu, a następnie-pierwsza kontrola artykułu.
Konkluzja
Świetny projekt formowanej masy celulozowej to inżynieria, a nie domysły. Ciąg, jednolita grubość ścianki,-dobrze rozmieszczone żebra, duże promienie, odpowiednia wentylacja i możliwość układania w stosy decydują o tym, czy produkt formuje się gładko, działa i ma odpowiednią cenę. Współpraca z producentem, który rozumie te kwestie - i sprawdza projekty na podstawie prototypów przed wykonaniem oprzyrządowania -, to różnica między udanym programem a kosztownymi przeróbkami.
Kluczowe wnioski:
1. Kąty pochylenia (3–5+ stopni) zapewniają czyste wyjmowanie z formy.
2. Jednolita grubość ścianki zapobiega słabym punktom i wypaczeniom.
3. Żebra zwiększają sztywność bez dodawania wszędzie materiału.
4. Duże promienie zmniejszają naprężenia i rozdarcia na rogach.
5. Zaprojektowano wentylację, zagnieżdżanie, układanie w stosy i tolerancje.
6. Prototyp z użyciem-drukowanych form 3D przed oprzyrządowaniem produkcyjnym.
W firmie Hesheng (Hesheng Packaging / Hesheng Innovation Development) konstruujemy produkty z formowanej masy celulozowej (także formowanej masy celulozowej), mając na uwadze powyższe względy projektowe. Nasze możliwości obejmują:Wewnętrzna inżynieria projektowa-- zanurzenie, żebra, grubość, ułożenie;Prototypowanie-drukowane w 3D- sprawdź poprawność przed użyciem narzędzi;Wiele procesów- grube-ściany, prasowanie na mokro, półmokre-włókno formowane na sucho;Oprzyrządowanie produkcyjne CNC; Kontrola pierwszego-artykułu; Certyfikaty- ISO 9001/14001, BRC/IFS, kontakt z żywnością (FDA/UE/Chiny), kompostowalność (BPI/OK Compost); IGlobalny eksport.
Jeśli projektujesz produkt z formowanej masy celulozowej - lub chcesz, aby nasi inżynierowie sprawdzili Twój projekt -skontaktuj się z zespołem Heshenga. Możemy: sprawdzić Twój CAD pod kątem wykonalności, zalecić zmiany pochylenia, żeber i grubości, dostarczyć prototypy do druku 3D-i dostarczyć oprzyrządowanie produkcyjne z weryfikacją wymiarową. Rozważania projektowe zostały wykonane prawidłowo - od pierwszego szkicu do pierwszego artykułu.