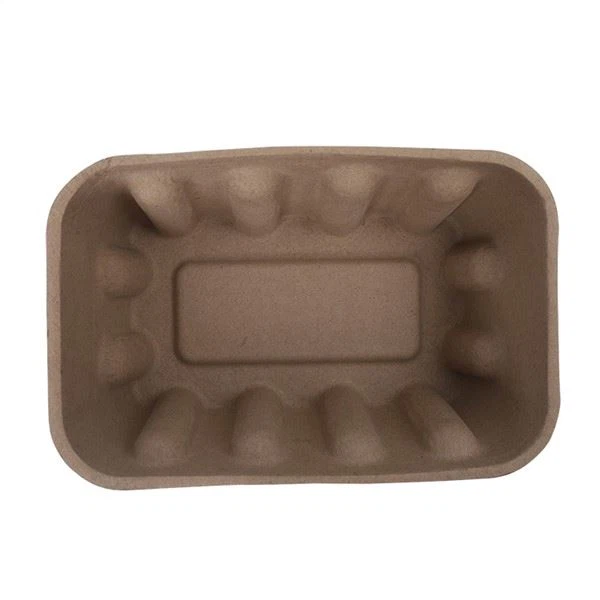
Kiedy inżynierowie mówią o opakowaniach z formowanej masy celulozowej, często skupiają się na oczywistym: - jest ono wykonane z papieru, nadaje się do recyklingu i w wielu zastosowaniach jest tańsze niż plastik. Jednak pod tymi-obserwacjami na powierzchni kryje się zaskakująco złożona historia nauk o materiałach, a znaczna jej część dotyczy pienienia. Struktura pianki wewnątrz formowanej masy celulozowej nadaje materiałowi unikalne połączenie lekkości, zdolności amortyzacji i wytrzymałości na ściskanie. Zrozumienie tej struktury na poziomie materiału pomaga wyjaśnić, dlaczego formowana masa celulozowa działa tak, a nie inaczej i gdzie leżą jej ograniczenia.
Struktura piankowa uformowanej masy celulozowej na poziomie mikroskopowym
Aby zrozumieć proces spieniania masy celulozowej, warto pomyśleć o tym materiale jako o piance-wzmocnionej włóknem, a nie o produkcie papierowym. Na poziomie mikroskopowym formowana masa celulozowa składa się z sieci splecionych ze sobą włókien celulozowych -, zwykle o długości od 1 do 3 milimetrów i szerokości od 20 do 40 mikrometrów -, które zostały osadzone w formie formującej, a następnie wysuszone. Przestrzenie pomiędzy tymi włóknami tworzą porowatą, piankową-strukturę, która nadaje materiałowi charakterystyczne właściwości.
Porowatość formowanej masy celulozowej zazwyczaj waha się od 70 do 90 procent, w zależności od rodzaju produktu i procesu produkcyjnego. To właśnie ta wysoka porowatość sprawia, że ten lekki materiał - ma gęstość zazwyczaj mieszczącą się w przedziale od 0,15 do 0,45 g/cm3 w porównaniu z 1,0 do 1,2 g/cm3 w przypadku tektury litej i 0,02 do 0,05 g/cm3 w przypadku pianki polistyrenowej (EPS). Sama sieć włókien zapewnia wytrzymałość na rozciąganie i odporność na rozdarcie, natomiast porowata struktura pianki zapewnia amortyzację przy ściskaniu i pochłanianie energii.
Co ciekawe z punktu widzenia materiałów, struktura pianki nie jest jednolita. W pobliżu powierzchni produktu, szczególnie w przypadku-prasowanych na mokro, włókna są gęsto upakowane, tworząc warstwę wierzchnią, która jest gładsza i mocniejsza. W kierunku środka struktura jest bardziej otwarta i porowata, zapewniając amortyzację. Ta gradientowa struktura - gęsta powłoka, porowaty rdzeń - jest podobna do tej, którą można zobaczyć w piankach technicznych i kompozytach warstwowych, i to po części sprawia, że formowana masa celulozowa tak dobrze sprawdza się w opakowaniach ochronnych.
Jak parametry procesu produkcyjnego kształtują strukturę pianki
Struktura pianki formowanej masy celulozowej nie jest czymś, co dzieje się po prostu -. Została ona zaprojektowana w wyniku dokładnej kontroli parametrów produkcyjnych. Każdy etap procesu wpływa na ostateczną strukturę pianki w przewidywalny sposób, a zrozumienie tych zależności jest kluczem do stałej jakości produktu.
Przygotowanie włókien.Rodzaj i długość zastosowanych włókien ma bezpośredni wpływ na strukturę pianki. Dłuższe włókna - z tektury falistej lub papieru kraftowego - tworzą bardziej otwartą, wzajemnie połączoną sieć o lepszej wytrzymałości na rozciąganie, ale nieco mniejszej gładkości powierzchni. Krótsze włókna - z papieru gazetowego lub wytłoków - są ściślej upakowane, tworząc gęstszą strukturę o gładszych powierzchniach, ale nieco niższą odporność na rozdarcie. W większości produktów komercyjnych stosuje się mieszankę składającą się zazwyczaj z 50 do 70 procent długich włókien i 30 do 50 procent krótkich włókien, aby zrównoważyć wytrzymałość i jakość powierzchni.
Formowanie spójności.Stosunek włókien-do-wody podczas formowania określa ilość włókien osadzających się na formie, co z kolei wpływa na końcową grubość i gęstość produktu. Wyższa konsystencja (więcej błonnika na jednostkę wody) prowadzi do cięższych i gęstszych produktów. Niższa konsystencja prowadzi do lżejszych, bardziej porowatych produktów. Optymalna konsystencja większości-produktów formowanych transferowo to 0,5 do 1,0 procent; w przypadku cienkich-ściennych-prasowanych na mokro produktów jest często niższy i wynosi około 0,3–0,6%.
Ciśnienie i temperatura prasowania.To tutaj struktura pianki zostaje zdefiniowana najbardziej radykalnie. W przypadku formowania transferowego prasowanie jest stosunkowo lekkie - na tyle, aby usunąć wodę powierzchniową -, a uzyskana struktura jest bardzo porowata, a gęstość wynosi około 0,15 do 0,25 g/cm3. Podczas prasowania na mokro połączenie wysokiego ciśnienia (50 do 150 barów) i wysokiej temperatury (180 do 220 stopni Celsjusza) znacznie załamuje strukturę włókien, tworząc znacznie gęstszy produkt (0,3 do 0,45 g/cm3) o gładkiej powierzchni. Etap prasowania to zasadniczo etap sprężania pianki, - podczas którego kontrolujesz, jaka część porowatej struktury zapadnie się, a ile pozostanie na amortyzację.
Warunki suszenia.Po sprasowaniu proces suszenia ustala ostateczną strukturę pianki. Szybkie suszenie w wysokiej temperaturze może spowodować nawarstwienie się powierzchni, zatrzymując wilgoć wewnątrz i tworząc wewnętrzne puste przestrzenie lub pęcherze. Wolniejsze suszenie w umiarkowanej temperaturze pozwala na bardziej równomierne usuwanie wilgoci i bardziej spójną strukturę pianki. Temperatura suszenia i natężenie przepływu powietrza wpływają również na końcową zawartość wilgoci w produkcie, która w większości zastosowań zwykle wynosi od 6 do 10 procent. Zbyt wysoka wilgotność prowadzi do rozwoju pleśni i zmniejszenia wytrzymałości; zbyt niski prowadzi do kruchości.
Wydajność mechaniczna: co zapewnia struktura pianki
Piankowa struktura formowanej masy celulozowej nadaje jej charakterystyczny profil właściwości mechanicznych, różniący się zarówno od produktów z litego papieru, jak i pianek z tworzyw sztucznych. Zrozumienie tych właściwości pomaga inżynierom wybrać odpowiedni materiał do danego zastosowania.
Wytrzymałość na ściskanie i amortyzacja.To właśnie tutaj struktura pianki formowanej masy celulozowej naprawdę błyszczy. Pod obciążeniem ściskającym porowata sieć włókien odkształca się stopniowo, pochłaniając energię w stosunkowo dużym zakresie przemieszczenia - podobnie jak działa strefa zgniotu samochodu. Moduł sprężystości formowanej masy celulozowej mieści się zazwyczaj w zakresie od 0,5 do 3 MPa, w zależności od gęstości i rodzaju włókien. Jest ona niższa niż w przypadku tektury litej (500 do 1000 MPa), ale wyższa niż pianka EPS (0,02 do 0,1 MPa), co oznacza, że formowana masa celulozowa zapewnia większe wsparcie strukturalne niż EPS, a jednocześnie zapewnia znaczną amortyzację.
Wytrzymałość na rozciąganie i rozdzieranie.Połączona sieć włókien zapewnia formowanej masie odpowiednią wytrzymałość na rozciąganie -, zwykle od 1 do 5 MPa - i dobrą odporność na rozdzieranie. Jest to ważne w przypadku produktów, które muszą zachować swój kształt podczas przenoszenia i wysyłki, a także w przypadku takich elementów, jak zawiasy i zatrzaski. Wytrzymałość na rozciąganie w dużym stopniu zależy od długości i orientacji włókien; dłuższe, bardziej wyrównane włókna zapewniają większą wytrzymałość na rozciąganie.
Absorpcja energii.Jedną z najbardziej przydatnych właściwości masy celulozowej do opakowań ochronnych jest jej zdolność pochłaniania energii. Podczas uderzenia struktura pianki stopniowo zapada się, pochłaniając energię kinetyczną i chroniąc zapakowany produkt. Standardowe testy upadku pokazują, że odpowiednio zaprojektowane wkładki z formowanej masy celulozowej mogą chronić produkty przed upadkiem na beton z wysokości od 1 do 1,5 metra, w zależności od wagi produktu i projektu opakowania. W wielu zastosowaniach jest to porównywalne z pianką EPS, a dodatkową zaletą jest możliwość recyklingu i kompostowania.
Wrażliwość na wilgoć.Jest to główne ograniczenie masy celulozowej formowanej z punktu widzenia materiałów. Ponieważ jest wykonany z włókien celulozowych, pochłania wilgoć z otoczenia, a jego właściwości mechaniczne znacznie pogarszają się pod wpływem wysokiej wilgotności. Przy wilgotności względnej wynoszącej 80 procent wytrzymałość na ściskanie może spaść o 30 do 50 procent w porównaniu do warunków suchych. Dlatego też powłoki-odporne na wilgoć - wosk, akryl, PLA - są często stosowane w produktach, które będą narażone na działanie dużej wilgotności lub kontakt z cieczami. Z tego też powodu formowana masa celulozowa nie jest zwykle używana do pierwotnego pakowania mokrych produktów bez jakiejś formy obróbki barierowej.
Formowana masa celulozowa a pianka EPS: porównanie materiałów
Ponieważ formowana masa celulozowa jest często postrzegana jako zrównoważona alternatywa dla pianki EPS, warto porównać te dwie metody z punktu widzenia inżynierii materiałowej. Różnice są znaczące i pomagają wyjaśnić, dlaczego każdy materiał nadaje się do różnych zastosowań.
Pianka EPS to pianka polimerowa o zamkniętych-komórkach, wykonana z kulek polistyrenu. Ma wyjątkowo niską gęstość (0,02 do 0,05 g/cm3), doskonałą izolację termiczną i bardzo wysoką absorpcję energii na jednostkę masy. Ale jest wytwarzany z ropy naftowej, nie nadaje się łatwo do recyklingu w większości systemów komunalnych i utrzymuje się w środowisku przez setki lat. Ma również tendencję do rozpadania się na małe kulki, które są trudne do przechowywania i mogą stać się zanieczyszczeniem mikroplastikiem.
Natomiast formowana masa celulozowa to pianka z włókien o otwartych{0}}komórkach, wytwarzana z celulozy pochodzącej z recyklingu. Jest gęstszy (0,15 do 0,45 g/cm3), więc jest cięższy przy tej samej objętości, ale w pełni nadaje się do recyklingu w standardowych strumieniach papieru i kompostowania w kompostowniach przemysłowych. Nie utrzymuje się w środowisku - rozkłada się w ciągu 30 do 90 dni w warunkach kompostowania. Ma niższą izolację termiczną niż EPS, ale lepsze wsparcie strukturalne przy porównywalnej gęstości i nie wydziela mikroplastików.
W zastosowaniach, gdzie niezwykle-lekkość i izolacja termiczna mają kluczowe znaczenie, - na przykład transport świeżych owoców morza lub izolacja-produktów wrażliwych na temperaturę - EPS nadal ma zalety. W przypadku większości zastosowań w opakowaniach ochronnych - elektronika, kosmetyki, towary konsumpcyjne, komponenty przemysłowe - formowana masa celulozowa zapewnia porównywalną lub lepszą ochronę przy znacznie mniejszym wpływie na środowisko. W miarę jak marki coraz częściej uwzględniają koszty środowiskowe pod koniec życia- przy swoich decyzjach dotyczących opakowań, ten kompromis powoduje przesunięcie większej liczby zastosowań w stronę formowanej masy celulozowej.
Pojawiające się badania i przyszłe kierunki
Nauka o materiałach w zakresie spieniania masy celulozowej jest aktywnym obszarem badań, a kilka pojawiających się kierunków może poszerzyć możliwości tego materiału w nadchodzących latach.
Wzmocnienie nanocelulozą jest obiecującym obszarem. Dodając nanofibryle celulozy (CNF) lub nanokryształy celulozy (CNC) do zawiesiny włókien, badacze wykazali poprawę wytrzymałości o 20–40 procent bez znacznego przyrostu masy. Mogłoby to umożliwić powstanie cieńszych, lżejszych produktów formowanych z masy celulozowej, które nadal spełniają wymagania wytrzymałościowe, co jeszcze bardziej obniży zużycie materiałów i wagę przesyłki.
Innym obszarem są bio-powłoki barierowe, które zachowują możliwość recyklingu. Tradycyjne powłoki woskowe i plastikowe poprawiają odporność na wilgoć, ale utrudniają recykling produktu. Nowe powłoki na bazie wody-i bio--, w tym preparaty na bazie szelaku, skrobi-i woski pochodzenia roślinnego--, zapewniają odporność na wilgoć, a jednocześnie pozostają zgodne ze strumieniami recyklingu papieru. Może to otworzyć nowe zastosowania dla formowanej masy celulozowej w środowiskach-o wysokiej wilgotności, gdzie obecnie nie jest to praktyczne.
Technologia włókien formowanych na sucho również szybko się rozwija. Dzięki formowaniu produktów z-maty z wstępnie uformowanych włókien zamiast zawiesiny wodnej, procesy prasowania na sucho zużywają o 40 procent mniej energii i pozwalają uzyskać cieńsze ścianki i węższe tolerancje niż w przypadku tradycyjnego formowania na mokro. W miarę rozwoju i skalowania tej technologii może sprawić, że formowana masa celulozowa stanie się konkurencyjna w stosunku do tworzyw sztucznych formowanych termicznie w zastosowaniach cienkościennych, takich jak pokrywki, muszle i pojemniki jednorazowe.
Zamykające myśli
Technologia spieniania formowanej masy celulozowej jest bardziej wyrafinowana, niż się wydaje na pierwszy rzut oka. To, co wygląda na prosty produkt papierowy, jest w rzeczywistości pianką z włókien inżynieryjnych o kontrolowanej porowatej strukturze, gęstości gradientu i przewidywalnych właściwościach mechanicznych. Zrozumienie tej materiałoznawstwa pomaga wyjaśnić, dlaczego formowana masa celulozowa tak dobrze sprawdza się w opakowaniach ochronnych, gdzie leżą jej ograniczenia i gdzie trwające badania poszerzają jej możliwości.
Ponieważ zrównoważony rozwój staje się coraz ważniejszym czynnikiem przy podejmowaniu decyzji o opakowaniach, zalety materiałoznawstwa formowanej masy celulozowej - surowców odnawialnych, możliwość recyklingu, kompostowalność i brak wydzielania mikroplastiku - prawdopodobnie przyczynią się do dalszego wzrostu popularności. W połączeniu z ciągłymi udoskonaleniami technologii spieniania, powłok barierowych i produkcji metodą prasowania na sucho, formowana masa celulozowa może w nadchodzących latach zdobyć coraz większy udział w rynku opakowań ochronnych.Skontaktuj się z zespołem inżynierów Heshengjeśli chcesz omówić, w jaki sposób technologię spieniania masy celulozowej można zastosować do konkretnego wyzwania związanego z pakowaniem.