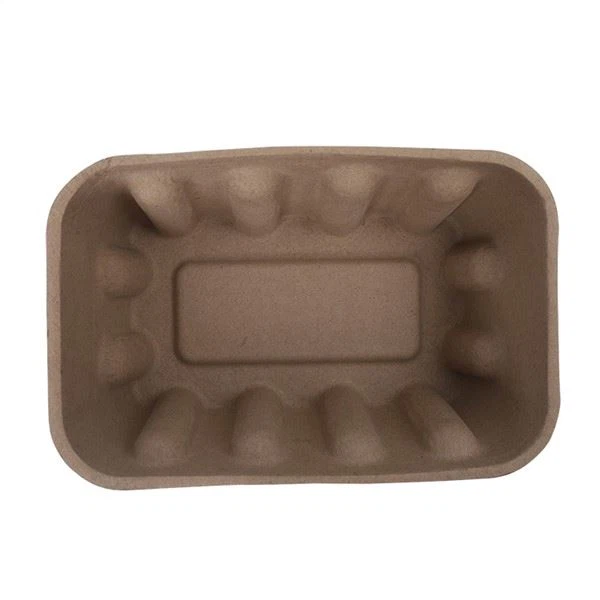
Zdecydowałeś się na wymianę pianki EPS na formowaną masę celulozową. Może dzieje się tak dlatego, że w Twoim mieście lub stanie zakazano stosowania pianki. Może dzieje się tak dlatego, że Twoi klienci proszą o opakowania zrównoważone. Może dzieje się tak dlatego, że Twój dyrektor generalny wyznaczył sobie cel redukcji plastiku. A może dzieje się tak dlatego, że wykonałeś obliczenia i zdałeś sobie sprawę, że formowana masa celulozowa jest w rzeczywistości tańsza w ujęciu-kosztów całkowitych. Niezależnie od przyczyny, stajesz teraz przed praktycznym pytaniem: jak właściwie dokonać zmiany? Zastąpienie pianki formowaną masą celulozową nie jest tak proste, jak zamiana jednego materiału na inny - te dwa materiały mają różne właściwości, ograniczenia projektowe, procesy produkcyjne i profile wydajności. Projekt, który sprawdza się w przypadku pianki, może nie działać w przypadku formowanej masy celulozowej i odwrotnie. Dobrze wykonana zmiana może obniżyć koszty, poprawić zrównoważony rozwój i poprawić postrzeganie marki. Źle wykonane może prowadzić do uszkodzenia produktu, reklamacji klientów i kosztownych opóźnień. W tym artykule przedstawiamy praktyczny przewodnik-krok po-wdrożeniu dotyczący zastąpienia pianki EPS formowaną masą celulozową -, obejmujący ocenę wykonalności, projektowanie i prototypowanie, testowanie i walidację,-zwiększanie produkcji, analizę kosztów, typowe pułapki i-studia przypadków z rzeczywistego świata. Niezależnie od tego, czy jesteś inżynierem zajmującym się pakowaniem, menedżerem produktu, specjalistą ds. zakupów czy menedżerem ds. zrównoważonego rozwoju, ten przewodnik powinien zapewnić Ci wiedzę i narzędzia umożliwiające pomyślne dokonanie zmiany.
Krok 1: Ocena wykonalności - Czy formowana masa celulozowa jest odpowiednia dla Twojego zastosowania?
Zanim zainwestujesz czas i pieniądze w projektowanie i prototypowanie, ważne jest, aby ocenić, czy formowana masa celulozowa jest realnym zamiennikiem dla Twojego konkretnego zastosowania. Nie każde zastosowanie pianki można zastąpić formowaną masą celulozową -, a próby wymuszenia dopasowania tam, gdzie takowe nie istnieje, doprowadzi do frustracji i marnowania zasobów. Oto jak przeprowadzić ocenę wykonalności.
1.1 Zdefiniuj swoje obecne opakowanie i jego wymagania.Zacznij od szczegółowego udokumentowania aktualnego opakowania piankowego:
- Informacje o produkcie:Co pakujesz? Wymiary, waga, materiał, kruchość, wartość, jakieś szczególne cechy (wrażliwość na ładunki elektrostatyczne,-wrażliwość na temperaturę,-kontakt z żywnością, ostre krawędzie)?
- Aktualny projekt opakowania:Jak wygląda wkład piankowy? Wymiary, gęstość, grubość ścianek, układ wnęk, jakieś specjalne cechy (zawiasy, blokady, niestandardowe kształty)?
- Wymagania dotyczące wydajności:Co musi spełniać opakowanie? Wymagania dotyczące testu upadku (ISTA 3A? 2A? Niestandardowe?), Wymagania dotyczące wibracji, wymagania dotyczące ściskania/stosowania, zakres temperatur, zakres wilgotności, wymagania ESD?
- Wolumen i oś czasu:Jaki jest Twój roczny wolumen? Początkowa ilość zamówienia? Kiedy potrzebujesz pierwszej dostawy produkcyjnej?
- Aktualny koszt:Jaki jest aktualny koszt opakowania jednostkowego? Koszt oprzyrządowania? Koszt wysyłki? Koszt utylizacji? (Będziesz potrzebować tego do późniejszego porównania kosztów.)
1.2 Oceń możliwości formowanej masy celulozowej pod kątem swoich wymagań.Po udokumentowaniu wymagań oceń, czy formowana masa celulozowa może je spełnić:
- Ochrona:Czy formowana masa celulozowa może zapewnić wymaganą ochronę przed upadkami, wibracjami i ściskaniem? W przypadku większości produktów (do 5-10 kg) odpowiedź brzmi „tak” – jeśli są odpowiednio zaprojektowane. W przypadku produktów bardzo ciężkich (ponad 20 kg), produktów bardzo delikatnych (np. instrumenty precyzyjne) lub produktów o bardzo specyficznych wymaganiach dotyczących amortyzacji, formowana masa celulozowa może wymagać połączenia z innymi materiałami (np. wkładkami falistymi, poduszkami powietrznymi) lub może nie być odpowiednia.
- ESD:Jeśli Twój produkt jest-wrażliwy na ładunki elektrostatyczne, czy formowana masa celulozowa-bezpieczna przed ESD może zapewnić wymagany poziom odporności? W przypadku większości urządzeń elektronicznych (rezystancja powierzchniowa 10^6-10^9 omów) tak. W przypadku bardzo wrażliwych komponentów (klasa 0, < 250 V) może być konieczna dodatkowa ochrona ESD (np. torba odporna na ESD wewnątrz uformowanej tacy na miąższ).
- Wilgoć:Czy opakowanie będzie używane w środowisku-o dużej wilgotności lub będzie miało kontakt z wodą? Jeśli tak, będziesz potrzebować powłok-odpornych na wilgoć lub żywic wytrzymałych na mokro -, które zwiększają koszty, ale są dostępne. W przypadku zastosowań o ekstremalnej wilgotności (np. opakowania owoców morza, kontakt z lodem) formowana masa celulozowa może nie być odpowiednia.
- Temperatura: Will the packaging be exposed to extreme temperatures? Molded pulp handles a wide range (-40 to +220 degrees Celsius), so this is rarely a constraint - but if your application involves very high temperatures (>220C) lub bardzo szybkie zmiany temperatury, należy sprawdzić u producenta.
- Kontakt z żywnością:Jeśli opakowanie będzie miało kontakt z żywnością, czy formowana masa celulozowa będzie spełniać przepisy dotyczące bezpieczeństwa żywności (FDA, EFSA, GB)? Tak - z-włóknem spożywczym i dodatkami. Sprawdź, czy producent może dostarczyć wymaganą dokumentację zgodności.
- Estetyka:Jakiego poziomu wykończenia powierzchni i jakości druku potrzebujesz? Do opakowań premium/konsumenckich-potrzebna będzie formowana termicznie (-prasowana na gorąco) masa celulozowa o gładkiej powierzchni. W przypadku opakowań przemysłowych/ochronnych (niewidocznych dla konsumentów) wystarczy standardowa-masa formowana metodą transferową.
1.3 Przeprowadź wstępne porównanie kosztów.Chociaż szczegółowa analiza kosztów zostanie przedstawiona później (krok 5), warto przeprowadzić wstępne porównanie na etapie wykonalności, aby upewnić się, że formowana masa celulozowa mieści się w Twoim budżecie:
- Obróbka:Oprzyrządowanie do formowania masy celulozowej (1500-12 000 USD) jest zazwyczaj tańsze niż oprzyrządowanie do pianki (3000–15 000 USD) – należy jednak sprawdzić pod kątem konkretnego projektu.
- Na-jednostkowy koszt materiału:Formowana masa celulozowa jest zazwyczaj o 10-30% droższa za sztukę niż pianka EPS w przypadku tego samego produktu, ale zależy to od objętości, złożoności projektu i rodzaju materiału.
- Całkowity koszt posiadania:Jeśli uwzględnisz oprzyrządowanie, wysyłkę (formowana masa celulozowa jest zagnieżdżana, co zmniejsza objętość), utylizację (pianka może wiązać się z opłatami za składowanie lub podatkami na śmieci) i opłatami za EPR (za piankę pobierane są wyższe opłaty za EPR), formowana masa celulozowa jest często porównywalna lub tańsza od pianki na podstawie-kosztu całkowitego.
- Próg głośności:Minimalna wielkość zamówienia (MOQ) formowanej masy celulozowej wynosi zazwyczaj 1000-5000 sztuk. Jeśli objętość jest mniejsza, formowana masa celulozowa może nie być-opłacalna (koszt jednostkowy będzie wysoki ze względu na koszty konfiguracji).
1.4 Zidentyfikuj potencjalne przeboje.Na koniec zidentyfikuj wszelkie potencjalne wymagania, które mogą zadecydować o przewadze -, których formowana masa celulozowa po prostu nie jest w stanie spełnić, niezależnie od tego, jak dobrze została zaprojektowana:
- Bardzo wysokie wymagania w zakresie amortyzacji przy niskiej gęstości:Zamknięta-struktura komórkowa pianki EPS zapewnia doskonałą amortyzację przy bardzo małej gęstości. W przypadku produktów wymagających wyjątkowo-miękkiej amortyzacji (np. bardzo delikatne instrumenty, precyzyjna optyka) formowana masa celulozowa może nie dorównać właściwościom amortyzującym pianki.
- Izolacja termiczna:Pianka EPS jest doskonałym izolatorem termicznym (stosowana w chłodniach, izolowanych kontenerach transportowych). Formowana masa celulozowa nie jest dobrym izolatorem termicznym - jeśli Twoje zastosowanie wymaga izolacji termicznej (np. wysyłka-produktów wrażliwych na temperaturę, takich jak farmaceutyki lub żywność), sama formowana masa celulozowa może nie wystarczyć. Może być konieczne połączenie go z innymi materiałami izolacyjnymi (np. tekturą falistą, izolacją celulozową) lub użycie innego materiału.
- Bardzo duże produkty:Maszyny do formowania masy celulozowej mają ograniczenia dotyczące rozmiaru -, zazwyczaj 600 x 800 mm dla obszaru formowania. Jeśli Twój produkt jest większy (np. duże meble, sprzęt AGD), może być konieczne użycie wielu elementów z formowanej masy celulozowej (np. ochraniaczy narożników, ochraniaczy krawędzi) zamiast pojedynczej wkładki - lub użycie innego materiału.
- Bardzo cienkie ścianki z dużą precyzją:Choć formowana termicznie masa celulozowa pozwala uzyskać cienkie ścianki (1 mm) i wąskie tolerancje (±0,2 mm), nie może się równać z precyzją-formowanego wtryskowo plastiku (±0,05 mm) ani-ultracienkich ścianek termoformowanego plastiku (0,2 mm). Jeśli Twoje zastosowanie wymaga bardzo-wysokiej precyzji lub-ultracienkich ścian, masa celulozowa może nie być odpowiednia.
Jeśli żadna z tych zalet nie pasuje do Twojego zastosowania, formowana masa celulozowa będzie prawdopodobnie realnym zamiennikiem - i możesz przejść do etapu projektowania.
Krok 2: Projektowanie i prototypowanie - Tworzenie projektu formowanej masy celulozowej, który działa
Po potwierdzeniu wykonalności następnym krokiem jest zaprojektowanie uformowanej wkładki z miazgi i stworzenie prototypów. To najbardziej krytyczny etap. - Dobrze-zaprojektowana wkładka zapewni doskonałą ochronę i będzie-opłacalna; źle zaprojektowany spowoduje uszkodzenie produktu i kosztowne przeróbki.
2.1 Wybierz odpowiedni rodzaj formowanej masy celulozowej.Pierwszą decyzją projektową jest wybór pomiędzy dwoma głównymi procesami formowania masy celulozowej:
- Formowane-transferowo (standardowo):Teksturowana powierzchnia, luźniejsze tolerancje (± 0,5-1 mm), grubsze ścianki (1,5-3 mm), niższy koszt. Najlepsze do opakowań przemysłowych/ochronnych, gdzie estetyka nie ma znaczenia.
- Formowane termicznie (-prasowane na gorąco):Gładka, matowa, aksamitna-powierzchnia, węższe tolerancje (±0,2-0,5 mm), cieńsze ścianki (1-2 mm), wyższy koszt. Najlepsze do opakowań przeznaczonych dla konsumentów/opakowań premium, gdzie liczy się estetyka.
W przypadku większości zastosowań zastępujących piankę (gdzie wkładka piankowa znajdowała się w opakowaniu wysyłkowym i nie była widoczna dla konsumentów),-formowana masa celulozowa formowana transferowo jest zwykle wystarczająca - i-tańsza. Jeśli wkładka będzie widoczna dla konsumentów (np. opakowanie detaliczne, opakowanie na prezenty, rozpakowanie DTC), lepszym wyborem będzie termoformowanie.
2.2 Projekt procesu formowania masy celulozowej.Formowana masa celulozowa ma specyficzne ograniczenia konstrukcyjne, które różnią się od pianki. Projekt, który sprawdza się w przypadku pianki, może nie nadawać się do produkcji z formowanej masy celulozowej. Kluczowe kwestie projektowe:
- Kąty pochylenia:Formowana masa celulozowa wymaga kąta pochylenia wynoszącego minimum 3-5 stopni (5-7 stopni w przypadku głębokiego tłoczenia), aby umożliwić uwolnienie produktu z formy. Ostre pionowe ścianki (powszechne w piance) są trudne lub niemożliwe do wyjęcia z formowanej masy celulozowej. Jeśli Twój obecny projekt pianki ma pionowe ściany, musisz dodać kąty pochylenia.
- Grubość ścianki:Standardowa-masa formowana metodą transferową ma minimalną grubość ścianki 1,5 mm; termoformowany ma minimalną grubość 1 mm. Z pianki można uzyskać znacznie cieńsze ścianki (0,5mm). Jeśli Twoja pianka ma bardzo cienkie ścianki, może być konieczne ich pogrubienie w celu uzyskania masy formowanej -, co zwiększa zużycie materiału i koszty.
- Podcięcia:Podcięcia (cechy uniemożliwiające wydostanie się produktu z formy) są trudne w przypadku masy formowanej. Pianka może pomieścić podcięcia w przypadku form-bocznych, ale formowana miazga zazwyczaj nie. Jeśli w projekcie pianki występują podcięcia, należy je zmodyfikować, aby je wyeliminować lub zastosować wielo-częściowy zespół formowanej masy celulozowej.
- Promienie naroży:Formowana masa celulozowa wymaga zaokrąglonych rogów (minimalny promień 2 mm). - Ostre rogi są trudne do uformowania i mogą powodować koncentrację naprężeń. Pianka może uzyskać ostrzejsze rogi. Jeśli projekt pianki ma ostre rogi, musisz dodać promienie.
- Stosunek głębokości-do-szerokości:Bardzo głębokie tłoczenie (stosunek głębokości-do-szerokości > 1:1) może stanowić wyzwanie w przypadku masy formowanej - włókno może nie osadzać się równomiernie w głębokich, wąskich wgłębieniach. Jeśli konstrukcja pianki ma bardzo głębokie wnęki, może być konieczna modyfikacja projektu lub zastosowanie zespołu-wieloczęściowego.
- Ściągacze i marszczenia:W przeciwieństwie do pianki (która ma jednakową gęstość na całej długości), formowana masa celulozowa opiera się na żebrowaniu i pofałdowaniach, aby zapewnić wytrzymałość. Strategiczne żebrowanie może znacznie zwiększyć wytrzymałość tacy i możliwość układania w stosy bez zwiększania grubości ścianki. Współpracuj z producentem, aby zoptymalizować wzór użebrowania pod kątem wymagań produktu i obciążenia.
2.3 Optymalizacja pod kątem ochrony.Po ustaleniu podstawowego projektu zoptymalizuj go pod kątem ochrony:
- Dopasowanie niestandardowe:Zaprojektuj wnęki tak, aby zapewnić bezpieczne, ale niezbyt ciasne dopasowanie. Typowy prześwit wynosi 0,2-0,5 mm (formowanie termoformowane) lub 0,5–1 mm (formowanie metodą transferu) między produktem a ścianą wnęki.
- Zmienna grubość ścianki:Używaj grubszych ścian w obszarach{{0}narażonych na duże naprężenia (pod produktem, wokół delikatnych elementów) i cieńszych ścian w obszarach-mniejszych naprężeń (między wgłębieniami, na krawędziach). Optymalizuje to zużycie materiałów i koszty, zapewniając jednocześnie ukierunkowaną ochronę.
- Strefy amortyzacji:Zaprojektuj specjalne strefy amortyzacji wokół delikatnych obszarów (np. zagłębienie wokół ekranu smartfona, dodatkowe ściągacze wokół szyjki szklanej butelki). Strefy te zapewniają dodatkową absorpcję energii tam, gdzie jest ona najbardziej potrzebna.
- Projekt układania:Należy uwzględnić funkcje wyrównywania stosów (słupki narożne, podniesione krawędzie, elementy blokujące), aby zapewnić bezpieczne układanie tac i przenoszenie ładunku przez najmocniejsze części tacy (a nie przez wnęki).
2.4 Twórz prototypy i iteruj.Po sfinalizowaniu projektu na papierze (lub w programie CAD) utwórz fizyczne prototypy do testów i oceny:
- Metody prototypowe:Prototypy formowanej masy celulozowej są zwykle wykonywane przy użyciu rzeczywistej formy produkcyjnej (ponieważ druk 3D nie odzwierciedla dobrze procesu formowania masy celulozowej). Oznacza to, że zanim będziesz mógł uzyskać funkcjonalne prototypy, będziesz musiał zainwestować w oprzyrządowanie. Niektórzy producenci oferują „miękkie narzędzia” (tańsze-formy o krótszej żywotności) do prototypowania - zapytaj o tę opcję.
- Oś czasu prototypu:Oprzyrządowanie trwa zwykle 2-4 tygodnie, a pobieranie próbek prototypów trwa 1–2 tygodnie – łącznie 3–6 tygodni od zatwierdzenia projektu do powstania pierwszych prototypów.
- Ilość prototypów:Poproś o 20–50 elementów prototypowych do testów i oceny.
- Iteracja:Spodziewaj się 1-3 rund poprawek projektu w oparciu o testy prototypu. Typowe zmiany obejmują: dostosowanie rozmiaru wnęki w celu lepszego dopasowania, dodanie żebrowania zwiększającego wytrzymałość, modyfikację grubości ścianki w celu uzyskania optymalnej amortyzacji, dostosowanie kątów pochylenia w celu łatwiejszego wyjmowania z formy. Każda rewizja trwa zazwyczaj 1-2 tygodnie (modyfikacja formy + nowe prototypy).
2.5 Współpracuj z doświadczonym producentem.Na etapie projektowania i prototypowania opłaca się współpracować z doświadczonym producentem masy celulozowej. Dobry producent: (a) sprawdzi Twój projekt pod kątem wykonalności i zaproponuje ulepszenia; (b) zoptymalizować projekt pod kątem konkretnych wymagań dotyczących produktu i ochrony; (c) zapewnić wytyczne projektowe dotyczące kątów pochylenia, grubości ścianek, użebrowań i innych specyficznych kwestii-formowanej masy celulozowej; (d) tworzyć-wysokiej jakości narzędzia i prototypy; (e) szybko wykonaj iterację w oparciu o Twoją opinię. W firmie Hesheng mamy zespół doświadczonych inżynierów-projektantów, którzy specjalizują się w projektowaniu masy celulozowej - i ściśle współpracujemy z naszymi klientami na każdym etapie procesu projektowania i prototypowania.
Krok 3: Testowanie i weryfikacja - Udowodnienie, że nowe opakowanie działa
Gdy już masz prototypy, które wyglądają i działają prawidłowo, następnym krokiem są rygorystyczne testy i walidacja. W tym miejscu udowadniasz, że opakowanie z formowanej masy celulozowej zapewnia odpowiednią ochronę Twojego produktu -, zanim podejmiesz decyzję o pełnej produkcji. Pomijanie lub przyspieszanie tego etapu jest jednym z najczęstszych (i kosztownych) błędów w projektach wymiany pianki.
3.1 Zdefiniuj kryteria testu.Przed testowaniem zdefiniuj jasne kryteria pozytywnego/negatywnego wyniku w oparciu o wymagania dotyczące produktu i wysyłki:
- Test upadku:Jaka wysokość spadku? Jakie orientacje (ściany, krawędzie, narożniki)? Ile kropli? Jaki jest maksymalny akceptowalny współczynnik uszkodzeń? (Typowo: upadki z wysokości 1,2 m na wszystkie ściany, krawędzie i narożniki; 0% uszkodzeń katastrofalnych,<2% minor damage.)
- Test wibracyjny:Jaki profil wibracji? Jaki czas trwania? Jaki jest maksymalny dopuszczalny ruch lub ścieranie produktu? (Typowo: losowe wibracje ISTA 3A, 0,5–100 Hz, 60+ minut; brak ruchu produktu, brak uszkodzeń spowodowanych ścieraniem.)
- Test kompresji/stosu:Jakie obciążenie? Jaki czas trwania? Jakie jest maksymalne dopuszczalne odkształcenie? (Typowo: 2x oczekiwane obciążenie stosu, 24 godziny;<5% deformation, no collapse.)
- Test temperatury/wilgotności:Jaki zakres temperatur? Jaka wilgotność? Jaki czas trwania? (Typowo: -10 do +40 stopni Celsjusza, wilgotność względna 30–80%, 72 godziny; brak pogorszenia wydajności.)
- Test ESD (jeśli dotyczy):Jaki zakres rezystancji powierzchniowej? Jaki czas zaniku ładunku? (Typowo: 10^6-10^9 omów,<2 seconds charge decay.)
- Test bezpieczeństwa żywności (jeśli dotyczy):Jakie przepisy? Jakie ograniczenia migracji? (Typowo: FDA 21 CFR, EFSA 10/2011 lub GB 4806; brak migracji powyżej określonych limitów.)
3.2 Przeprowadzić badania laboratoryjne.Przeprowadź testy w wykwalifikowanym laboratorium testującym opakowania (lub-w domu, jeśli posiadasz sprzęt):
- Test upadku:Użyj testera upadku (lub kropli ręcznych do wstępnego przetestowania). Zapakuj produkt w uformowaną wkładkę z pulpy (w pudełku wysyłkowym) i upuść z określonej wysokości we wszystkich kierunkach. Po każdym upuszczeniu sprawdź produkt pod kątem uszkodzeń. Zanotuj maksymalne przyspieszenie (g-siła) za pomocą akcelerometru, jeśli jest dostępny.
- Test wibracyjny:Użyj stołu wibracyjnego (wibratora) o określonym profilu wibracji. Zapakuj produkt i wykonaj test wibracyjny przez określony czas. Po teście należy sprawdzić produkt pod kątem ruchu, przetarć i uszkodzeń.
- Test kompresji:Użyj testera kompresji (lub ciężarków stosu), aby zastosować określone obciążenie przez określony czas. Zmierzyć odkształcenie przed, w trakcie i po badaniu. Sprawdź, czy nie ma zapadnięć lub trwałych odkształceń.
- Test temperatury/wilgotności:Użyj komory środowiskowej, aby wystawić opakowany produkt na działanie określonej temperatury i wilgotności przez określony czas. Po teście należy przeprowadzić próbę upuszczenia, aby sprawdzić, czy opakowanie nadal zapewnia odpowiednią ochronę (wilgoć może zmiękczyć formowaną masę i zmniejszyć jej wytrzymałość).
- Test ESD:Zmierz rezystancję powierzchniową za pomocą megaomomierza lub miernika rezystancji powierzchniowej. Zmierz czas zaniku ładunku za pomocą monitora płytki ładującej. Sprawdź, czy wyniki mieszczą się w określonym zakresie.
- Test bezpieczeństwa żywności:Wyślij próbki do wykwalifikowanego laboratorium testującego bezpieczeństwo żywności w celu zbadania migracji i weryfikacji zgodności.
3.3 Przeprowadzić próby terenowe.Testy laboratoryjne są ważne, ale nie mogą w pełni odtworzyć rzeczywistych-warunków wysyłki na całym świecie. Przeprowadź próby terenowe, wysyłając rzeczywiste zamówienia za pośrednictwem swojego łańcucha dystrybucji:
- Rozmiar próbny:Zacznij od małej wersji próbnej (50-200 przesyłek) do kilku reprezentatywnych miejsc docelowych (lokalnych, regionalnych, długodystansowych, międzynarodowych).
- Monitorowanie:Dołącz urządzenia monitorujące (np. wskaźniki ShockWatch, rejestratory temperatury/wilgotności) do niektórych przesyłek, aby zmierzyć rzeczywiste naprężenia występujące podczas transportu.
- Kontrola:Sprawdź przesyłki po przybyciu - pod kątem uszkodzeń produktu, opakowania i ewentualnych problemów. Zbierz informację zwrotną od odbiorców (jeśli to możliwe).
- Porównanie:Porównaj wyniki prób terenowych z aktualnymi wynikami opakowań piankowych (wskaźnik pękania, stopień uszkodzeń, skargi klientów). Jeśli wyniki formowanej masy celulozowej są porównywalne lub lepsze niż w przypadku pianki, można przystąpić do produkcji. Jeśli nie, zidentyfikuj problemy i zrewiduj projekt.
3.4 Zweryfikuj z interesariuszami.Przed przystąpieniem do produkcji należy sprawdzić nowe opakowanie ze wszystkimi właściwymi stronami zainteresowanymi:
- Zespół operacyjny/magazynowy:Czy dzięki nowej wkładce uda im się sprawnie zapakować produkt? Czy są jakieś problemy z szybkością pakowania, ergonomią lub kompatybilnością z istniejącym sprzętem?
- Zespół ds. jakości:Czy nowe opakowanie spełnia standardy jakościowe? Czy są jakieś problemy z jakością (wady, niespójności, zanieczyszczenia)?
- Zespół obsługi klienta:Czy podczas próby terenowej pojawiły się skargi klientów dotyczące nowego opakowania?
- Zespół ds. zrównoważonego rozwoju:Czy nowe opakowanie spełnia cele w zakresie zrównoważonego rozwoju? Czy korzyści dla środowiska można określić ilościowo i zakomunikować?
- Zespół marketingowy:Czy nowe opakowanie może być wyróżnikiem marketingowym? Czy istnieją możliwości budowania marki lub przesyłania wiadomości?
Po podpisaniu umowy przez wszystkich interesariuszy możesz przystąpić do produkcji.
Krok 4: Zwiększenie skali produkcji-W górę - od wersji próbnej do pełnej wersji produkcyjnej
Mając zweryfikowane prototypy i zgodę interesariuszy-, możesz przejść do pełnej produkcji. Nie należy jednak od razu przeskakiwać z 200 jednostek próbnych do 200 000 jednostek produkcyjnych. - Stopniowe zwiększanie-zmniejsza ryzyko i pozwala wykryć problemy, zanim staną się kosztowne.
4.1 Faza 1: Mała seria produkcyjna (1 000–5 000 sztuk).Zacznij od małej serii produkcyjnej, aby zweryfikować proces produkcyjny:
- Zamiar:Sprawdź, czy producent może wyprodukować wkładkę o stałej jakości produkcyjnej; zidentyfikować wszelkie problemy produkcyjne (wady, niespójności, różnice w procesie); walidację opakowania pod względem wielkości produkcyjnej.
- Oś czasu:Od zamówienia do dostawy 2-4 tygodnie (w zależności od aktualnego nakładu pracy producenta).
- Kontrola:Przeprowadź przychodzącą kontrolę jakości w całym cyklu produkcyjnym. - sprawdź wymiary, wagę, jakość powierzchni, wady i funkcjonalność. Jeśli wskaźnik defektów przekracza Twój próg (zwykle<2%), work with the manufacturer to identify and correct the root cause before proceeding.
- Zastosowanie w terenie:Wykorzystaj małą serię produkcyjną dla rzeczywistych przesyłek. - Kontynuuj monitorowanie wskaźników uszkodzeń i opinii klientów.
4.2 Faza 2: Średnia seria produkcyjna (10 000–50 000 sztuk).Po zatwierdzeniu małej serii produkcyjnej skaluj do średniej serii:
- Zamiar:Sprawdź wydajność i spójność producenta przy większej objętości; zoptymalizować proces produkcyjny pod kątem wydajności i kosztów; tworzenie zapasów na potrzeby pełnego przejścia.
- Oś czasu:Od zamówienia do dostawy 3-6 tygodni.
- Optymalizacja procesów:Współpracuj z producentem w celu optymalizacji procesu produkcyjnego - dostosuj parametry formowania, czas suszenia, przycinanie i wykańczanie, aby zmniejszyć defekty, poprawić konsystencję i zwiększyć tempo produkcji.
- Optymalizacja kosztów:Wraz ze wzrostem wolumenu koszt jednostkowy- powinien się zmniejszać (korzyść skali). Współpracuj z producentem, aby zidentyfikować możliwości optymalizacji kosztów - redukcji materiałów, optymalizacji procesów i ulepszeń projektowych.
4.3 Faza 3: Pełna produkcja (50,000+ jednostek).Po zatwierdzeniu średniej serii przejdź do pełnej produkcji:
- Zamiar:Całkowicie zastąp piankę formowaną miazgą w linii produktów.
- Oś czasu:Na bieżąco - ustal regularny harmonogram produkcji w oparciu o prognozę popytu.
- Zarządzanie dostawcami:Ustanów program regularnego monitorowania jakości - inspekcję przychodzącą każdej partii, okresowe audyty zakładu producenta, regularne przeglądy wyników (jakość, dostawa, koszt, czas reakcji).
- Ciągłe doskonalenie:Kontynuuj optymalizację projektu i procesu - szukaj możliwości ograniczenia zużycia materiałów, poprawy ochrony, obniżenia kosztów i zwiększenia zrównoważonego rozwoju. Ustaw regularny cykl przeglądów (kwartalny lub-półroczny), aby ocenić wyniki i zidentyfikować możliwości ulepszeń.
4.4 Zarządzaj okresem przejściowym.Podczas przechodzenia z pianki na formowaną masę celulozową prawdopodobnie będziesz mieć oba materiały w zapasach. - Zarządzaj tym ostrożnie:
- Planowanie zapasów:Zaplanuj przejście, aby zminimalizować nadmiar zapasów pianki (z którym utkniesz) i uniknąć zapasów formowanej masy celulozowej (co mogłoby opóźnić wysyłki). Współpracuj z dostawcą pianki, aby zmniejszyć lub wstrzymać zamówienia, oraz współpracuj z dostawcą masy celulozowej, aby zapewnić odpowiednie dostawy.
- Komunikacja:Poinformuj klientów o zmianie (jeśli opakowanie jest widoczne). - wielu klientów doceni poprawę w zakresie zrównoważonego rozwoju, ale niektórzy mogą mieć pytania lub wątpliwości. Przygotuj krótkie FAQ lub punkty do omówienia dla swojego zespołu obsługi klienta.
- Dokumentacja:Zaktualizuj specyfikacje opakowań, standardy jakości, instrukcje pracy i umowy z dostawcami, aby odzwierciedlić zmianę. Zarchiwizuj stare specyfikacje pianki w celach informacyjnych.
Krok 5: Analiza kosztów - Zrozumienie prawdziwego kosztu zmiany
Koszt jest często decydującym czynnikiem w przypadku przełącznika z pianki-na-formowaną-miazgę - i ważne jest, aby zrozumieć prawdziwy koszt, a nie tylko-jednostkowy koszt materiału. Częstym błędem jest porównywanie jedynie-jednostkowego kosztu materiału i wyciąganie wniosku, że formowana masa celulozowa jest droższa -, podczas gdy w rzeczywistości, biorąc pod uwagę całkowity-koszt-{10}}posiadania, formowana masa celulozowa jest często porównywalna z pianką lub tańsza od niej.
5.1 Koszty-jednorazowe.
- Projekt i inżynieria:Jeśli projektujesz-we własnym zakresie, jest to Twój wewnętrzny koszt pracy. Jeśli korzystasz z usług projektowych producenta, może to być wliczone w koszt oprzyrządowania lub naliczone osobno (200–1000 USD za proste projekty, 1000–5000 USD za złożone projekty).
- Obróbka:1500 USD-6000 USD za formowanie transferowe, 3000–12 000 USD za termoformowanie. Porównaj to z obecnym kosztem narzędzi do pianki (3000–15 000 USD).
- Testowanie i walidacja:Testy laboratoryjne (500–5000 USD, w zależności od rodzaju testu i laboratorium), próby terenowe (koszt wysyłki jednostek próbnych, urządzeń monitorujących, inspekcji), praca wewnętrzna.
- Koszty przejścia:Spisanie zapasów-(nadwyżka zapasów pianki), szkolenia (zespół operacyjny), aktualizacje dokumentacji, koszty komunikacji.
5.2 Koszty powtarzalne (na-jednostkę).
- Materiał i produkcja:Koszt jednostkowy-formowanej wkładki z masy celulozowej - wynosi zazwyczaj 0,05–3,00 USD, w zależności od rozmiaru, złożoności, objętości i rodzaju materiału. Porównaj to z bieżącym kosztem pianki na jednostkę.
- Wysyłka:Formowana masa celulozowa jest zazwyczaj wysyłana w formie zagnieżdżonej lub ułożonej w stosy, co zmniejsza objętość przesyłki o 30-50% w porównaniu z pianką (której nie można efektywnie układać). Zmniejsza to jednostkowy koszt frachtu przychodzącego. W przypadku wysyłki wychodzącej (produkt zapakowany) różnica w wadze (formowana masa celulozowa jest cięższa od pianki) może zwiększyć koszt transportu, ale w przypadku większości produktów różnica w wadze jest niewielka (5-15 g na wkładkę), a wpływ na koszt transportu jest minimalny.
- Składowanie:Zagnieżdżony/ułożony format formowanej masy celulozowej zmniejsza również wymagania dotyczące przestrzeni magazynowej o 30-50% w porównaniu z pianką, co zmniejsza koszty magazynowania.
- Sprzedaż:Pianka może wiązać się z opłatami za składowanie na wysypiskach (30–80 USD za tonę), specjalnymi opłatami manipulacyjnymi lub kosztami recyklingu (jeśli posiadasz program recyklingu pianki). Formowana masa celulozowa nadaje się do recyklingu w standardowych strumieniach papieru i nadaje się do kompostowania, więc w przypadku większości firm koszty utylizacji są bliskie zeru.
- Opłaty za EPR:Opłaty z tytułu rozszerzonej odpowiedzialności producenta (EPR) opierają się na rodzaju materiału -. Najwyższe opłaty EPR są pobierane z pianki (ponieważ trudno ją poddać recyklingowi i ma niski współczynnik recyklingu), podczas gdy formowana masa celulozowa (papier) jest najniższa. W przypadku marki wysyłającej 1 milion sztuk rocznie różnica w opłacie EPR między pianką a pulpą formowaną może wynosić 50 000–200 000 USD rocznie.
- Podatki od opakowań z tworzyw sztucznych:Jeśli podlegasz jurysdykcji, w której obowiązuje podatek od opakowań z tworzyw sztucznych (np. w Wielkiej Brytanii 210,82 GBP za tonę), przejście na masę celulozową całkowicie eliminuje ten podatek.
- Jakość i koszty uszkodzeń:Jeśli formowana masa celulozowa zapewnia lepszą ochronę (niższy współczynnik pęknięć/uszkodzeń), zaoszczędzisz na wymianie produktu, zwrotach i rekompensacie dla klienta. Jeśli zapewnia gorszą ochronę, poniesiesz dodatkowe koszty -, dlatego testowanie i weryfikacja (krok 3) są tak ważne.
5.3 Obliczanie ROI.Po oszacowaniu wszystkich kosztów oblicz zwrot z inwestycji (ROI) dla przełącznika:
- Łączny koszt-razowy:Suma kosztów projektowania, oprzyrządowania, testowania i przejścia.
- Roczne stałe oszczędności kosztów:(Roczny koszt pianki) - (Roczny koszt masy celulozowej), w tym wszystkie powtarzające się kategorie kosztów (materiały, wysyłka, przechowywanie, utylizacja, EPR, podatki, jakość).
- Okres zwrotu:Całkowity jednorazowy koszt-/roczne powtarzające się oszczędności. Okres zwrotu < 1 roku jest doskonały; 1-2 lata jest dobre; Dla większości firm akceptowalny jest okres 2-3 lat.
- NPV (wartość bieżąca netto):Aby uzyskać bardziej zaawansowaną analizę, oblicz NPV zmiany w ciągu 3–5 lat, korzystając ze stopy dyskontowej Twojej firmy. Dodatnia wartość NPV oznacza, że zmiana jest korzystna finansowo.
5.4 Przykładowe obliczenie ROI.Przeanalizujmy uproszczony przykład marki elektroniki użytkowej wysyłającej 200 000 sztuk rocznie:
- Koszt jednorazowy-:Projekt (1000 USD) + oprzyrządowanie (5000 USD) + testowanie (2000 USD) + przejście (3000 USD)=11 000 USD
- Koszt roczny pianki:Materiał (0,45 USD/szt. x 200,000=90 000 USD) + wysyłka (10 000 USD) + przechowywanie (5000 USD) + utylizacja (3000 USD) + EPR (15 000 USD) + podatek od tworzyw sztucznych (8000 USD)=131 000 USD
- Roczny koszt formowanej masy celulozowej:Materiał (0,52 USD/szt. x 200,000=104 000 USD) + wysyłka (6000 USD) + przechowywanie (3000 USD) + utylizacja (500 USD) + EPR (3000 USD) + podatek od tworzyw sztucznych (0 USD)=116 500 USD
- Roczne oszczędności: $131,000 - $116,500 = $14,500
- Okres zwrotu:11 000 USD / 14,500=0.76 lat (około 9 miesięcy)
W tym przykładzie, mimo że-jednostkowy koszt materiału formowanej masy celulozowej jest wyższy (0,52 USD w porównaniu z 0,45 USD), całkowity koszt roczny jest niższy -, a zmiana zwraca się w czasie krótszym niż rok. Jest to typowy wynik w przypadku przełączników z pianki-na-formowaną-miazgę - koszt materiału na-jednostkę może być nieco wyższy, ale całkowity koszt posiadania jest niższy.
Najczęstsze pułapki i sposoby ich uniknięcia
Bazując na naszym doświadczeniu z setkami przełączników z pianki-na-formowaną-miazgę, oto najczęstsze pułapki - i sposoby ich uniknięcia.
Pułapka 1: Kopiowanie projektu pianki.Najczęstszym błędem jest próba zastosowania dokładnie tego samego projektu w przypadku masy celulozowej i pianki. Te dwa materiały mają różne właściwości. - Kąty pochylenia, grubość ścian, podcięcia, promienie narożników, stosunek głębokości-do-szerokości są różne. Projekt, który sprawdza się w przypadku pianki, może nie nadawać się do produkcji z formowanej masy celulozowej lub może nie zapewniać odpowiedniej ochrony.Jak uniknąć:Współpracuj z doświadczonym producentem masy celulozowej, aby przeprojektować wkładkę na potrzeby procesu formowanej masy celulozowej -, a nie tylko kopiuj projekt pianki.
Pułapka 2: Pomijanie testów i walidacji.Innym częstym błędem jest pomijanie lub przyspieszanie testów i walidacji - zakładając, że ponieważ prototyp „wygląda dobrze”, będzie działać w produkcji. Może to prowadzić do kosztownych uszkodzeń produktu, skarg klientów i awaryjnych przeprojektowań.Jak uniknąć:Przed pełną produkcją należy przeprowadzić rygorystyczne badania laboratoryjne i próby terenowe. Zdefiniuj jasne kryteria pozytywne/negatywne i nie kontynuuj, dopóki opakowanie ich nie spełni.
Pułapka 3: Niedocenianie harmonogramu przejścia.Wiele firm nie docenia czasu potrzebnego na przejście z pianki na masę formowaną - zakładając, że jest to proces trwający 4-6 tygodni, podczas gdy w rzeczywistości trwa 3–6 miesięcy (w tym projektowanie, oprzyrządowanie, prototypowanie, testowanie i rozruch). Może to prowadzić do przekroczenia terminów i pośpiesznych decyzji.Jak uniknąć:Zaplanuj harmonogram przejścia na okres 3–6 miesięcy. Rozpocznij wcześnie, wykorzystaj czas buforowy i przekaż harmonogram wszystkim zainteresowanym stronom.
Pułapka 4: Wybór najtańszego producenta.Koszt jest ważny, ale wybór najtańszego producenta masy celulozowej bez uwzględnienia jakości, możliwości i serwisu może w dłuższej perspektywie być droższy. Producent, który idzie na skróty w kwestii jakości, może wytwarzać wadliwe produkty (co kosztuje Cię czas, pieniądze i satysfakcję klienta), może nie mieć możliwości spełnienia Twoich wymagań lub może nie zapewniać odpowiedniego wsparcia.Jak uniknąć:Oceniaj producentów na podstawie całkowitej wartości - jakości, możliwości, usług i kosztów -, a nie tylko ceny. Zapytaj o referencje, próbki i certyfikaty. Jeśli to możliwe, odwiedź placówkę.
Pułapka 5: Ignorowanie wrażliwości na wilgoć.Formowana masa celulozowa pochłania wilgoć -, co w środowiskach o wysokiej-wilgotności może zmiękczyć włókno i zmniejszyć wytrzymałość. Firmy, które przestawiają się na masę formowaną bez uwzględnienia wrażliwości na wilgoć, mogą doświadczyć uszkodzeń opakowań w wilgotnym klimacie lub podczas transportu oceanicznego.Jak uniknąć:Oceń środowisko wysyłki (temperatura, wilgotność, czas trwania). Jeśli problemem jest wilgoć, użyj-odpornych na wilgoć powłok, żywic wytrzymałych na mokro lub produktów termoformowanych o większej gęstości. W ramach walidacji należy przeprowadzić badanie wilgotności.
Pułapka 6: Nie komunikowanie zmian klientom.Jeśli opakowanie jest widoczne dla klientów (np. rozpakowanie DTC, opakowanie detaliczne), brak powiadomienia o zmianie może prowadzić do zamieszania lub negatywnych opinii. - klienci mogą pomyśleć, że nowe opakowanie jest „tańsze” lub „niższej jakości”, jeśli nie rozumieją przesłanek zrównoważonego rozwoju.Jak uniknąć:Poinformuj klientów o zmianie - wyjaśnij, dlaczego zmieniasz firmę (zrównoważony rozwój, korzyści dla środowiska), co się zmienia (materiał), a co się nie zmienia (ochrona, produkt). Wykorzystaj tę zmianę jako okazję do wzmocnienia zaangażowania swojej marki w zrównoważony rozwój.
Pułapka 7: Nadmierne-przeprojektowanie projektu.Niektóre firmy-produkują formowane wkładki z masy celulozowej -, używając bardzo grubych ścianek, nadmiernych żeber i większej ilości materiału niż jest to konieczne -, aby „być bezpiecznym”. Zwiększa to koszt, wagę i czas suszenia (oraz koszty produkcji), niekoniecznie poprawiając ochronę.Jak uniknąć:Współpracuj z producentem w celu optymalizacji projektu. - użyj minimalnej ilości materiałów niezbędnych do spełnienia wymagań w zakresie ochrony, w oparciu o testy i doświadczenie. Dobrze-zaprojektowana i zoptymalizowana wkładka jest lepsza (i tańsza) od-przepracowanej.
Studia przypadków z-prawdziwego świata
Studium przypadku 1: Marka elektroniki użytkowej.Średniej-marka elektroniki użytkowej używała niestandardowych wkładek z pianki EVA w słuchawkach klasy premium (wysyłka 150 000 sztuk rocznie). W ramach swojego zaangażowania w zrównoważony rozwój przeszli na formowane termicznie wkłady z masy celulozowej. Proces: (1) Ocena wykonalności - potwierdziła, że formowana masa celulozowa może spełnić wymagania testu upuszczenia (ISTA 3A) i zapewnić doskonałe wrażenia z rozpakowywania; (2) Projektowanie i prototypowanie przez - 8 tygodni, 2 rundy poprawek (dostosowanie rozmiaru wnęki w celu lepszego dopasowania, dodanie ściągaczy w celu umożliwienia układania w stosy); (3) Testowanie - Testy upadku i wibracji ISTA 3A zaliczone przy 0% uszkodzeń produktu; próba terenowa na 500 jednostkach wykazała szybkość pękania porównywalną do pianki; (4) Produkcja -stopniowa-w ciągu 3 miesięcy. Wyniki: obniżony-jednostkowy koszt opakowania o 18% (0,65 USD w porównaniu z 0,79 USD), roczne oszczędności w wysokości 21 000 USD; zmniejszenie zużycia tworzyw sztucznych o 12 ton/rok; ślad węglowy zmniejszony o 65%; opinie klientów na temat nowego opakowania były w przeważającej mierze pozytywne (wielu klientów szczególnie pozytywnie oceniło zrównoważone opakowanie).
Studium przypadku 2: Dystrybutor usług gastronomicznych.Regionalny dystrybutor usług gastronomicznych korzystał z muszli z pianki EPS do posiłków na wynos (wysyłka 2 mln sztuk rocznie), kiedy jego stan wdrożył zakaz stosowania pianki. Mieli 6 miesięcy na przejście na rozwiązanie alternatywne. Proces: (1) Ocena wykonalności - obejmowała ocenę formowanej masy celulozowej, wytłoków z trzciny cukrowej i aluminium; wybrał formowaną masę celulozową ze względu na koszt i wydajność; (2) Projektowanie i prototypowanie przez - 6 tygodni, współpraca z 2 producentami w celu porównania jakości i kosztów; (3) Testowanie - test odporności na tłuszcz (sprawdzanie, czy powłoka radzi sobie z tłustą żywnością), testowanie w kuchence mikrofalowej (zweryfikowane bezpieczeństwo w kuchence mikrofalowej), testowanie stosów (sprawdzanie możliwości układania w stosy na potrzeby transportu); (4) Szybkie - przyspieszenie- produkcji (2 miesiące) w celu dotrzymania terminu zakazu stosowania pianki. Wyniki: pomyślnie dotrzymano terminu dotyczącego zakazu stosowania pianki bez zakłóceń w dostawach; koszt jednostkowy-wzrósł o 12% (0,085 USD w porównaniu z 0,076 USD), ale zostało to częściowo skompensowane poprzez wyeliminowanie kosztów utylizacji pianki (15 000 USD rocznie); opinie klientów były pozytywne (wielu klientów wolało opakowania „bardziej-przyjazne dla środowiska”); dystrybutor wykorzystał tę zmianę jako okazję marketingową, promując swoje zaangażowanie wśród klientów w zakresie produktów „bez piany”.
Studium przypadku 3: Dostawca komponentów motoryzacyjnych.Dostawca branży motoryzacyjnej Tier 1 korzystał z tac z pianki EPS do wysyłki komponentów silnika do zakładu montażowego OEM (wysyłka 500 000 sztuk rocznie). Producent OEM postawił wymóg, aby do 2025 r. wszyscy dostawcy korzystali z opakowań w 100% nadających się do recyklingu. Dostawca przeszedł na tacki z masy celulozowej-grubościennej. Proces: (1) Ocena wykonalności - potwierdziła, że formowana masa celulozowa o grubych-ściennych ściankach może utrzymać ciężkie komponenty (po 3-5 kg każdy) i spełniać specyfikacje producenta OEM dotyczące opakowania; (2) Projektowanie i prototypowanie przez - 10 tygodni, 3 rundy poprawek (optymalizacja grubości ścian pod kątem nośności, dodanie funkcji układania w stosy na potrzeby transportu, dostosowanie rozmiaru wnęki do automatycznej obsługi); (3) Testowanie - badanie ściskania (zweryfikowana nośność stosu 500 kg), badanie wibracji (zweryfikowana stabilność podzespołów podczas transportu ciężarówką), badanie ESD (zweryfikowane rozpraszanie statyczne elementów elektronicznych); (4) Produkcja -stopniowa-w ciągu 6 miesięcy, z regularnymi audytami jakości przeprowadzanymi przez producenta OEM. Wyniki: spełnienie wymagań producenta OEM dotyczących opakowań w 100% nadających się do recyklingu; koszt jednostkowy obniżony o 22% (1,20 USD w porównaniu z 1,54 USD), głównie ze względu na niższy koszt oprzyrządowania i obniżkę opłaty EPR; dostawca został uznany przez producenta OEM za „lidera zrównoważonego rozwoju”, w wyniku czego otrzymał dodatkowe zamówienia.
Konkluzja
Zastąpienie pianki EPS formowaną masą celulozową to wielo-etapowy proces, który wymaga starannego planowania, projektowania, testowania i wykonania-, ale korzyści są znaczne: niższy całkowity koszt posiadania (w większości przypadków), radykalna redukcja emisji dwutlenku węgla (40-90% w porównaniu z pianką), pełna możliwość recyklingu i kompostowalności, zgodność z przepisami (zakazy stosowania pianki, podatki od tworzyw sztucznych, EPR) i wartość marki (preferowanie przez konsumentów opakowań zrównoważonych). Kluczem do udanej zmiany jest: (1) przeprowadzenie dokładnej oceny wykonalności, aby upewnić się, że formowana masa celulozowa jest odpowiednia dla Twojego zastosowania; (2) przeprojektowanie procesu formowania masy celulozowej (nie tylko kopiowanie projektu pianki); (3) przeprowadzić rygorystyczne testy i walidację (próby laboratoryjne + terenowe) przed pełną produkcją; (4) stosować-stopniowe zwiększanie produkcji (mały → średni → pełny), aby zmniejszyć ryzyko; (5) przeanalizować całkowity koszt posiadania (a nie tylko jednostkowy koszt materiału); (6) współpracę z doświadczonym producentem masy celulozowej; (7) poinformować o zmianie klientów i zainteresowane strony.
W firmie Hesheng pomogliśmy dziesiątkom marek i producentów z powodzeniem zastąpić piankę formowaną masą celulozową - w sektorach elektroniki użytkowej, usług gastronomicznych, motoryzacji, kosmetyków, medycyny i przemysłu. Oferujemy kompleksowe-{3}}wsparcie końcowe - ocenę wykonalności, projektowanie i inżynierię, oprzyrządowanie, prototypowanie, wsparcie w testowaniu, produkcję-w formowaniu transferowym i termoformowaniu, formuły bezpieczne dla ESD-, powłoki-bezpieczne dla żywności, niestandardowe kolory, drukowanie, tłoczenie i kontrolę jakości - i dokładamy wszelkich starań, aby Twoje zamiana pianki-na-formowaną-miazgę tak płynną i skuteczną, jak to tylko możliwe.
Jeśli zastanawiasz się nad zastąpieniem w swoich opakowaniach pianki formowaną masą celulozową,skontaktuj się z zespołem Heshenga- chętnie przeprowadzimy bezpłatną ocenę wykonalności, udostępnimy próbki i szacunki kosztów oraz przeprowadzimy Cię przez każdy etap procesu wdrożenia. Przejście z pianki na formowaną masę celulozową to jedno z-działań o największym wpływie na zrównoważony rozwój, jakie może podjąć marka-, a przy właściwym partnerze może to być również jedno z najłatwiejszych. Nie czekaj na zakaz stosowania pianki lub mandat klienta. - Rozpocznij przejście już dziś.