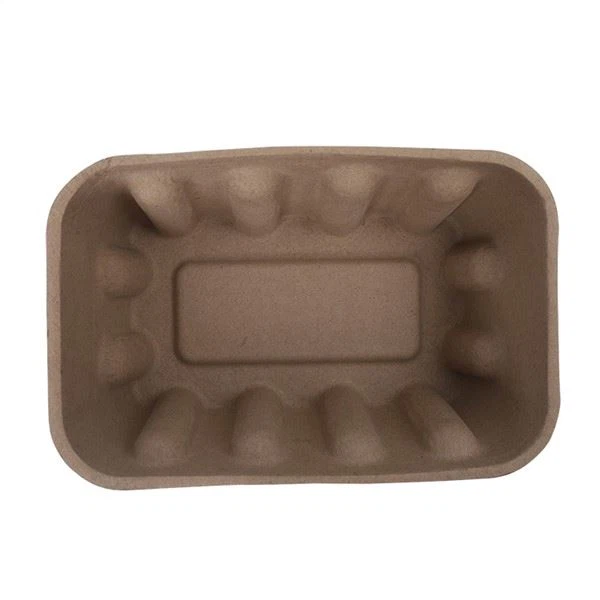
Formowana masa celulozowa nie jest pojedynczym materiałem -, to rodzina materiałów i procesów, z których każdy ma inną charakterystykę, możliwości i idealne zastosowania. Wybór odpowiedniego typu formowanej tacy na miąższ dla Twojego produktu to jedna z najważniejszych decyzji w przypadku niestandardowego projektu opakowania. - pomylisz się i możesz otrzymać tacę, która nie spełni Twoich wymagań (zbyt szorstka, zbyt droga, zbyt słaba, niewystarczająco precyzyjna) lub będzie kosztować więcej, niż to konieczne. Jednak wiele osób - nawet specjalistów zajmujących się pakowaniem - traktuje formowaną masę celulozową jako pojedynczy, ogólny materiał, nie rozumiejąc znaczących różnic między różnymi typami. W tym artykule przedstawiamy kompletny przewodnik po klasyfikacji tacek z masy celulozowej: cztery główne typy (formowane-transferowo, termoformowane, grubowarstwowe-i przetworzone), ich kluczowe cechy, specyfikacje techniczne (grubość ścianki, tolerancje, gęstość, zakres temperatur, odporność na wilgoć), opcje materiałowe (papier makulaturowy, wytłoki z trzciny cukrowej, bielony, niebielony), wykończenia powierzchni oraz szczegółową tabelę zastosowań, która pomoże Ci wybrać odpowiedni typ dla konkretnego produktu. Niezależnie od tego, czy jesteś inżynierem zajmującym się pakowaniem, który po raz pierwszy określa specyfikację formowanej masy celulozowej, specjalistą ds. zaopatrzenia oceniającym opcje, czy też menedżerem produktu szukającym odpowiedniego rozwiązania w zakresie opakowań, ten przewodnik powinien zapewnić Ci wiedzę niezbędną do podjęcia świadomej decyzji.
Cztery główne typy masy celulozowej formowanej
Formowane produkty z masy celulozowej dzieli się ogólnie na cztery główne typy, w zależności od procesu produkcyjnego i uzyskanych cech produktu. Ten system klasyfikacji został pierwotnie opracowany przez Międzynarodowe Stowarzyszenie Włókien Formowanych (IMFA) i jest szeroko stosowany w przemyśle.
Typ 1: Masa transferowa-formowana (standardowa).
Formowana masa celulozowa-jest najpopularniejszym i tradycyjnym typem masy celulozowej -, „koniem pociągowym” w branży. Jest on wytwarzany w standardowym procesie-formowania transferowego: formowanie na formie siatkowej za pomocą zasysania próżniowego, przenoszenie do formy suszącej i-suszenie na powietrzu w tunelu suszącym.
Kluczowe cechy:
- Wykończenie powierzchni:Teksturowana - strona formująca ma widoczny wzór siatki (z siatki formy), a strona przenosząca ma teksturę włókien. Powierzchnia jest szorstka w dotyku w porównaniu do produktów termoformowanych.
- Grubość ścianki:1,5-3 mm (standard), do 5 mm w przypadku niektórych ciężkich zastosowań.
- Tolerancje wymiarowe:±0,5-1mm — stosunkowo luźna w porównaniu do formowanych termicznie lub tworzyw sztucznych.
- Gęstość:150-300 kg/m3 — stosunkowo niska gęstość, lekkość.
- Wytrzymałość:Nadaje się do większości zastosowań w opakowaniach ochronnych, ale jest niższy niż w przypadku termoformowania (ze względu na niższą gęstość).
- Odporność na wilgoć:Formowana masa celulozowa o niskiej zawartości - niepowlekanej-transferowej łatwo wchłania wilgoć i traci wytrzymałość, gdy jest mokra. Można poprawić wytrzymałość na mokro żywicami i powłokami.
- Koszt:Najniższy z czterech typów - prosty proces, minimalna ilość narzędzi, krótkie czasy cykli.
- Tempo produkcji:Wysokie - 100-1 000 cykli na godzinę (w zależności od typu maszyny i wielkości produktu).
Typowe zastosowania:Kartony na jajka, tacki produkcyjne (jabłka, gruszki, brzoskwinie), pojemniki na butelki, tacki na mięso (na niektórych rynkach), tacki na komponenty przemysłowe, tacki wysyłkowe, zabezpieczenia narożników, jednorazowe produkty medyczne (miski na nerki, baseny), doniczki startowe do nasion. Każde zastosowanie, w którym opakowanie jest funkcjonalne/ochronne i niewidoczne dla konsumenta końcowego lub gdzie głównym problemem jest koszt.
Zalety:Niski koszt, wysoka wydajność, lekkość, dobra amortyzacja, w pełni nadające się do recyklingu/kompostowania, szeroko dostępne na całym świecie.
Ograniczenia:Szorstkie wykończenie powierzchni, luźne tolerancje, niska odporność na wilgoć, nieodpowiednie do zastosowań premium/{0}}konsumenckich, ograniczona precyzja.
Typ 2: Formowana termicznie (-prasowana na gorąco) masa celulozowa
Formowana termicznie (zwana także-prasowaną na gorąco lub drobną) pulpą formowaną to najwyższej jakości masa celulozowa - wytwarzana przy użyciu standardowego procesu formowania z dodatkowym etapem-prasowania na gorąco. Po uformowaniu mokry produkt jest ściskany pomiędzy dwiema podgrzewanymi formami aluminiowymi (górną i dolną) pod wysokim ciśnieniem i temperaturą, tworząc gładki, gęsty i precyzyjny produkt.
Kluczowe cechy:
- Wykończenie powierzchni:Gładka, matowa, aksamitna-po obu stronach - prasowanie na gorąco eliminuje wzór siatki i tworzy jednolitą, gładką powierzchnię porównywalną z najwyższej jakości tekturą lub plastikiem.
- Grubość ścianki:1-2 mm (cienka-ścianka) - cieńsza niż w przypadku formowania metodą transferu ze względu na ściskanie podczas prasowania.
- Tolerancje wymiarowe:±0,2-0,5 mm — wąskie tolerancje porównywalne z termoformowaniem tworzyw sztucznych.
- Gęstość:300-500 kg/m3 - większa gęstość niż w przypadku formowania transferowego, ze względu na ściskanie podczas prasowania.
- Wytrzymałość:Doskonała - gęsta struktura zapewnia wysoki stosunek wytrzymałości-do-wagi, lepszy niż formowanie transferowe-przy tej samej grubości ścianki.
- Odporność na wilgoć:Umiarkowana - gęstsza struktura jest mniej porowata niż formowana-transferowo, więc wolniej wchłania wilgoć. Można je dodatkowo ulepszyć za pomocą powłok.
- Koszt:Wyższe niż-formowane transferowo-, zazwyczaj o 30–80% droższe za sztukę w przypadku tego samego produktu ze względu na dodatkowy etap prasowania, bardziej złożone oprzyrządowanie i dłuższe czasy cykli.
- Tempo produkcji:Mniej niż w przypadku-formowania transferowego- 80-400 cykli na godzinę (ze względu na etap prasowania).
Typowe zastosowania:Wkładki do elektroniki użytkowej (smartfony, laptopy, słuchawki, akcesoria), opakowania na kosmetyki i środki higieny osobistej (zestawy do pielęgnacji skóry, perfumy, makijaż), tacki na żywność premium (dla smakoszy, piekarnia, słodycze), opakowania na prezenty po winach i alkoholach, opakowania na biżuterię i zegarki, luksusowe opakowania na prezenty, rozpakowywanie DTC (bezpośrednio-konsumenta), wszelkie zastosowania, w których opakowanie jest widziane przez konsumenta końcowego i liczy się estetyka.
Zalety:Doskonałe wykończenie powierzchni, wąskie tolerancje, wysoki stosunek wytrzymałości- do-wagi, cienkie ścianki, doskonała drukowność, możliwość wytłaczania/wytłaczania, niestandardowe kolory, w pełni nadające się do recyklingu/kompostowania.
Ograniczenia:Wyższy koszt, niższa wydajność produkcji, bardziej złożone oprzyrządowanie, ograniczone do cieńszych ścianek (1-3 mm), nieodpowiednie do zastosowań o bardzo dużych obciążeniach.
Typ 3: Gruba-masa formowana w ścianki
Gruba-masa formowana o grubych ściankach to masa-wytrzymała-, wytwarzana w procesie-formowania transferowego, ale charakteryzująca się dłuższymi czasami formowania (w celu osadzenia większej ilości włókien) i grubszymi ściankami (3-10 mm). Została zaprojektowana do zastosowań ciężkich, nieporęcznych lub{{7}o dużym uderzeniu, gdzie standardowa masa celulozowa formowana metodą transferu nie zapewnia wystarczającej wytrzymałości i amortyzacji.
Kluczowe cechy:
- Wykończenie powierzchni:Teksturowane - tak samo jak formowane-transferowo (wzór siateczki po stronie formującej, tekstura włókien po stronie transferowej).
- Grubość ścianki:3-10 mm - znacznie grubsze niż standardowe formy formowane transferowo.
- Tolerancje wymiarowe:±0,5-1,5 mm - nieco luźniejsza niż w przypadku standardowego formowania transferowego ze względu na grubsze ścianki i dłuższy czas schnięcia.
- Gęstość:150-250 kg/m3 - podobnie jak w przypadku standardowego formowania transferowego (grubsza ścianka zapewnia więcej materiału, ale gęstość jest podobna).
- Wytrzymałość:Bardzo wysokie - grube ściany zapewniają doskonałą-nośność, odporność na uderzenia i amortyzację. Może obsługiwać produkty o wadze 10-50 kg na tacę.
- Odporność na wilgoć:Niski - taki sam jak formowany-transferowo. Grubsze ściany schną dłużej i są bardziej podatne na problemy związane z wilgocią-(wypaczanie, rozwój pleśni), jeśli nie są odpowiednio wysuszone.
- Koszt:Umiarkowanie - wyższa niż w przypadku standardowego-formowania transferowego (ze względu na większe zużycie materiału i dłuższy czas suszenia), ale niższa niż w przypadku termoformowania-do ciężkich zastosowań.
- Tempo produkcji:Krótszy niż standardowy-formowany transfer - dłuższy czas formowania i znacznie dłuższy czas suszenia (15–30 minut w porównaniu z. 5-15 minutami w przypadku standardu).
Typowe zastosowania:Opakowania na komponenty przemysłu ciężkiego (części silników, pompy, zawory, odlewy, maszyny), opakowania na komponenty samochodowe (bloki silników, części przekładni, elementy zawieszenia), opakowania dużych urządzeń (lodówki, pralki, klimatyzatory - ochraniacze narożników i krawędzi), opakowania mebli, duże opakowania sprzętu elektronicznego, opakowania wojskowe i lotnicze, wszelkie zastosowania związane z ciężkimi, nieporęcznymi produktami lub produktami o wysokiej-wartości, które wymagają solidnej ochrony.
Zalety:Bardzo wysoka wytrzymałość i nośność, doskonała amortyzacja ciężkich produktów, niższy koszt w porównaniu z alternatywami metalowymi lub drewnianymi, w pełni nadający się do recyklingu/kompostowania, niestandardowe kształtowanie dla ciężkich/nieregularnych produktów.
Ograniczenia:Szorstkie wykończenie powierzchni, luźne tolerancje, ciężkie (większe zużycie materiału=wyższa waga i koszt wysyłki), długi czas schnięcia, niska odporność na wilgoć, nieodpowiednie do zastosowań konsumenckich-, ograniczone do grubszych ścian (nie można uzyskać cienkich, precyzyjnych ścian).
Typ 4: Przetworzona (operacja wtórna) formowana masa celulozowa
Przetworzona masa celulozowa nie jest oddzielnym procesem produkcyjnym -. Jest to dowolny z trzech powyższych typów, który został poddany wtórnemu przetwarzaniu (operacjom wykończeniowym) w celu modyfikacji jego właściwości. Operacje wtórne obejmują przycinanie, powlekanie, drukowanie, wytłaczanie/wytłaczanie, barwienie, laminowanie i montaż. Przetwarzanie przekształca podstawowy produkt z formowanej masy celulozowej w produkt dostosowany do indywidualnych potrzeb,-o wysokiej wydajności lub produkt premium.
Kluczowe cechy (w zależności od rodzaju podłoża i obróbki):
- Lamówka:Docięcie krawędzi do precyzyjnych wymiarów za pomocą wykrojnika stalowego lub wykrojnika rotacyjnego. Poprawia dokładność wymiarową i tworzy czyste, precyzyjne krawędzie. Wspólne dla wszystkich typów, zwłaszcza dla produktów, które muszą zmieścić się w określonym rozmiarze pudełka.
- Powłoka:Nałożenie powłoki na powierzchnię w celu modyfikacji jej właściwości. Typowe powłoki obejmują: (a) barierę dla wilgoci (na bazie wody-, PLA lub wosku - zmniejszającą wchłanianie wody); (b) bariera przeciw tłuszczowi (-bezpieczny dla żywności - zapobiega przenikaniu oleju/smaru); (c) aksamitny/miękki-w dotyku (tworzy luksusową, aksamitną konsystencję); (d) błyszczący/lakierowany (tworzy błyszczącą, odblaskową powierzchnię); (e) przeciwdrobnoustrojowe (hamuje rozwój bakterii - w zastosowaniach spożywczych/medycznych). Powłoki można nakładać metodą natryskiwania, zanurzania lub powlekania wałkiem.
- Druk:Nakładanie grafiki, tekstu lub obrazów na powierzchnię za pomocą druku fleksograficznego, offsetowego lub cyfrowego przy użyciu farb-wodnych. Produkty termoformowane najlepiej drukują (gładka powierzchnia), ale-można je również drukować metodą formowania transferowego (z mniejszą ilością szczegółów). Drukowanie służy do oznakowania marki, informacji o produkcie, wzorów dekoracyjnych i etykietowania zgodnego z przepisami.
- Tłoczenie/wytłaczanie:Tworzenie wypukłych (wytłoczonych) lub wciętych (wytłoczonych) wzorów, logo lub tekstur na powierzchni. W przypadku produktów termoformowanych wytłaczanie odbywa się na etapie-prasowania na gorąco (wzór jest obrabiany w formie prasującej). W przypadku produktów-formowanych transferowo wytłaczanie odbywa się jako oddzielna operacja-po suszeniu przy użyciu rozgrzanej prasy. Tłoczenie/wytłaczanie dodaje opakowaniu dotykowego, premium elementu.
- Farbowanie/koloryzacja:Dodawanie barwnika do zawiesiny masy celulozowej przed formowaniem w celu uzyskania niestandardowych kolorów. Barwnik występuje w całym materiale (nie tylko na powierzchni), dzięki czemu nie zarysowuje się ani nie ściera. Typowe kolory to biały (bielony), naturalny brąz (niebielony), czarny i niestandardowe kolory marki. Najpopularniejsze są białe i naturalne; niestandardowe kolory są dostępne dla aplikacji premium.
- Laminowanie:Łączenie cienkiej folii (np. PLA, celulozy lub papieru) z powierzchnią uformowanej masy celulozowej w celu poprawy właściwości barierowych, drukowalności lub wyglądu. Laminowanie jest mniej powszechne niż powlekanie (zwiększa koszty i może wpływać na możliwość recyklingu), ale jest stosowane w określonych zastosowaniach, w których wymagana jest-bariera o wysokiej wydajności lub bardzo gładka powierzchnia.
- Montaż:Składanie wielu elementów uformowanej masy celulozowej (lub uformowanej masy celulozowej + innych materiałów) w produkt wielo-częściowy. Przykłady obejmują: formowaną tacę na miąższ z tekturową tuleją, formowaną klapkę na miazgę z zawiasem, wielo-poziomowy zespół tacy lub wkładkę z formowanej miazgi z przezroczystym okienkiem celulozowym. Montaż zwiększa złożoność i koszty, ale umożliwia bardziej złożone rozwiązania w zakresie opakowań.
Typowe zastosowania:Każde zastosowanie, które wymaga niestandardowych parametrów lub wyglądu wykraczającego poza podstawowy produkt z masy celulozowej - wysokiej jakości opakowania do żywności (z powłokami tłuszczowymi/wilgociowymi), markowe opakowania detaliczne (z nadrukiem i wytłoczeniami), opakowania kosmetyków (z aksamitną powłoką i niestandardowymi kolorami), opakowania medyczne (z powłokami antybakteryjnymi i produkcją w pomieszczeniach czystych), wszelkie zastosowania, w których podstawowy produkt z formowanej masy celulozowej wymaga modyfikacji w celu spełnienia określonych wymagań.
Zalety:Wysoce konfigurowalny - może osiągnąć szeroki zakres cech wydajności i wyglądu, łącząc różne typy podstawowe z różnymi operacjami dodatkowymi. Może spełnić określone wymagania (odporność na wilgoć, tłuszcz, działanie przeciwdrobnoustrojowe, doskonały wygląd, oznakowanie marki), których nie jest w stanie spełnić zwykła masa celulozowa.
Ograniczenia:Wyższe koszty (operacje wtórne zwiększają koszt), dłuższy czas realizacji (dodatkowe etapy przetwarzania), mogą mieć wpływ na możliwość recyklingu/kompostowalności (niektóre powłoki lub laminaty mogą nie nadawać się do standardowego recyklingu lub kompostowania), bardziej złożona kontrola jakości (wiele etapów przetwarzania=więcej potencjalnych wad).
Opcje materiałowe: rodzaje i mieszanki włókien
Oprócz czterech typów procesów, produkty formowane z masy celulozowej mogą być wytwarzane z różnych rodzajów włókien i mieszanek, z których każdy ma inną charakterystykę. Wybór włókna wpływa na wytrzymałość produktu, kolor, wykończenie powierzchni, odporność na wilgoć, koszt i wpływ na środowisko.
1. Papier makulaturowy (po-konsumencki i post-przemysłowy).Najczęstsze źródło włókien do masy celulozowej - wykonanej z papieru makulaturowego (stare pojemniki z tektury falistej, stare gazety, papier mieszany, odpady przetwórcze). Papier makulaturowy jest dostępny w dużych ilościach,-kosztowy i przyjazny dla środowiska (nie powoduje, że odpady trafiają na wysypiska). Daje szaro-brązowy produkt o teksturowanej powierzchni. Typowe dla produktów-formowanych transferowo i-o grubych ściankach (kartony na jajka, tacki na produkty spożywcze, opakowania przemysłowe).
- Zalety:Najniższy koszt, najobfitsze, największe korzyści dla środowiska (odpady), dobra wytrzymałość.
- Ograniczenia:Kolor szaro-brązowy (nie nadaje się do produktów białych/premium), zmienna jakość (w zależności od papieru źródłowego), może zawierać zanieczyszczenia (tusz, plastik, metal - wymaga przesiania/czyszczenia), chropowata powierzchnia.
2. Bielony papier makulaturowy.Papier makulaturowy, który został wybielony w celu usunięcia atramentu i koloru, w wyniku czego powstaje produkt biały lub jasnoszary-. Wybielanie poprawia wygląd i możliwość drukowania produktu, ale zwiększa koszty i wpływ na środowisko (chemikalia wybielające, zużycie wody). Typowe dla produktów-formowanych transferowo i termoformowanych, gdzie pożądany jest biały lub jasny kolor (tacki na żywność, opakowania premium).
- Zalety:Kolor biały/jasny, lepsza drukowność niż niebielona, nadal wykonana z włókien pochodzących z recyklingu.
- Ograniczenia:Wyższe koszty niż niebielone, wybielające chemikalia mają wpływ na środowisko i mogą nie być tak białe jak dziewicze bielone włókno.
3. Bagassa (włókno z trzciny cukrowej).Bagassa to włóknista pozostałość pozostała po rozdrobnieniu trzciny cukrowej w celu uzyskania soku. Jest to rolniczy produkt uboczny, który w przeciwnym razie zostałby spalony lub składowany. Włókna bagassy są krótsze, cieńsze i bardziej jednolite niż włókna papieru pochodzącego z recyklingu, tworząc gładszą, bardziej jednolitą powierzchnię o naturalnym kremowo-białym kolorze. Bagassa ma również naturalnie lepszą odporność na wilgoć niż papier makulaturowy. Typowe dla produktów termoformowanych i gastronomicznych (talerze, miski, muszelki, wkładki premium).
- Zalety:Gładka, jednolita powierzchnia, naturalny kremowo-biały kolor (nie wymaga wybielania), lepsza odporność na wilgoć, odnawialny produkt uboczny rolnictwa (wykorzystywanie odpadów), niższy ślad węglowy niż papier z recyklingu (trzcina cukrowa pochłania CO2 podczas wzrostu).
- Ograniczenia:Wyższy koszt niż papier makulaturowy, mniej powszechnie dostępny (skupiony w regionach uprawy trzciny cukrowej-- Brazylia, Indie, Tajlandia, Chiny), krótsze włókna=o niższej wytrzymałości na rozdarcie niż papier makulaturowy.
4. Dziewiczy papier pakowy.Dziewicze (-nie pochodzące z recyklingu) włókna papieru kraftowego - długie, mocne, jednolite włókna produkowane z masy celulozowej. Virgin Kraft daje mocny, jednolity, jasno-brązowy produkt o gładkiej powierzchni. Jest droższy niż papier makulaturowy i ma większy wpływ na środowisko (wymaga wycinki, chemikaliów do roztwarzania), ale zapewnia doskonałą wytrzymałość i konsystencję. Typowe dla zastosowań-wydajnych lub-dopuszczonych do kontaktu z żywnością, gdzie wytrzymałość i konsystencja mają kluczowe znaczenie.
- Zalety:Wysoka wytrzymałość (długie włókna), stała jakość, gładka powierzchnia, dopuszczony do kontaktu z żywnością (bez zanieczyszczeń pochodzących z papieru makulaturowego).
- Ograniczenia:Wyższe koszty, większy wpływ na środowisko (wycinanie drewna, roztwarzanie), brak „recyklingu” (może nie spełniać wymagań dotyczących zawartości materiałów pochodzących z recyklingu).
5. Bambus, słoma pszenna i inne włókna rolnicze.Rosnąca kategoria alternatywnych źródeł błonnika: - bambus (szybko-trawa rosnąca), słoma pszenna (pozostałości rolnicze), słoma ryżowa, konopie i inne włókna roślinne. Włókna te oferują różne zalety (odnawialne, niskoemisyjne, wykorzystanie odpadów), ale są mniej powszechnie dostępne i droższe niż papier z recyklingu lub wytłoki z wytłoków. Zwykle stosuje się je w zastosowaniach niszowych lub premium, gdzie konkretne źródło błonnika jest zaletą (np. „opakowania ze słomy pszennej” w przypadku-marek ekologicznych).
6. Mieszanki włókien.Większość formowanych wyrobów z masy celulozowej składa się z mieszanki włókien, a nie z jednego typu włókien. Mieszanie pozwala producentom zoptymalizować właściwości produktu: np. 70% papieru makulaturowego + 30% wytłoków (dla gładszej powierzchni przy niższych kosztach niż 100% wytłoków) lub 80% papieru makulaturowego + 20% pierwotnego papieru kraft (dla wyższej wytrzymałości przy niższych kosztach niż 100% pierwotnego). Konkretną mieszankę określa się na podstawie wymagań produktu (wytrzymałość, kolor, wykończenie powierzchni, koszt) i źródła włókien producenta.
Porównanie specyfikacji technicznych
Poniższa tabela zawiera szczegółowe porównanie specyfikacji technicznych czterech głównych rodzajów masy celulozowej. Użyj tego jako szybkiego odniesienia podczas oceny, który typ jest odpowiedni dla Twojej aplikacji.
| Specyfikacja | Transfer-Formowany (typ 1) | Termoformowane (typ 2) | Gruba-ściana (typ 3) | Przetworzone (typ 4) |
|---|---|---|---|---|
| Wykończenie powierzchni | Teksturowany wzór siateczki | Gładki, matowy,-aksamitny | Teksturowany wzór siateczki | Zależy od rodzaju bazy + przetwarzania |
| Grubość ścianki | 1,5-3 mm | 1-2 mm | 3-10 mm | Zależy od rodzaju podstawy |
| Tolerancje wymiarowe | ±0,5-1mm | ± 0,2-0,5 mm | ± 0,5-1,5 mm | Zależy od rodzaju podstawy + wykończenia |
| Gęstość | 150-300 kg/m3 | 300-500 kg/m3 | 150-250 kg/m3 | Zależy od rodzaju podstawy |
| Zawartość wilgoci (gotowy) | 6-10% | 6-10% | 6-12% | Zależy od rodzaju podłoża + powłoki |
| Zakres temperatur | -40 do +200 stopni | -40 do +220 stopni | -40 do +180 stopni | Zależy od rodzaju podłoża + powłoki |
| Odporność na wilgoć (bez powłoki) | Niski | Umiarkowany | Niski | Może być wysoki (z powłokami) |
| Odporność na tłuszcz (bez powłoki) | Niski | Niski-Umiarkowany | Niski | Może być wysoki (z powłokami) |
| Drukowalność | Przeciętny (powierzchnia teksturowana) | Doskonała (gładka powierzchnia) | Słaby (gruby, teksturowany) | Zależy od rodzaju bazy + przetwarzania |
| Tłoczenie/wytłaczanie | Możliwe (po-prasie) | Znakomity (w-prasie) | Słaby | Zależy od rodzaju podstawy |
| Niestandardowe kolory | Tak (barwione w miazdze) | Tak (barwione w miazdze) | Tak (barwione w miazdze) | Tak (barwiona w miazdze + powierzchnia) |
| Opcja bezpieczna-ESD | Tak | Tak | Tak | Tak |
| Opcja bezpieczna dla żywności | Tak | Tak | Tak | Tak |
| Koszt oprzyrządowania | $1,500-$6,000 | $3,000-$12,000 | $2,000-$8,000 | Oprzyrządowanie podstawowe + oprzyrządowanie do obróbki |
| Koszt jednostkowy-(względny) | Niski (1x) | Wysoka (1,3-1,8x) | Umiarkowany (1,2-1,5x) | Baza + obróbka (1,1-2,5x) |
| Tempo produkcji | 100-1000 cykli/godz | 80-400 cykli/godz | 50-200 cykli/godz | Stawka podstawowa + czas przetwarzania |
| MOQ (typowe) | 1000-3000 sztuk | 3000-5000 sztuk | 500-2000 jednostek | Zależy od rodzaju podstawy |
| Czas realizacji (pierwsze zamówienie) | 5-8 tygodni | 6-10 tygodni | 6-10 tygodni | Podstawowe przetwarzanie: + 1-2 tygodni |
| Nadaje się do recyklingu | Tak (strumień papieru) | Tak (strumień papieru) | Tak (strumień papieru) | Zwykle (w zależności od powłoki) |
| Kompostowalne | Tak (dom + przemysł) | Tak (dom + przemysł) | Tak (dom + przemysł) | Zwykle (w zależności od powłoki) |
Matryca zastosowań: jaki typ dla jakiego produktu?
Poniższa tabela zastosowań zawiera wskazówki dotyczące tego, jaki rodzaj formowanej masy celulozowej najlepiej nadaje się do różnych kategorii produktów i zastosowań. Potraktuj to jako punkt wyjścia - ostateczny wybór powinien opierać się na konkretnych wymaganiach dotyczących produktu, wielkości, budżecie i celach związanych ze zrównoważonym rozwojem.
| Kategoria produktu | Zalecany typ | Kluczowe wymagania | Notatki |
|---|---|---|---|
| Jajka | Transfer-formowany | Niski koszt, amortyzacja, duża objętość | Klasyczna aplikacja - formowana-transferowo jest standardem na całym świecie |
| Produkty (jabłka, gruszki, brzoskwinie) | Transfer-formowany | Amortyzacja, wentylacja, niski koszt | Transfer-formowany z otworami wentylacyjnymi jest standardem |
| Jagody (truskawki, jagody) | Termoformowane (z powłoką) | Odporność na wilgoć, gładka powierzchnia, doskonały wygląd | Termoformowane z powłoką barierową dla wilgoci zastępującą plastikowe muszle |
| Mięso/drób | Formowane-transferowo (z powłoką) | Absorpcja wilgoci/soku, bezpieczeństwo żywności, niski koszt | Zastąpienie pianki EPS na rynkach-zakazujących stosowania pianek; wymaga powłoki-bezpiecznej dla żywności |
| Na wynos/muszle | Transfer-formowany lub termoformowany (z powłoką) | Odporność na tłuszcz/wilgoć, możliwość stosowania w kuchence mikrofalowej, niski koszt | Wymiana pianki EPS; niezbędna jest powłoka barierowa dla tłuszczu |
| Talerze/miski/kubki (serwis gastronomiczny) | Transfer-formowany (tłok) | Niski koszt, jednorazowość, kompostowalność | Bagassa jest powszechna w usługach gastronomicznych; wymiana plastiku/pianki |
| Tacki na mrożonki | Termoformowane (z powłoką) | Możliwość zamrażania/kuchenki mikrofalowej/piekarnika, odporność na wilgoć | Termoformowany z powłoką barierową; „jedna taca z zamrażarki na stół” |
| Piekarnia/cukiernia | Termoformowane | Wygląd premium, niestandardowy kształt, odporność na tłuszcz | Termoformowane z gładką powierzchnią dla doskonałej prezentacji |
| Wino/alkohole (wysyłka) | Formowane-transferowo lub termoformowane | Amortyzacja, ochrona butelki, niski współczynnik pękania | Niestandardowe kieszenie na butelki; Wysyłka wina DTC szybko-rośnie |
| Wino/alkohole (prezent) | Termoformowane (przetworzone) | Wygląd premium, tłoczenie, niestandardowe kolory | Termoformowane z wytłoczonym logo, niestandardowy kolor, aksamitna powłoka |
| Smartfony/laptopy/tablety | Termoformowane | Premium unboxing, precyzyjne dopasowanie, ESD (w razie potrzeby) | Apple, Samsung, Google używają termoformowania; biały/bielony powszechny |
| Słuchawki/wkładki douszne/akcesoria | Termoformowane | Niestandardowe wnęki, doskonały wygląd, organizacja | Tace z wieloma-wnękami na urządzenia, kable i akcesoria |
| Komponenty elektroniczne (B2B) | Formowane-transferowo (bezpieczne-ESD) | Ochrona ESD, niski koszt, możliwość układania w stosy | formuła bezpieczna-ESD; zastępując plastik-bezpieczny dla ESD |
| Zestawy do pielęgnacji skóry/kosmetyków | Termoformowane (przetworzone) | Premium unboxing, aksamitna powłoka, tłoczenie, niestandardowe kolory | Najszybciej-rozwijający się segment; aksamitna powłoka + wytłoczone logo wspólne |
| Perfumy/zapach | Termoformowane (przetworzone) | Luksusowe wrażenie, niestandardowe dopasowanie butelki, prezentacja premium | Termoformowane z aksamitną powłoką, niestandardowy kolor, wytłoczone logo |
| Biżuteria/zegarki | Termoformowane (przetworzone) | Luksusowy wygląd, aksamitna powłoka, niestandardowe przegródki | Niezbędna aksamitna powłoka; wymiana aksamitnych/skórzanych wkładek |
| Urządzenia medyczne | Transfer-formowanie lub termoformowanie (pomieszczenie czyste) | Sterylność, kontrola obciążenia biologicznego, zgodność z przepisami | Produkcja w pomieszczeniach czystych; Zgodność z normą ISO 13485/ISO 11607 |
| Narzędzia chirurgiczne | Formowane transferowo- (pomieszczenie czyste) | Organizacja narzędzi, możliwość sterylizacji | Jednorazowe-tace do sterylnego przetwarzania; zastępując stal nierdzewną |
| Komponenty samochodowe | Gruba-ścianka lub-formowana metodą transferu | Duża nośność, amortyzacja, niski koszt | Gruba-ściana na ciężkie części; Zrównoważony rozwój OEM ma na celu napędzanie adopcji |
| Maszyny przemysłowe/odlewy | Gruba-ściana | Bardzo duża nośność, ochrona przed uderzeniami, niestandardowe kształtowanie | Wymiana drewnianej skrzynki i pianki; 10-50 kg na tacę |
| Duże urządzenia (narożnik/krawędź) | Gruba-ściana (zabezpieczenia narożników) | Ochrona przed uderzeniami w narożnikach, niski koszt | Zabezpieczenia narożników/krawędzi (nie pełnych tac); zastępując piankę EPS |
| Meble | Gruba-ściana (narożnik/krawędź) | Ochrona przed uderzeniami, zapobieganie zarysowaniom | Zabezpieczenia narożników/krawędzi + zabezpieczenia krawędzi; wymiana pianki/kartonu |
| Zabawki/gry | Formowane-transferowo lub termoformowane | Organizacja, amortyzacja, niski koszt | Tacki na elementy gry, wkładki do opakowań zabawek; wymiana plastiku |
| Produkty dla zwierząt | Transfer-formowany | Niski koszt, jednorazowość, kompostowalność | Tacki na karmę dla zwierząt domowych, opakowania na zabawki, wkłady do kuwet |
| Doniczki/tacki startowe na nasiona | Transfer-formowany | Biodegradowalność, niski koszt, możliwość sadzenia | Można sadzić bezpośrednio do gleby; wymiana plastikowych doniczek |
Jak wybrać odpowiedni typ dla swojej aplikacji
Dzięki czterem głównym typom, wielu opcjom włókien i licznym opcjom przetwarzania wybór odpowiedniej formowanej tacy na miąższ do Twojego zastosowania może wydawać się przytłaczający. Oto ramy decyzyjne krok po kroku-po-które pomogą Ci dokonać wyboru.
Krok 1: Zdefiniuj swoje wymagania.Zacznij od jasnego określenia swoich wymagań:
- Informacje o produkcie:Wymiary, waga, materiał, kruchość, wartość, cechy szczególne (wrażliwość na ESD,-wrażliwość na temperaturę,-kontakt z żywnością, ostre krawędzie.
- Wymagania dotyczące wydajności:Test upadku, wibracje, ściskanie/stosowanie, zakres temperatur, zakres wilgotności, ESD, bezpieczeństwo żywności.
- Wymagania estetyczne:Czy opakowanie widzi konsument końcowy? Jaki poziom wykończenia powierzchni, jakości druku i brandingu jest potrzebny?
- Wolumen i oś czasu:Roczny wolumen, początkowa wielkość zamówienia, harmonogram dostaw.
- Budżet:Docelowy koszt opakowania na jednostkę, budżet na narzędzia.
- Cele zrównoważonego rozwoju:Możliwość recyklingu, kompostowalność, zawartość materiałów pochodzących z recyklingu, ślad węglowy, cele w zakresie redukcji tworzyw sztucznych.
Krok 2: Ustal, czy estetyka ma znaczenie.Pierwszym ważnym punktem decyzji jest to, czy konsument końcowy zobaczy opakowanie:
- Jeśli TAK (dla-konsumentów, premium, sprzedaż detaliczna, rozpakowywanie DTC):Zacznij odtermoformowane (Typ 2)- oferuje gładką powierzchnię, wąskie tolerancje i doskonały wygląd wymagany w zastosowaniach-konsumenckich. Dodaj obróbkę (typ 4) według potrzeb (powłoki, drukowanie, tłoczenie, kolory niestandardowe).
- Jeśli NIE (przemysłowe, ochronne, w opakowaniu transportowym, niewidoczne dla konsumenta):Zacznij odformowane transferowo-(typ 1) - it offers the lowest cost and adequate protection for most functional applications. If the product is heavy (>10 kg) lub wymaga bardzo wysokiej ochrony przed uderzeniamigruba-ściana (typ 3).
Krok 3: Oceń wymagania dotyczące wydajności.Po zawężeniu typu na podstawie estetyki oceń, czy spełnia on Twoje wymagania dotyczące wydajności:
- Heavy products (>10kg):Rozważ grubą-ściankę (typ 3) lub-formowaną transferowo z dodatkowymi żebrami/grubszymi ściankami.
- Produkty bardzo delikatne (szkło, instrumenty precyzyjne):Rozważ termoformowanie (dla precyzyjnego dopasowania) ze zoptymalizowaną amortyzacją lub-formowanie transferowe z wielo-warstwową/dodatkową amortyzacją.
- Produkty wrażliwe na ESD-:Upewnij się, że producent oferuje preparaty-bezpieczne dla ESD (dostępne dla wszystkich typów).
- Produkty mające-kontakt z żywnością:Upewnij się, że producent oferuje materiały i powłoki-dopuszczone do kontaktu z żywnością (dostępne dla wszystkich typów).
- Środowiska o wysokiej-wilgotności/mokrym:Rozważ termoformowanie (gęstsze,=mniej porowate) z powłoką barierową dla wilgoci lub formowanie-transferowe z żywicą zwiększającą wytrzymałość na mokro i powłoką.
- Wąskie tolerancje wymiarowe (<0.5mm):Wymagane jest termoformowanie (typ 2). - Transfer-formowanie nie pozwala na osiągnięcie tolerancji mniejszych niż ±0,5 mm.
- Zautomatyzowane linie pakujące:Preferowany jest termoformowany (typ 2) ze względu na wąskie tolerancje i spójne wymiary; formowany transferowo-może działać, jeśli tolerancje są mniejsze (±1mm).
Krok 4: Oceń koszt i wolumen.Po zidentyfikowaniu typów, które mogą spełnić Twoje wymagania, oceń koszt i wielkość:
- Niska głośność (<3,000 units):Formowane-transferowo (typ 1) charakteryzuje się najniższym MOQ i najniższym kosztem oprzyrządowania. Termoformowane mogą mieć wyższe MOQ (3000-5000 sztuk) – sprawdź u producenta.
- High volume (>50 000 jednostek/rok):Wszystkie typy są opłacalne przy dużych wolumenach - różnica w kosztach jednostkowych maleje. Weź pod uwagę całkowity koszt posiadania (oprzyrządowanie +{4}}jednostka + wysyłka + utylizacja + EPR), a nie tylko-jednostkowy koszt materiału.
- Ograniczenia budżetowe:Jeśli budżet jest napięty, zacznij od-formowania transferowego (typ 1) - to najniższy koszt. Jeśli potrzebujesz lepszej estetyki, ale nie stać Cię na pełne termoformowanie, rozważ-formowanie transferowe z obróbką (bielone włókno, drukowanie, powlekanie), aby poprawić wygląd przy niższych kosztach niż w przypadku termoformowania.
- Budżet narzędziowy:Narzędzia formowane transferowo (1500-6000 USD) są tańsze niż narzędzia formowane termicznie (3000–12 000 USD). Jeśli budżet na narzędzia jest ograniczony, zacznij od formowania transferowego.
Krok 5: Prototyp i test.Po zidentyfikowaniu najlepszego typu (lub typów) dla swojej aplikacji utwórz prototypy i przeprowadź testy. To najważniejszy krok. - Nie pomijaj go. Prototypowanie i testowanie pozwolą sprawdzić, czy wybrany typ spełnia Twoje wymagania i ujawnią wszelkie problemy, które należy rozwiązać przed pełną produkcją. Współpracuj z doświadczonym producentem, który może poprowadzić Cię przez proces projektowania, prototypowania i testowania.
Krok 6: Rozważ przyszłą elastyczność.Na koniec rozważ przyszłą elastyczność. Twój produkt, ilość i wymagania mogą z czasem ulec zmianie. - wybierz typ i producenta, który będzie w stanie uwzględnić przyszłe zmiany. Na przykład, jeśli w przyszłości planujesz zwiększyć liczbę produktów lub dodać funkcje premium, współpraca z producentem oferującym zarówno usługi formowania-transferowego, jak i termoformowania, zapewni Ci elastyczność późniejszej modernizacji bez konieczności zmiany dostawcy.
Konkluzja
Formowana masa celulozowa nie jest pojedynczym materiałem -, to rodzina materiałów i procesów, z których każdy ma inną charakterystykę, możliwości i idealne zastosowania. Zrozumienie czterech głównych typów włókien (formowane-transferowo, termoformowane, grubowarstwowe-i przetworzone), opcji włókien (papier makulaturowy, wytłoki, bielone, pierwotne, mieszanki) i specyfikacji technicznych (grubość ścianki, tolerancje, gęstość, zakres temperatur, odporność na wilgoć) jest niezbędne przy wyborze odpowiedniej tacki na miazgę formowaną dla Twojego produktu.
Najważniejsze wnioski to:
1. Formowane-transferowo (typ 1)to niedrogi,-koń pociągowy-, najlepszy do zastosowań funkcjonalnych/ochronnych, gdzie estetyka nie ma znaczenia (kartony na jajka, tacki produkcyjne, opakowania przemysłowe, zabezpieczenia narożników).
2. Termoformowane (typ 2)to najlepszy wybór - dla-konsumentów/zastosowań premium, gdzie liczy się estetyka i precyzja (elektronika, kosmetyki, wino, biżuteria, żywność premium).
3. Gruba-ściana (typ 3)to opcja do-ciężkich zastosowań -, najlepsza do zastosowań ciężkich, nieporęcznych lub-o dużym wpływie (maszyny przemysłowe, części samochodowe, duże urządzenia AGD, meble).
4. Przetworzone (typ 4)to dostosowane rozwiązanie - którekolwiek z powyższych, obejmujące operacje wtórne (powlekanie, drukowanie, tłoczenie, barwienie) w celu spełnienia określonych wymagań (odporność na wilgoć/tłuszcz, oznakowanie marki, doskonały wygląd, działanie przeciwdrobnoustrojowe).
5. Wybór włókienwpływa na kolor, wytrzymałość, wykończenie powierzchni, odporność na wilgoć, koszt i wpływ na środowisko - papier makulaturowy jest najtańszy i najpopularniejszy, wytłoki zapewniają gładszą powierzchnię i lepszą odporność na wilgoć, a mieszanki optymalizują właściwości.
6. Wybór odpowiedniego typuwymaga zrównoważenia estetyki, wydajności, kosztów, ilości i zrównoważonego rozwoju -, a najlepszym sposobem potwierdzenia swojego wyboru jest prototypowanie i testowanie.
W firmie Hesheng produkujemy wszystkie cztery rodzaje masy celulozowej formowanej -transferowej-formowanej termoformowanej, grubowarstwowej-i przetwarzanej - z pełną gamą rodzajów włókien (papier makulaturowy, wytłoki, bielone, mieszanki), formuły bezpieczne dla ESD-,-powłoki bezpieczne dla żywności, niestandardowe kolory, drukowanie, tłoczenie i nie tylko. Posiadamy możliwości i wiedzę, aby pomóc Ci wybrać odpowiedni typ do konkretnego zastosowania oraz poprowadzić Cię przez proces projektowania, prototypowania, testowania i produkcji. Niezależnie od tego, czy potrzebujesz taniego-kartonu na jajka, wysokiej jakości wkładki do elektroniki,-wytrzymałej tacki przemysłowej czy niestandardowego-opakowania na kosmetyki przetworzone, mamy rozwiązanie.
Jeśli oceniasz masę celulozową dla swoich produktów i nie masz pewności, który typ będzie dla Ciebie odpowiedni,skontaktuj się z zespołem Heshenga- chętnie ocenimy Twój produkt, polecimy odpowiedni typ, udostępnimy próbki i szacunkowe koszty oraz przeprowadzimy Cię przez każdy etap procesu. Dzięki odpowiedniemu rodzajowi formowanej masy celulozowej możesz osiągnąć wymaganą ochronę, estetykę, koszty i zrównoważony rozwój - w jednym materiale. Wybór należy do Ciebie, a my jesteśmy tutaj, aby Ci pomóc.