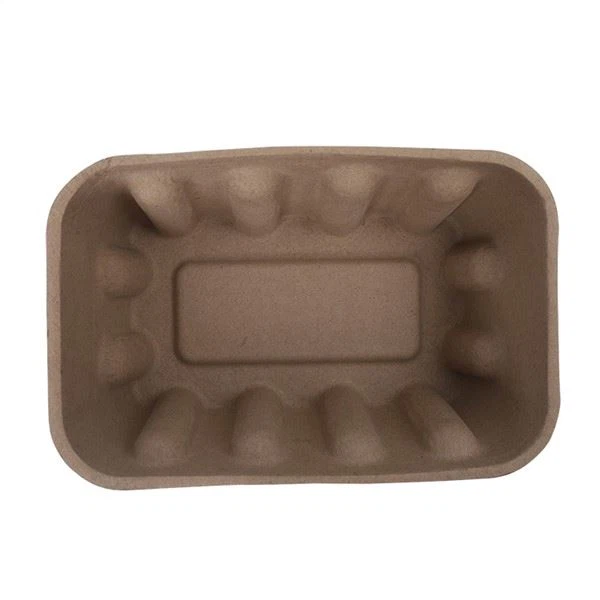
Uformowane tacki na miazgę mogą wyglądać na proste - ukształtowany kawałek włókna papierowego -, ale proces ich produkcji jest zaskakująco złożony i obejmuje wiele etapów, specjalistyczny sprzęt i starannie kontrolowane parametry. Od surowej zawiesiny miąższu po gotową, zapakowaną tacę, każdy etap procesu wpływa na jakość, konsystencję, koszt i wydajność produktu końcowego. Zrozumienie tego procesu - oraz związanego z nim sprzętu i parametrów - jest niezbędne dla wszystkich osób zajmujących się produkcją masy celulozowej formowanej: inżynierów zajmujących się pakowaniem określających niestandardowe tacki, specjalistów ds. zaopatrzenia oceniających dostawców i koszty, menedżerów ds. jakości ustalających kryteria akceptacji lub przedsiębiorców rozważających wejście do branży masy celulozowej formowanej. Jednak wiele osób spoza branży ma jedynie mgliste pojęcie o tym, jak w rzeczywistości wytwarzana jest formowana masa celulozowa - mogą wiedzieć, że wiąże się to z „formowaniem masy papierniczej”, ale brakuje im szczegółowych informacji na temat konkretnych etapów, wyposażenia i parametrów. W tym artykule przedstawiamy obszerny,-po{10}}krok przewodnik techniczny dotyczący procesu produkcji tacek na uformowaną masę celulozową: przygotowanie masy celulozowej (hydrapulacja, przesiewanie, rafinacja, chemia), formowanie (formowanie tłokowe, obrotowe, formowanie transferowe - z czasami i parametrami cykli), suszenie (temperatura pieca tunelowego -, przepływ powietrza, docelowe wartości wilgotności), prasowanie na gorąco/formowanie termiczne (prasy, temperatury, ciśnienia, czasy cykli), przycinanie i wykańczanie, powlekanie i drukowanie, kontrola jakości i pakowanie. Uwzględniamy specyfikacje sprzętu, typowe parametry procesu, tempo produkcji i typowe problemy z jakością na każdym etapie, -, dzięki czemu można zrozumieć nie tylko, w jaki sposób wytwarzana jest formowana masa celulozowa, ale także dlaczego każdy etap jest ważny i jak wpływa na produkt końcowy. Niezależnie od tego, czy oceniasz dostawcę masy celulozowej, wybierasz niestandardową tacę, czy rozważasz inwestycję w produkcję masy celulozowej, ten przewodnik powinien dostarczyć Ci wiedzy technicznej umożliwiającej podejmowanie świadomych decyzji.
Przegląd procesu produkcyjnego
Wytwarzanie formowanych tacek na masę celulozową można podzielić na osiem głównych etapów, każdy z własnym wyposażeniem, parametrami i względami jakościowymi:
- Przygotowanie miazgi- Surowe włókno (papier makulaturowy, wytłoki itp.) jest przekształcane w jednolitą, czystą zawiesinę masy celulozowej o odpowiedniej konsystencji, długości włókien i dodatkach chemicznych.
- Tworzenie się- Zawiesinę miąższu formuje się w kształt tacy za pomocą formy siatkowej i zasysania próżniowego. Jest to podstawowy etap tworzenia trójwymiarowego kształtu tacy.
- Przenosić- Mokra, uformowana taca jest przenoszona z formy formującej do formy suszącej (w przypadku-produktów formowanych transferowo) lub bezpośrednio do przenośnika suszącego (w niektórych procesach).
- Wysuszenie- Mokra taca jest suszona w ogrzewanym piecu tunelowym w celu usunięcia wilgoci, od ~75% wilgoci (mokra) do 6-10% wilgoci (gotowa).
- Prasowanie na gorąco/termoformowanie- (Tylko w przypadku produktów termoformowanych) Wysuszoną lub częściowo wysuszoną tacę ściska się pomiędzy podgrzewanymi formami, aby utworzyć gładki, gęsty i precyzyjny produkt.
- Przycinanie i wykańczanie- Krawędzie tacy są przycinane do dokładnych wymiarów, a nadmiar materiału jest usuwany.
- Powlekanie i drukowanie- (Opcjonalnie) Stosuje się powłoki barierowe, drukowanie, tłoczenie lub inne operacje wykończeniowe.
- Kontrola jakości i pakowanie- Gotowe tace są sprawdzane, testowane i pakowane do wysyłki.
Przeanalizujmy szczegółowo każdy etap.
Etap 1: Przygotowanie miazgi
Przygotowanie masy celulozowej jest podstawą całego procesu. - Jakość i konsystencja zawiesiny celulozy bezpośrednio decydują o jakości i konsystencji produktu końcowego. Celem przygotowania masy celulozowej jest przekształcenie surowego włókna (papieru makulaturowego, wytłoków itp.) w jednolitą, czystą, dobrze-rozdrobnioną zawiesinę masy celulozowej o odpowiedniej konsystencji (stężenie włókien), rozkładzie długości włókien i dodatkach chemicznych.
1.1 Postępowanie z surowcami
Surowce:Najpopularniejszymi surowcami do produkcji masy celulozowej są:
- Papier makulaturowy (po-konsumencki i post-przemysłowy):Stare pojemniki z tektury falistej (OCC), stare gazety (ONP), papier mieszany i odpady przetwórcze. Najpopularniejszy i najtańszy-surowiec.
- Bagassa (włókno z trzciny cukrowej):Włóknista pozostałość po obróbce trzciny cukrowej. Stosowany do produktów gastronomicznych i zastosowań premium ze względu na gładką powierzchnię, naturalny kremowy kolor i lepszą odporność na wilgoć.
- Bielony papier makulaturowy:Papier makulaturowy, który został odbarwiony i wybielony w celu uzyskania białej lub jasnoszarej-masy celulozowej. Używany do zastosowań wymagających białego/jasnego koloru.
- Dziewicza masa celulozowa:Dziewicza (nie-recyklingowana) miazga drzewna. Używany do zastosowań o wysokiej-wydajności lub-dopuszczonych do kontaktu z żywnością, wymagających maksymalnej wytrzymałości i konsystencji.
- Słoma pszenna, bambus i inne włókna rolnicze:Alternatywne źródła włókien stosowane w zastosowaniach niszowych lub premium.
Obsługiwanie:Surowce są zazwyczaj dostarczane w belach (do papieru makulaturowego i wytłoków) lub w rolkach/arkuszach (do przetwarzania odpadów). Bele są rozbijane i podawane do systemu roztwarzania za pomocą przenośnika lub wózka widłowego. Surowiec przed wejściem do rozwłókniacza jest sprawdzany pod kątem zanieczyszczeń (plastik, metal, szkło, kamienie).
1.2 Hydrapulper (roztwarzanie)
Hydropulper (lub rozwłókniacz) to duża, cylindryczna kadź z obracającym się wirnikiem na dnie, który miesza surowe włókno w wodzie, rozbijając je na pojedyncze włókna.
Jak to działa:Surowe włókno i woda są ładowane do rozwłókniacza w określonej proporcji (zwykle 3-8% konsystencji włókien – tj. 3-8 kg błonnika na 100 kg wody). Wirnik obraca się z prędkością 200–500 obr./min, tworząc turbulentny wir, który rozbija bele i oddziela włókna. Proces roztwarzania trwa 15-60 minut, w zależności od rodzaju surowca i pożądanej separacji włókien. Podczas roztwarzania można dodać środki chemiczne (np. NaOH do regulacji pH, środki przeciwpieniące, żywice zwiększające wytrzymałość na mokro).
Specyfikacja sprzętu:
| Parametr | Typowy zasięg | Notatki |
|---|---|---|
| Objętość rozcieracza | 2-20 metrów sześciennych | Mniejszy dla partii, większy dla ciągłego |
| Prędkość wirnika | 200-500 obr./min | Wysoka prędkość=szybsze roztwarzanie, ale większe uszkodzenie włókien |
| Moc silnika | 15-150 kW | Zależy od objętości rozcieracza i tempa produkcji |
| Konsystencja miąższu | 3-8% (podczas roztwarzania) | Większa konsystencja=bardziej wydajna, ale trudniejsza w pompowaniu |
| Temperatura wody | 20-60 stopni C | Ciepła woda przyspiesza roztwarzanie i usuwanie farby drukarskiej |
| Czas pulsowania | 15-60 minut (partia) | Rozcieracze ciągłe nie mają ustalonego czasu |
Typowe problemy z jakością:(1) Niecałkowite oddzielenie włókien („płatki” lub „paździerza” - niezdyspergowanych wiązek włókien) - spowodowane niewystarczającym czasem roztwarzania lub niską prędkością wirnika; skutkuje słabymi punktami i defektami powierzchni końcowej tacy. (2) Nadmierne skracanie włókien (uszkodzenie włókien) - spowodowane nadmiernym czasem roztwarzania lub dużą prędkością wirnika; skutkuje niższą wytrzymałością. (3) Zanieczyszczenia (plastik, metal, szkło) - nie usunięte podczas roztwarzania; może uszkodzić dalszy sprzęt i spowodować awarie. (4) Pienienie - spowodowane przedostawaniem się powietrza i zanieczyszczeniami; zmniejsza wydajność roztwarzania i może powodować problemy z jakością; kontrolowane za pomocą środków przeciwpieniących.
1.3 Przesiewanie i czyszczenie
Po rozwłóknieniu zawiesina masy celulozowej przechodzi przez szereg sit i urządzeń czyszczących w celu usunięcia zanieczyszczeń i niezdyspergowanych wiązek włókien.
Sprzęt:
- Ekrany ciśnieniowe:Zawiesinę pulpy pompuje się przez cylindryczne sito z małymi otworami lub szczelinami (0,1-0,5 mm). Dopuszczalne włókna przechodzą przez otwory, natomiast zanieczyszczenia (plastik, duże wiązki włókien, brud) są zatrzymywane i usuwane. Sita ciśnieniowe działają przy ciśnieniu 0,1-0,5 MPa.
- Oczyszczarki odśrodkowe (hydrocyklony):Zawiesina pulpy jest pompowana do stożkowej komory z dużą prędkością, tworząc siłę odśrodkową, która oddziela ciężkie zanieczyszczenia (metal, szkło, piasek, kamienie) od lżejszych włókien. Ciężkie zanieczyszczenia są odprowadzane od dołu, natomiast czyste włókno wychodzi od góry. W celu uzyskania coraz dokładniejszego czyszczenia często stosuje się wiele hydrocyklonów szeregowo.
- Odbarwianie (dla bielonego papieru makulaturowego):W przypadku stosowania papieru makulaturowego, który wymaga wybielenia, miazga przechodzi proces odbarwiania - cząsteczki atramentu są oddzielane od włókien za pomocą środków chemicznych (środki powierzchniowo czynne, NaOH, nadtlenek wodoru) i usuwane poprzez flotację (cząsteczki atramentu przyczepiają się do pęcherzyków powietrza i unoszą się na powierzchnię, gdzie są zbierane) i/lub przemywania (cząsteczki atramentu są przemywane przez drobne sito).
Typowe problemy z jakością:(1) Zatykanie ekranu - spowodowane dużym obciążeniem zanieczyszczeniami lub- zbyt drobnymi otworami ekranu; zmniejsza wydajność produkcji i wymaga częstego czyszczenia. (2) Utrata włókien - zbyt-agresywne przesiewanie/czyszczenie usuwa dobre włókna wraz z zanieczyszczeniami; zmniejsza wydajność i zwiększa koszty. (3) Niecałkowite odbarwienie - resztek atramentu powoduje powstawanie szarych/ciemnych plam w produkcie końcowym; wpływa na wygląd białych/jasnych produktów.
1.4 Rafinacja
Rafinacja (lub mielenie) to proces mechaniczny, podczas którego włókna są poddawane obróbce w celu poprawy ich zdolności wiązania i wytrzymałości produktu końcowego. Podczas rafinacji zawiesina masy celulozowej przechodzi pomiędzy obracającymi się i nieruchomymi prętami (płytami rozdrabniającymi), które fibrylują powierzchnie włókien (tworząc mikro-fibryle, które zwiększają powierzchnię i miejsca łączenia) oraz, w mniejszym stopniu, skracają włókna.
Jak to działa:Zawiesina pulpy (o konsystencji 3-5%) jest pompowana przez rafiner -, zazwyczaj rafiner dwutarczowy (dwie obracające się tarcze z prętami) lub rafiner stożkowy (obrotowy stożek wewnątrz nieruchomego stożka). Szczelina pomiędzy płytami rozdrabniającymi kontroluje intensywność rozdrabniania - mniejsza szczelina=bardziej intensywna rafinacja=większa fibrylacja i skracanie włókien. Rafinację mierzy się w „stopniach Schoppera-Rieglera” (stopień SR) lub „kanadyjskiej standardowej mętności” (CSF) – wyższy stopień SR (lub niższy CSF)=bardziej rafinowanej masy celulozowej.
Specyfikacja sprzętu:
| Parametr | Typowy zasięg | Notatki |
|---|---|---|
| Typ rafinera | Podwójny-tarczowy lub stożkowy | Podwójny-tarcz częściej spotykany w przypadku masy formowanej |
| Moc silnika | 15-100 kW | Zależy od wielkości produkcji i intensywności rafinacji |
| Konsystencja miąższu | 3-5% | Konsystencja standardowa do uszlachetnienia |
| Stopień rafinacji | 20-45 stopni SR (300-600 CSF) | Niższy=mniej wyrafinowany (mocniejszy, masywny); wyższy=bardziej wyrafinowany (gładszy, gęstszy, ale o niższej wytrzymałości na rozdarcie) |
| Specyficzna energia | 50-300 kWh/tonę | Wkład energii na tonę masy celulozowej; kontroluje intensywność rafinacji |
Kluczowe spostrzeżenia:Rafinacja jest krytycznym parametrem wpływającym na wytrzymałość produktu końcowego, gładkość powierzchni, gęstość i szybkość odwadniania. Niedostatecznie-rafinowana miazga (niski stopień SR) pozwala uzyskać mocne, nieporęczne i szorstkie produkty o słabej gładkości powierzchni. Nadmiernie-rafinowana masa celulozowa (wysoki stopień SR) daje gładkie, gęste produkty, ale o niższej wytrzymałości na rozdzieranie i wolniejszym drenażu (co zmniejsza prędkość formowania i zwiększa energię suszenia). Optymalny stopień rafinacji zależy od rodzaju produktu:-produkty formowane transferowo (w przypadku których ważna jest wytrzymałość i drenaż) są zazwyczaj rafinowane do 20-30 stopni SR; produkty termoformowane (gdzie ważna jest gładkość i gęstość powierzchni) są zazwyczaj rafinowane do 30-45 stopni SR.
Typowe problemy z jakością:(1) Niedostatecznie-wyrafinowana - szorstka powierzchnia, niska gęstość, słaba gładkość powierzchni, słabe wiązanie-między włóknami. (2) Nadmierna-rafinacja - niska wytrzymałość na rozdarcie, powolne drenaż (zmniejszona wydajność produkcji), wysoka energia suszenia, produkt kruchy. (3) Niespójna rafinacja - zmiennej jakości produktu w poszczególnych partiach; kontrolowane poprzez monitorowanie stopnia rafinacji (stopień SR/CSF) i energii właściwej.
1.5 Dodatki chemiczne i przechowywanie miazgi
Po rafinacji do zawiesiny masy celulozowej dodaje się dodatki chemiczne, aby zmodyfikować jej właściwości, a masę celulozową przechowuje się w skrzyni maszyny (lub skrzyni wlewowej) gotową do formowania.
Typowe dodatki chemiczne:
- Żywice zwiększające wytrzymałość na mokro (PAE, MF):Dodano 0,5-2% wagowych włókna, aby zachować wytrzymałość po zamoczeniu. Niezbędny w zastosowaniach-do kontaktu z żywnością i w miejscach o wysokiej wilgotności.
- Środki klejące (AKD, ASA):Dodano w ilości 0,1-0,5% wagowo, aby powierzchnia stała się wodoodporna.
- Substancje retencyjne (poliakryloamid, skrobia kationowa):Dodano w ilości 0,05-0,2% w celu poprawy zatrzymywania włókien podczas formowania (zmniejszenie utraty włókien przez siatkę formy) i poprawy drenażu.
- Odpieniacze:Dodany w celu kontroli pienienia podczas roztwarzania i formowania.
- Barwniki/pigmenty:Dodawany w celu barwienia miąższu (w przypadku niestandardowych-produktów kolorowych).
- regulatory pH (NaOH, ałun):Dodawany w celu kontrolowania pH (zwykle 6,5-8,5 dla żywicy PAE zwiększającej wytrzymałość na mokro; 4,5-6,0 dla żywicy zwiększającej wytrzymałość na mokro MF i kleju kalafoniowego).
- Dodatki ESD:Dodano dla produktów-bezpiecznych ESD (opakowania elektroniki).
Przechowywanie pulpy:Przygotowaną masę przechowuje się w skrzyni maszynowej (dużym, mieszanym zbiorniku) o konsystencji 0,5-2% (rozcieńczonej z konsystencji rafinacyjnej 3-5%). W skrzyni maszyny masa celulozowa jest dobrze wymieszana (aby zapobiec osiadaniu włókien) oraz ma stałą temperaturę i konsystencję. Ze skrzyni maszyny pulpa jest pompowana do wlewu maszyny formującej, gdzie jest dalej rozcieńczana do konsystencji formującej (zwykle 0,3-1,0%).
Typowe problemy z jakością:(1) Niespójne dawkowanie dodatku - zmienne właściwości produktu (wytrzymałość na mokro, wodoodporność, kolor); kontrolowane przez precyzyjne pompy dozujące i monitoring online. (2) Niekompatybilność dodatków - niektóre dodatki (np. kationowy PAE i barwniki anionowe) mogą reagować ze sobą, zmniejszając skuteczność; kontrolowane przez odpowiednią kolejność dodawania i dawkowanie. (3) Osiadanie włókien w magazynie - spowodowane niewystarczającym mieszaniem; skutkuje zmienną konsystencją miazgi i jakością produktu.
Etap 2: Formowanie
Formowanie to podstawowy etap w produkcji formowanej masy celulozowej -. Podczas tego procesu płynna zawiesina masy celulozowej przekształcana jest w trójwymiarową tacę. W procesie formowania wykorzystuje się formę siatkową (formę metalową pokrytą drobnym sitem) i zasysanie próżniowe w celu osadzenia włókien na powierzchni formy, tworząc kształt tacy.
2.1 Zasady kształtowania
Jak to działa:Formę siatkową (w kształcie tacy - męskiej lub żeńskiej) zanurza się w zawiesinie miazgi (lub natryskuje nią). Przez formę przykładana jest próżnia, która zasysa wodę przez siatkę i osadza włókna na powierzchni formy. W miarę odkładania się większej ilości włókien mata włóknista staje się grubsza - czas formowania wpływa na grubość ścianki (dłuższy czas formowania=grubsza ściana). Po osiągnięciu pożądanej grubości, próżnię zatrzymuje się i formę wyjmuje się z zawiesiny. Mokra mata z włókien (taca) jest teraz utrzymywana na formie przez resztkowe podciśnienie i napięcie powierzchniowe.
Kluczowe parametry formowania:
| Parametr | Typowy zasięg | Wpływ na produkt |
|---|---|---|
| Konsystencja miazgi (formowanie) | 0.3-1.0% | Niższa konsystencja=bardziej równomierne osadzanie się włókien, ale wolniejsze formowanie; wyższa konsystencja=szybsze formowanie, ale mniej jednolite |
| Ciśnienie próżniowe | 0,03-0,08 MPa (300-800 mbar) | Wyższa próżnia=powoduje szybsze drenaż i formowanie, ale może powodować migrację włókien i nierówną grubość |
| Czas formowania | 2-15 sekund | Dłuższy czas=grubsza ściana (1,5-10 mm); kontroluje zużycie i wytrzymałość materiału |
| Rozmiar siatki formy | Siatka 40-100 (otwory 0,15-0,4 mm) | Drobniejsza siatka=gładsza powierzchnia, ale wolniejsze drenaż i większe zatykanie; grubsza siatka=szybszy drenaż, ale bardziej szorstka powierzchnia |
| Temperatura formy | 20-50 stopni C | Ciepła pleśń=szybsze drenaż i łatwiejsze uwalnianie; niektóre maszyny używają podgrzewanych form |
| Wilgotność mokrej tacy | 70-80% | Po uformowaniu taca zawiera 70-80% wody (wagowo) - należy wysuszyć do 6-10% |
2.2 Typy maszyn formujących
Istnieją trzy główne typy maszyn do formowania stosowanych w produkcji masy celulozowej, każdy z nich ma inne możliwości, tempo produkcji i cechy produktu:
1. Maszyna do formowania tłokowego (pionowego).Najpopularniejszy typ produktów-formowanych transferowo. Forma formująca porusza się pionowo (w górę i w dół) - zanurza się w zawiesinie masy celulozowej, stosuje się próżnię w celu uformowania tacy, a następnie forma unosi się z zawiesiny. Mokra taca jest następnie przenoszona do formy suszącej (która porusza się poziomo, aby zetknąć się z formą formującą) i wypuszczana na formę suszącą. Forma susząca przenosi tacę do tunelu suszącego.
- Tempo produkcji:100-600 cykli na godzinę (w zależności od wielkości i złożoności produktu).
- Produkty:Kartony na jajka, tacki produkcyjne, pojemniki na butelki, tace przemysłowe, zabezpieczenia narożników -standardowe-produkty formowane transferowo.
- Zalety:Wszechstronność (może wytwarzać szeroką gamę rozmiarów i kształtów produktów), stosunkowo niski koszt, łatwa wymiana form.
- Ograniczenia:Niższe tempo produkcji niż maszyny rotacyjne, ograniczone do-produktów formowanych transferowo (nieformowanych termicznie).
2. Maszyna do formowania obrotowego (cylindrycznego).Maszyna-wysoko produkcyjna, w której formy formujące są zamontowane na obracającym się cylindrze (bębnie). Gdy cylinder się obraca, każda forma zanurza się w zawiesinie masy celulozowej na dnie, stosuje się próżnię w celu uformowania tacy, a uformowaną tacę przenosi się do formy suszącej (również zamontowanej na obracającym się cylindrze), gdy formy spotykają się na górze. Formy suszące przenoszą tace przez tunel suszący.
- Tempo produkcji:500-3000 cykli na godzinę (znacznie więcej niż w przypadku ruchu posuwisto-zwrotnego).
- Produkty:Wysoko-produkty standardowe- kartony na jajka, tacki na produkty, uchwyty na butelki, produkty gastronomiczne (talerze, miski).
- Zalety:Bardzo wysoka wydajność produkcji (idealna w przypadku-standardowych produktów o dużej objętości), stała jakość, niższy koszt pracy na jednostkę.
- Ograniczenia:Wyższa inwestycja początkowa, mniej wszechstronna (zmiany form są bardziej złożone i-czasochłonne), ograniczona do stosunkowo prostych kształtów produktów, nieodpowiednia dla produktów o małej-nakładowości lub produktów niestandardowych.
3. Maszyna do termoformowania (-prasowania na gorąco).Stosowany do termoformowanych (drobnych) produktów z masy celulozowej. Etap formowania jest podobny do formowania posuwisto-zwrotnego (forma siatkowa zanurzana jest w zawiesinie miąższu, a taca tworzy się pod próżnią), ale po uformowaniu mokra taca jest przenoszona bezpośrednio do gorącej-stacji prasowej -, gdzie jest ściskana pomiędzy dwiema nagrzanymi formami aluminiowymi (górną i dolną) pod wysokim ciśnieniem i temperaturą. Prasowanie na gorąco jednocześnie suszy, zagęszcza i wygładza tacę -, tworząc doskonałą powierzchnię i wąskie tolerancje charakterystyczne dla produktów termoformowanych.
- Tempo produkcji:80-400 cykli na godzinę (mniej niż w przypadku formowania transferowego ze względu na etap prasowania).
- Produkty:Produkty konsumenckie premium - wkładki do elektroniki, opakowania kosmetyków, opakowania na wino/upominki, tacki na żywność premium, produkty-o niestandardowych kształtach.
- Zalety:Wytwarza gładkie, gęste i precyzyjne produkty z wąskimi tolerancjami (± 0,2-0,5 mm), doskonałym wykończeniem powierzchni, możliwością wytłaczania/wytłaczania, niestandardowymi kolorami.
- Ograniczenia:Niższa wydajność produkcji, wyższy koszt oprzyrządowania (podgrzewane formy aluminiowe są droższe niż formy siatkowe), wyższy koszt energii (ogrzewanie form), ograniczone do cieńszych ścianek (1-3 mm).
2.3 Projektowanie i produkcja form
Forma jest jednym z najważniejszych elementów procesu formowania -. Określa kształt, wymiary, teksturę powierzchni i jakość tacy. Projektowanie form to wyspecjalizowana dziedzina inżynierii, która wymaga wiedzy specjalistycznej w zakresie dynamiki płynów, osadzania włókien, skurczu podczas suszenia i projektowania konstrukcyjnego.
Elementy formy:
- Formowanie formy (męskiej lub żeńskiej):Forma, która wchodzi w kontakt z zawiesiną miąższu i tworzy kształt tacy. Jest wykonany z aluminium (dla lekkości i odporności na korozję) lub stali nierdzewnej (dla trwałości) i jest pokryty drobnym ekranem (40-100 mesh), który przepuszcza wodę, ale zatrzymuje włókna. Forma posiada wewnętrzne kanały próżniowe, które rozprowadzają próżnię równomiernie na powierzchni formy.
- Forma susząca (do-formowania transferowego):Forma, która odbiera mokrą tacę z formy formującej i przenosi ją przez tunel suszący. Jest również wykonany z aluminium lub stali nierdzewnej, z powierzchnią siatkową i kanałami podciśnieniowymi. Forma susząca jest nieco większa niż forma formująca (w celu uwzględnienia skurczu podczas suszenia) i ma dopasowany kształt.
- Formy do-prasowania na gorąco (do termoformowania):Dwie pasujące do siebie formy aluminiowe (górna i dolna), które dociskają mokrą tackę podczas prasowania na gorąco. Są podgrzewane (zwykle za pomocą elektrycznych grzejników kasetowych lub pary) i mają gładką, wypolerowaną powierzchnię (bez siatki), która tworzy gładką powierzchnię produktu. Formy mogą mieć wygrawerowane wzory do wytłoczenia/wytłoczenia.
- Matryca do przycinania:Stalowa wykrojnik liniowy lub obrotowy wykrojnik, który po wyschnięciu przycina krawędzie tacki do dokładnych wymiarów.
Uwagi dotyczące projektowania formy:
- Kąt pochylenia:Wszystkie powierzchnie formy muszą mieć kąt pochylenia (zwykle 3-7 stopni), aby umożliwić wysunięcie tacy z formy bez rozdarcia lub deformacji. W przypadku masy formowanej nie są możliwe ściany pionowe (ciąg 0 stopni) – taca przykleiłaby się do formy.
- Grubość ścianki:Konstrukcja formy (rozmiar oczek, rozkład podciśnienia, czas formowania) kontroluje grubość ścianki. Grubsze ścianki wymagają dłuższego czasu formowania i większej ilości włókien -, ale zapewniają większą wytrzymałość.
- Cechy użebrowania i konstrukcji:Żebra, pofałdowania i inne cechy konstrukcyjne zostały uwzględnione w projekcie formy, aby zwiększyć wytrzymałość i sztywność tacy bez dodawania nadmiernej ilości materiału. Konstrukcja żeber (wysokość, szerokość, odstępy) ma kluczowe znaczenie dla wytrzymałości na ściskanie i wydajności układania w stosy.
- Kompensacja skurczu:Formowana masa celulozowa kurczy się podczas suszenia (zwykle 2-5% w każdym wymiarze, w zależności od rodzaju włókna, gęstości i warunków suszenia). Forma musi być zaprojektowana nadwymiarowo, aby skompensować ten skurcz, tak aby wysuszona taca spełniała docelowe wymiary.
- Dystrybucja próżni:Wewnętrzne kanały podciśnieniowe formy muszą być zaprojektowane tak, aby równomiernie rozprowadzać podciśnienie na powierzchni formy - nierówne podciśnienie powoduje nierównomierne osadzanie się włókien (w niektórych obszarach grubsze, w innych cieńsze) i wady produktu.
- Drenaż:Forma musi umożliwiać swobodny odpływ wody podczas formowania. - Zły drenaż powoduje powolne formowanie, nierówną grubość i wady. Na drenaż wpływa rozmiar oczek, konstrukcja kanału próżniowego i konsystencja miazgi.
Koszt formy i czas realizacji:
| Typ formy | Zakres kosztów (USD) | Czas realizacji | Notatki |
|---|---|---|---|
| Zestaw formowania-transferowego i suszenia | $1,500-$6,000 | 2-4 tygodnie | Aluminium z siatką; obejmuje formowanie formy i suszenie formy |
| Zestaw form do prasowania na gorąco-(górny + dolny) | $3,000-$12,000 | 3-6 tygodni | Podgrzewane aluminium, polerowane; obejmuje formy górne i dolne |
| Matryca do przycinania (linia stalowa) | $200-$1,000 | 1-2 tygodnie | Do przycinania krawędzi; może wymagać wymiany po 50 000–200 000 cięć |
| Zestaw form do maszyn rotacyjnych | $5,000-$20,000 | 4-8 tygodni | Wiele form na cylinder; wyższy koszt ze względu na wymagania dotyczące precyzji |
Typowe problemy z jakością formowania:(1) Nierówna grubość ścianki - spowodowana nierównomiernym rozkładem podciśnienia, słabym przepływem masy celulozowej lub nieprawidłową konstrukcją formy; skutkuje słabymi punktami i niespójną jakością. (2) Dziury i cienkie plamy - spowodowane zanieczyszczeniami, słabym pokryciem włókien lub nadmiernym podciśnieniem; powoduje nieszczelności i słabe punkty. (3) Rozdarcie podczas uwalniania - spowodowane niewystarczającym kątem pochylenia, szorstką powierzchnią formy lub nieprawidłową techniką uwalniania; powoduje uszkodzenie tac. (4) Migracja włókien (płukanie włókien) - spowodowana nadmiernym podciśnieniem lub turbulentnym przepływem miazgi; powoduje nierównomierny rozkład włókien (grubsze na dole, cieńsze na górze formy). (5) Chropowatość powierzchni - spowodowana zbyt-grubą siatką, niedostatecznie-rozdrobnioną miazgą lub złą powierzchnią formy; powoduje powstanie szorstkiej, włóknistej powierzchni produktu.
Etap 3: Transfer
Po uformowaniu mokrą tacę (70-80% wilgoci) należy przenieść z formy formującej do formy suszącej (w przypadku-produktów formowanych transferowo) lub na przenośnik suszący (w przypadku niektórych procesów termoformowania). Etap przenoszenia jest krytyczny – mokra taca jest bardzo delikatna i może łatwo się rozerwać, odkształcić lub przykleić do formy.
Jak to działa (maszyna tłokowa):Po uformowaniu forma formująca wynurza się z zawiesiny masy celulozowej, a mokra taca jest utrzymywana na jej powierzchni za pomocą próżni. Forma susząca (zamontowana na oddzielnym mechanizmie) przesuwa się do pozycji nad lub obok formy formującej. Obie formy są łączone (forma formująca dociska mokrą tacę do formy suszącej) i przełącza się próżnię - z formy formującej do formy suszącej - wyciągając mokrą tacę z formy formującej na formę suszącą. Forma susząca przenosi następnie tacę do tunelu suszącego.
Kluczowe parametry transferu:
- Ciśnienie transferu:Nacisk, z jakim forma formująca dociska tacę do formy suszącej, - jest zbyt mały, przez co tacka nie jest przenoszona całkowicie; zbyt duży nacisk i tacka odkształca się lub nierównomiernie wyciska nadmiar wody.
- Przełączanie próżniowe:Czas i ciśnienie przełącznika próżniowego od formy formującej do formy suszącej - muszą być precyzyjnie skoordynowane, aby zapewnić czysty transfer bez rozdzierania.
- Wyrównanie formy:Forma formująca i forma susząca muszą być dokładnie dopasowane. - Niewspółosiowość powoduje nieprawidłowe położenie tacy na formie suszącej, co prowadzi do deformacji podczas suszenia i niedokładności wymiarowej.
- Środki uwalniające:Niektóre maszyny używają niewielkiej ilości środka antyadhezyjnego (np. drobnej mgiełki wody lub środka antyadhezyjnego-bezpiecznego dla żywności), aby ułatwić wyjęcie tacy z formy formującej.
Typowe problemy z jakością transferu:(1) Niekompletny transfer - części tacy pozostaje na formie formującej; spowodowane niewystarczającym ciśnieniem przenoszenia, słabym przełączaniem próżni lub problemami z powierzchnią formy. (2) Rozerwanie - rozdarcia tacy podczas przenoszenia; spowodowane niewspółosiowością, nadmiernym ciśnieniem przenoszenia lub niewystarczającym kątem pochylenia. (3) Odkształcenie - taca jest rozciągana lub ściskana podczas przenoszenia; spowodowane nadmiernym ciśnieniem przenoszenia lub niewspółosiowością. (4) Przyklejanie - blachy przykleja się do formy formującej i nie przemieszcza się; spowodowane szorstką powierzchnią formy, niewystarczającym uwalnianiem lub nieprawidłowym ustawieniem podciśnienia.
Etap 4: Suszenie
Suszenie to jeden z najbardziej energochłonnych i-najbardziej krytycznych pod względem jakości etapów produkcji formowanej masy celulozowej. Mokrą tacę (70-80% wilgoci) należy wysuszyć do końcowej zawartości wilgoci wynoszącej 6–10% – usuwając 60–70% masy tacy w postaci wody. Proces suszenia musi być dokładnie kontrolowany, aby zapewnić całkowite wyschnięcie bez powodowania wad (wypaczeń, pęknięć, odbarwień, nierównomiernego skurczu).
4.1 Metody suszenia
1. Piec tunelowy (suszarka przenośnikowa).Najpopularniejsza metoda suszenia-produktów formowanych transferowo. Tace (na ich formach suszących) są przenoszone przez długi, ogrzewany tunel na przenośniku. Tunel jest podzielony na wiele stref temperaturowych, w których nad i przez tace przepływa gorące powietrze (ogrzewane gazem, parą lub elementami elektrycznymi). Tace poruszają się przez tunel z kontrolowaną prędkością, a temperatura i przepływ powietrza w każdej strefie są dokładnie kontrolowane.
- Długość tunelu:10-50 metrów (w zależności od wydajności produkcji i czasu suszenia).
- Czas schnięcia:5-30 minut (w zależności od grubości ścianki, gęstości i temperatury).
- Temperatura:120-200 stopni C (w strefach suszenia); stopniowo zmniejszając się w kierunku wyjścia, aby zapobiec szokowi termicznemu.
- Przepływ powietrza:1-5 m/s (konwekcyjne przenoszenie ciepła); powietrze jest recyrkulowane wraz z uzupełnieniem świeżego powietrza w celu usunięcia wilgoci.
- Źródło energii:Gaz ziemny (najczęściej, najniższy koszt), para lub prąd (czystszy, ale droższy).
2. Suszenie-na gorąco (w przypadku produktów termoformowanych).W przypadku produktów termoformowanych suszenie łączy się z etapem-prasowania na gorąco. Mokrą tacę umieszcza się pomiędzy dwiema nagrzanymi formami (150-220 stopni C) i ściska pod wysokim ciśnieniem (0,5-5 MPa). Ciepło z form powoduje odparowanie wody na tacy, a ciśnienie wyciska parę wodną (i trochę wody w stanie ciekłym) przez otwory wentylacyjne w formach. Etap suszenia w prasie na gorąco jednocześnie suszy, zagęszcza i wygładza tacę – w jednym kroku, który zajmuje 10–60 sekund (znacznie szybciej niż suszenie tunelowe).
- Temperatura formy:150-220 stopni C (podgrzewanie elektryczne lub parowe).
- Ciśnienie prasowania:0,5-5 MPa (w zależności od grubości i gęstości produktu).
- Czas prasowania:10-60 sekund (w zależności od grubości ścianki i wilgotności).
- Wilgotność resztkowa po prasowaniu:8-15% (może wymagać drugiego etapu suszenia w piecu tunelowym, aby osiągnąć 6-10%).
3. Suszenie mikrofalowe (specjalistyczne).Niektóre specjalistyczne operacje wykorzystują suszenie mikrofalowe -, podczas którego energia mikrofalowa bezpośrednio podgrzewa cząsteczki wody (zamiast podgrzewania powietrza i przekazywania ciepła do produktu). Suszenie mikrofalowe jest szybsze i-energooszczędne niż suszenie konwekcyjne, ale jest droższe w instalacji i może powodować nierównomierne ogrzewanie (gorące punkty), jeśli nie jest dokładnie kontrolowane. Stosowany jest głównie do produktów-grubościennych lub produktów o złożonej geometrii, które trudno jest równomiernie wysuszyć za pomocą ciepła konwekcyjnego.
4.2 Parametry i jakość suszenia
Kluczowe parametry suszenia:
| Parametr | Typowy zasięg | Wpływ na produkt |
|---|---|---|
| Temperatura suszenia | 120-200 stopni C (tunel); 150-220 stopni C (prasa na gorąco) | Wyższa temperatura=szybsze schnięcie, ale ryzyko wypaczenia, pękania i odbarwienia (żółknięcie/brązowienie) |
| Czas suszenia | 5-30 min (tunel); 10-60 sek. (prasowanie na gorąco) | Niewystarczające suszenie=wysoka wilgotność (ryzyko pleśni, niska wytrzymałość); nadmierna-suszenie=kruchość i straty energii |
| Prędkość przepływu powietrza | 1-5 m/s (tunel) | Większy przepływ powietrza=szybsze suszenie (bardziej konwekcyjne przenoszenie ciepła), ale może powodować ruch/deformację tacy |
| Profil temperaturowy | Stopniowany (wysoko w środku, niżej przy wejściu/wyjściu) | Zapobiega szokowi termicznemu (nagła wysoka temperatura powoduje wysychanie powierzchni, zanim wilgoć z wnętrza będzie mogła uciec - powodując powstawanie pęcherzy i pękanie) |
| Końcowa zawartość wilgoci | 6-10% | Zakres docelowy - optymalna równowaga siły i elastyczności |
| Skurcz | 2-5% (każdy wymiar) | Należy to skompensować w projektowaniu form; nierówny skurcz powoduje wypaczenie |
Typowe problemy z jakością suszenia:(1) Wypaczenie - spowodowane nierównomiernym suszeniem (jedna strona schnie szybciej niż druga, powodując zróżnicowany skurcz); zapobiegać temu dzięki równomiernemu przepływowi powietrza i temperaturze oraz zastosowaniu form suszących utrzymujących kształt tacy. (2) Pękanie - spowodowane- zbyt szybkim suszeniem (powierzchnia wysycha i twardnieje, zanim wewnętrzna wilgoć może uciec, powodując ciśnienie wewnętrzne i pękanie); zapobiega temu stopniowany profil temperatury i kontrolowana szybkość suszenia. (3) Odbarwienie (żółknięcie/brązowienie) - spowodowane nadmierną temperaturą lub przedłużonym czasem suszenia (degradacja termiczna celulozy); można temu zapobiec, kontrolując temperaturę i czas suszenia. (4) Niecałkowite suszenie (wysoka wilgotność) - spowodowane niewystarczającym czasem suszenia lub niską temperaturą; powoduje niską wytrzymałość, rozwój pleśni podczas przechowywania i niestabilność wymiarową. (5) Przesuszenie-(niska wilgotność)- spowodowane zbyt długim czasem suszenia lub wysoką temperaturą; powoduje kruchość, pękanie i zmniejszoną odporność na uderzenia. (6) Pęcherze - spowodowane-zbyt szybkim suszeniem (woda wewnętrznie odparowuje i tworzy pęcherzyki pod powierzchnią); zapobiega się temu poprzez kontrolowaną szybkość suszenia.
Etap 5: Prasowanie na gorąco / termoformowanie (tylko dla produktów termoformowanych)
W przypadku termoformowanych (drobnych) produktów z masy celulozowej etap-prasowania na gorąco odróżnia je od standardowych-produktów formowanych transferowo. Po uformowaniu i częściowym wysuszeniu (lub bezpośrednio po uformowaniu, w zależności od procesu) tacka jest ściskana pomiędzy dwiema nagrzanymi aluminiowymi formami -, jednocześnie susząc, zagęszczając i wygładzając produkt.
Jak to działa:Mokrą lub częściowo wysuszoną tacę umieszcza się na dolnej ogrzewanej formie (która ma męski lub żeński kształt tacy). Górna podgrzewana forma (dopasowany kształt) opada i ściska tacę pod wysokim ciśnieniem. Ciepło z form (150-220 stopni C) powoduje odparowanie wody na tacy, a ciśnienie (0,5-5 MPa) zagęszcza włókna i wyciska parę wodną przez otwory wentylacyjne w formach. Po czasie prasowania (10-60 sekund) górna forma podnosi się, a gotowa blacha jest wyjmowana. Rezultatem jest gładki, gęsty, precyzyjny produkt o aksamitnej powierzchni po obu stronach.
Kluczowe parametry-prasy na gorąco:
| Parametr | Typowy zasięg | Wpływ na produkt |
|---|---|---|
| Temperatura formy | 150-220 stopni C | Wyższa temperatura=szybsze schnięcie i gładsza powierzchnia, ale ryzyko odbarwień i zużycia pleśni |
| Naciskanie | 0,5-5 MPa | Wyższe ciśnienie=gęstszy, mocniejszy i gładszy produkt, ale większe zużycie energii i pleśni; ograniczone grubością tacy i rodzajem włókna |
| Czas naciśnięcia | 10-60 sekund | Dłuższy czas=pełniejsze suszenie i lepsza powierzchnia, ale niższa wydajność |
| Początkowa zawartość wilgoci | 50-75% (mokry) lub 15-25% (wstępnie suszony) | Prasowanie na mokro:=więcej wody do usunięcia (dłuższy czas, więcej energii), ale lepsze zagęszczenie włókien; wstępnie-wysuszony=szybsze prasowanie, ale może wymagać oddzielnego etapu suszenia |
| Końcowa zawartość wilgoci | 6-12% | May require secondary drying if >10% |
| Gęstość po prasowaniu | 300-650 kg/m3 | Znacznie wyższy niż w przypadku-formowania transferowego (150-300 kg/m3) – odpowiada za wyższą wytrzymałość i gładszą powierzchnię |
Tłoczenie i tłoczenie:Formy-prasowane na gorąco można grawerować wzorami, logo lub teksturami, - tworząc wypukłości (wytłaczanie) lub wcięcia (wytłaczanie) na powierzchni tacy. Wytłaczanie/wytłaczanie odbywa się podczas etapu-prasowania na gorąco, gdy sprasowane włókno przyjmuje kształt grawerowanej formy. Jest to funkcja premium, która dodaje opakowaniu brandingu i jakości dotykowej.
Typowe problemy-z jakością gorącej prasy:(1) Niecałkowite suszenie - spowodowane niewystarczającym czasem prasowania lub niską temperaturą; powoduje dużą wilgotność i niestabilność wymiarową. (2) Wady powierzchni (zadrapania, wgniecenia) - spowodowane uszkodzeniem powierzchni formy lub zanieczyszczeniami na formie; powoduje zły wygląd powierzchni. (3) Nierówna gęstość - spowodowana nierównym ciśnieniem lub temperaturą; skutkuje zmienną wytrzymałością i wyglądem. (4) Rozdarcie - spowodowane niewystarczającym kątem natarcia, szorstką powierzchnią formy lub nieprawidłowym zwolnieniem; powoduje uszkodzenie tac. (5) Odbarwienie - spowodowane nadmierną temperaturą lub czasem prasowania; powoduje żółknięcie lub brązowienie. (6) Niekompletne wytłoczenie - spowodowane niewystarczającym naciskiem lub czasem prasowania; skutkuje słabymi lub niekompletnymi wytłoczeniami.
Etap 6: Przycinanie i wykończenie
Po suszeniu (i prasowaniu na gorąco w przypadku produktów termoformowanych) na krawędziach tacek zazwyczaj znajduje się nadmiar materiału („wypływ” lub „zadzior”), który należy usunąć, aby uzyskać dokładne wymiary i czyste krawędzie. Przycinanie służy również do tworzenia otworów, szczelin i innych elementów w zasobniku.
Metody przycinania:
1. Cięcie sztancujące ze stalową linijką.Najpopularniejsza metoda przycinania. Stalowa matryca linijkowa (ostre stalowe ostrze wygięte w kształt krawędzi tacy, zamontowane na drewnianej lub plastikowej desce) jest dociskana do tacki -, przecinając uformowaną masę celulozową, aby utworzyć czystą i precyzyjną krawędź. Matryca jest montowana na prasie-tnącej (płaskiej lub rotacyjnej), a tace są podawane ręcznie lub automatycznie.
- Zalety:Niski koszt, wszechstronne (można wycinać skomplikowane kształty i otwory), łatwe do wymiany matryce, odpowiednie do małych i średnich ilości.
- Ograniczenia:Zużycie matrycy (stalowe ostrza linijki wymagają ostrzenia lub wymiany po 50 000-200 000 cięć), nieco mniej precyzyjne niż innymi metodami, może powodować powstawanie pyłu (drobnych cząstek włókien) podczas cięcia.
- Typowa tolerancja:± 0,3-0,5 mm.
2. Sztancowanie rotacyjne.Do produkcji-na dużą skalę używana jest sztanca rotacyjna (cylindryczna matryca z ostrzami tnącymi). Tace są podawane pomiędzy obracający się cylinder matrycy a rolkę dociskową, - matryca odcina krawędzie podczas przechodzenia tacy. Sztancowanie rotacyjne jest szybsze niż sztancowanie płaskie i nadaje się do-standardowych produktów o dużej objętości.
- Zalety:Wysoka prędkość (odpowiednia do dużych ilości), stała jakość, niskie koszty pracy.
- Ograniczenia:Wyższy koszt początkowy (matryce obrotowe są droższe niż matryce stalowe), mniej wszechstronne (wymiana matrycy jest bardziej złożona), nadają się do stosunkowo prostych kształtów.
3. Frezowanie CNC / cięcie laserowe.W przypadku-prototypów o małej objętości lub bardzo złożonych kształtów można zastosować frezowanie CNC (narzędzie tnące-sterowane komputerowo) lub cięcie laserowe (skupiona wiązka lasera). Metody te są bardzo precyzyjne i umożliwiają wycinanie skomplikowanych kształtów, ale są wolniejsze i droższe niż wycinanie sztancujące - odpowiednie do prototypowania lub produkcji-na bardzo małą skalę.
- Zalety:Bardzo precyzyjny, może wycinać złożone kształty 3D, bez kosztów oprzyrządowania (w przypadku cięcia laserowego).
- Ograniczenia:Powolne (nie nadaje się do dużych nakładów), drogie jednostkowo, cięcie laserowe może powodować odbarwienia (przypalenia) na krawędzi cięcia.
4. Podczas-przycinania form.W przypadku niektórych produktów termoformowanych przycinanie można wykonać podczas-etapu prasowania na gorąco-. Formy-prasowania na gorąco zawierają krawędź tnącą, która przycina tacę podczas jej prasowania. Eliminuje to potrzebę oddzielnego etapu przycinania, poprawiając wydajność i precyzję. Przycinanie w-formie wymaga bardziej złożonych (i kosztownych) form, ale jest-opłacalne w przypadku-produktów o dużej objętości.
Typowe problemy z jakością przycinania:(1) Szorstkie lub postrzępione krawędzie - spowodowane tępymi ostrzami matrycy, nieprawidłowym dociskiem matrycy lub nadmiernie kruchym produktem; powoduje zły wygląd i potencjalne zrzucanie włókien. (2) Niekompletne cięcie - spowodowane tępymi ostrzami matrycy, niewystarczającym naciskiem lub źle wyrównaną matrycą; skutkuje tacami połączonymi nieciętymi włóknami. (3) Niedokładność wymiarowa - spowodowana nieprawidłowym ustawieniem matrycy, błędnym ustawieniem produktu lub zużyciem matrycy; skutkuje tacami, które nie spełniają specyfikacji wymiarowych. (4) Pęknięcie lub rozdarcie - spowodowane zbyt kruchym produktem (nadmiernym-wysuszeniem), nadmiernym naciskiem matrycy lub nieprawidłową konstrukcją matrycy; powoduje uszkodzenie tac. (5) Tworzenie się pyłu - spowodowane cięciem suchego, kruchego produktu; powoduje powstawanie pyłu włóknistego, który może zanieczyścić produkt (szczególnie problematyczny w zastosowaniach związanych z żywnością lub pomieszczeniami czystymi); kontrolowane przez systemy odpylania i lekkie zwilżenie produktu przed cięciem.
Etap 7: Powlekanie i drukowanie (opcjonalnie)
W przypadku produktów wymagających właściwości barierowych (woda, tłuszcz, tlen), brandingu lub wyglądu premium, po przycięciu wykonuje się operacje powlekania i drukowania. Są to etapy opcjonalne. - wiele standardowych produktów z masy celulozowej (opakowania na jajka, tacki na produkty spożywcze, opakowania przemysłowe) jest używanych bez powlekania lub drukowania.
7.1 Powłoka
Powlekanie polega na nałożeniu cienkiej warstwy materiału (polimeru, wosku lub innej substancji) na powierzchnię tacy w celu modyfikacji jej właściwości - wodoodporności, odporności na tłuszcz, bariery tlenowej, gładkości powierzchni lub wyglądu.
Metody powlekania:
- Powłoka natryskowa:Powłokę natryskuje się na powierzchnię tacy za pomocą pistoletu natryskowego lub automatycznego systemu natryskowego. Nadaje się do skomplikowanych kształtów 3D (można pokrywać wewnątrz i na zewnątrz ubytków). Wydajność przenoszenia jest niższa (część powłoki marnuje się w wyniku nadmiernego natryskiwania).
- Powłoka zanurzeniowa:Tacę zanurza się w kąpieli powlekającej, a następnie osusza. Zapewnia pełne pokrycie (wszystkie powierzchnie, w tym krawędzie i--trudno dostępne obszary). Może powodować grubszą powłokę i dłuższy czas schnięcia.
- Powłoka wałka:Powłokę nakłada się za pomocą wałków. Wysoka wydajność transferu i stała grubość, ale ograniczona do powierzchni płaskich lub delikatnie zakrzywionych (nie skomplikowanych kształtów 3D).
- Powlekanie przez wytłaczanie / laminowanie:Cienka warstwa polimeru (np. PLA, PET) jest wytłaczana na powierzchnię tacy lub laminowana z nią. Zapewnia doskonałe właściwości barierowe, ale jest droższy i może wpływać na możliwość recyklingu/kompostowalności. Używany głównie do zastosowań w żywności o wysokiej-barierowości.
- Powłoka kurtyny:Powłoka nakładana jest w postaci ciągłej „kurtyny” cieczy przepływającej po tacy. Jednolite pokrycie i wysoka wydajność transferu, ale ograniczone do stosunkowo płaskich produktów.
Rodzaje powłok:Akryl na bazie wody-(najczęściej stosowany,-bezpieczny dla żywności, nadający się do recyklingu/kompostowania),-akryl styrenowy (lepsza odporność na tłuszcz), poliuretan (miękkie-w dotyku/aksamitne wykończenie), PLA (doskonała odporność na wodę/tłuszcz, nadający się do kompostowania przemysłowego), emulsje woskowe (odporność na wodę, matowe wykończenie), PVOH (bariera tlenowa). (Szczegółowe specyfikacje powłok można znaleźć w artykule towarzyszącym na temat-odporności na wilgoć.)
Suszenie/utwardzanie powłoki:Po pokryciu tace należy wysuszyć (w przypadku powłok-wodnych) lub utwardzić (w przypadku powłok-utwardzalnych promieniami UV), aby usunąć nośnik (wodę lub rozpuszczalnik) i utworzyć ciągłą warstwę. Suszenie odbywa się zazwyczaj w piecu tunelowym (80-120 stopni C, 1–5 minut) lub za pomocą promienników podczerwieni. Powłoki utwardzane promieniami UV utwardzane są światłem UV (natychmiastowe utwardzanie, bez konieczności stosowania ciepła).
7.2 Drukowanie
Drukowanie powoduje naniesienie grafiki, tekstu, logo lub wzorów na powierzchnię tacy - w celu oznakowania marki, uzyskania informacji o produkcie, do celów dekoracyjnych lub do oznakowania zgodnego z przepisami.
Metody drukowania:
- Druk fleksograficzny (flexo):Najpopularniejsza metoda drukowania formowanej masy celulozowej. Wykorzystuje elastyczne płyty gumowe lub fotopolimerowe oraz szybko-schnące-atramenty wodne. Nadaje się do prostych i średnio skomplikowanych grafik-zarówno na produktach-formowanych transferowo, jak i termoformowanych. Można drukować na zakrzywionych powierzchniach (przy odpowiednim sprzęcie).
- Litografia offsetowa:Do przenoszenia atramentu wykorzystuje metalowe płytki i gumowe obciągi. Grafika wysokiej-jakości z drobnymi szczegółami, ale odpowiednia głównie do płaskich powierzchni (nie do skomplikowanych kształtów 3D). Używany do-wysokiej jakości grafiki na produktach termoformowanych o płaskich powierzchniach.
- Druk cyfrowy (atramentowy):Wykorzystuje technologię atramentową do drukowania bezpośrednio z plików cyfrowych. Nie są potrzebne żadne płyty (szybka konfiguracja, odpowiednia do krótkich serii i zmiennych danych). Dobry do krótkich serii, prototypów i drukowania niestandardowego/zmiennego. Jakość druku na formowanej masie celulozowej zależy od powierzchni (powlekana=lepsza, niepowlekana=bardziej wtapiana).
- Sitodruk:Wykorzystuje sito siatkowe do przenoszenia atramentu przez szablon. Gruby tusz, odpowiedni do odważnych grafik i efektów specjalnych (metaliczny, świecący-w--ciemności). Można drukować na chropowatych powierzchniach (-formowanych transferowo) i zakrzywionych. Wolniejsze niż fleksografia przy dużych objętościach.
- Tampodruk:Wykorzystuje podkładkę silikonową do przenoszenia atramentu z wytrawionej płyty na produkt. Można drukować na złożonych powierzchniach 3D, zakrzywionych obszarach i małych,-trudno-dostępnych obszarach. Nadaje się do logo, małego tekstu i oznaczeń produktów na tacach o skomplikowanych kształtach.
- Tłoczenie na gorąco (foliowanie):Wykorzystuje ciepło i ciśnienie do przeniesienia metalicznej lub kolorowej folii na powierzchnię. Wysokiej jakości efekty metaliczne lub holograficzne. Nadaje się głównie do produktów termoformowanych (gładka powierzchnia umożliwia czysty transfer folii). Używany do logo, akcentów i marek premium.
Typy atramentów:Atramenty na bazie wody-(najpopularniejsze,-bezpieczne dla żywności, przyjazne dla środowiska), tusze-utwardzalne promieniami UV (natychmiastowe utwardzanie, wysoka trwałość, żywe kolory), tusze na bazie-soi (odnawialne, przyjazne dla środowiska), tusze-kontaktowe-z żywnością (w przypadku opakowań do żywności - muszą być zgodne z przepisami FDA, EFSA lub GB).
Etap 8: Kontrola jakości i pakowanie
Ostatnim etapem procesu produkcyjnego jest kontrola jakości (QC) i pakowanie - zapewniające, że gotowe tace spełniają określone standardy jakości i są odpowiednio zapakowane do wysyłki.
8.1 Kontrola jakości
Kontrola jakości w-procesie (podczas produkcji):
- Konsystencja i temperatura miąższu:Monitorowane w sposób ciągły (co 15-30 minut), aby zapewnić stałe warunki formowania.
- Stopień rafinacji (stopień SR/CSF):Testowane co 2-4 godziny, aby zapewnić stałą obróbkę włókien.
- Masa i wilgotność mokrej tacy:Próbki pobierane są co 1-2 godziny, aby zapewnić spójne formowanie (grubość ścianki) i suszenie.
- Temperatura i prędkość suszenia:Ciągłe monitorowanie (automatyczne czujniki) w celu zapewnienia spójnego suszenia.
- Kontrola wzrokowa:Operatorzy sprawdzają tace na każdym etapie pod kątem widocznych wad (rozdarć, dziur, wypaczeń, przebarwień, wad powierzchni).
Gotowy produkt Kontrola jakości:
- Kontrola wzrokowa:100% kontrola (lub pobieranie próbek AQL zgodnie z normą ISO 2859) pod kątem widocznych wad - rozdarć, dziur, wypaczeń, odbarwień, wad powierzchniowych, niekompletnego przycięcia, wad druku. Tace z wadami są odrzucane i poddawane recyklingowi (wrzucane z powrotem do procesu).
- Kontrola wymiarowa:Próbki pobierane są co 1-2 godziny (lub na partię) - Wymiary tacy (długość, szerokość, wysokość, wielkość wgłębienia) są mierzone za pomocą suwmiarki lub maszyny współrzędnościowej i porównywane ze specyfikacjami (zwykle ±0,5 mm w przypadku formowania transferowego, ±0,3 mm w przypadku formowania termicznego).
- Zawartość wilgoci: Sampled every 2-4 hours - measured with a moisture meter or oven-dry method. Target: 6-10%. Trays with moisture >12% jest ponownie-suszony; tace z wilgocią<5% may be conditioned (humidified) to reduce brittleness.
- Waga:Próbki pobierane są co 1-2 godziny — mierzona jest waga tacy, aby zapewnić stałe wykorzystanie materiału i grubość ścianki. Waga jest dobrym wskaźnikiem konsystencji ciasta.
- Testowanie wytrzymałości:Wykonywane w partii lub na zmianę - wytrzymałość na ściskanie, wytrzymałość na rozerwanie lub wytrzymałość na rozciąganie (w zależności od produktu i zastosowania). Testowane według standardowych metod (ASTM, TAPPI, ISO) i porównywane ze specyfikacjami.
- Testy funkcjonalne:Do konkretnych zastosowań - test upadku, test wibracji, test stosu (wg ISTA lub ASTM D4169), test migracji w kontakcie z żywnością (wg FDA, EFSA lub GB), test ESD (dla produktów-bezpiecznych ESD).
- Jakość powłoki/druku:W przypadku produktów powlekanych/zadrukowanych - grubość powłoki, przyczepność (test taśmy), odporność na wodę/tłuszcz (test Cobba, test zestawu), jakość druku (kontrola wizualna, pomiar koloru za pomocą spektrofotometru), przyczepność atramentu (test pocierania).
AQL (akceptowalny limit jakości):Większość producentów masy celulozowej stosuje pobieranie próbek AQL (zgodnie z ISO 2859-1 / ANSI/ASQ Z1.4) do kontroli gotowego produktu. Typowe poziomy AQL: 2,5 dla większych wad (rozdarcia, dziury, wady wymiarowe), 4,0 dla drobnych wad (wady powierzchniowe, lekkie przebarwienia). Konkretna AQL jest uzgadniana pomiędzy producentem a klientem w oparciu o zastosowanie produktu i wymagania jakościowe.
8.2 Pakowanie i wysyłka
Po przejściu kontroli jakości gotowe tace są pakowane do wysyłki. Sposób pakowania zależy od rodzaju produktu, jego objętości i miejsca przeznaczenia.
Metody pakowania:
- Układanie w pudełkach z tektury falistej:Najpopularniejsza metoda. Tace są układane w stosy (zagnieżdżane lub blokowane) w pudełkach z tektury falistej (zwykle 50-200 tac w pudełku, w zależności od rozmiaru tacy). Pudełka są zaklejone taśmą i oznakowane informacjami o produkcie, ilością, numerem partii i miejscem przeznaczenia.
- Opakowanie termokurczliwe:W przypadku produktów-o dużej objętości lub wrażliwych-na wilgoć tacki są układane na paletach i-opakowane termokurczliwie (folią z tworzywa sztucznego), aby chronić je przed wilgocią i uszkodzeniami podczas transportu. Folia termokurczliwa stabilizuje również ładunek palety.
- Opakowania-izolujące wilgoć:W przypadku produktów wysyłanych do miejsc o wysokiej-wilgotności lub przechowywanych przez długi czas, stosuje się opakowania-izolujące wilgoć (torby plastikowe, środki suszące, folia-izolująca wilgoć), aby zapobiec wchłanianiu wilgoci podczas przechowywania i transportu.
- Paletyzacja:Pudła układane są na paletach (zwykle 40-60 pudełek na palecie, w zależności od wielkości pudła) i zabezpieczane folią stretch lub taśmą. Wymiary palet są zazwyczaj standardowe (np. paleta europejska 1200 x 1000 mm, paleta amerykańska 1219 x 1016 mm), aby pasowały do standardowych kontenerów transportowych i ciężarówek.
Uwagi dotyczące wysyłki:
- Kontrola wilgoci:Formowana miazga jest higroskopijna -, pochłania wilgoć z powietrza. Podczas transportu oceanicznego (wysoka wilgotność, wahania temperatury) tace mogą wchłaniać wilgoć, tracąc wytrzymałość i potencjalnie rozwijając pleśń. W przypadku przesyłek oceanicznych zaleca się stosowanie opakowań-izolujących wilgoć i środków osuszających. Docelowa zawartość wilgoci w momencie wysyłki wynosi 6–8% (nieco bardziej sucha niż docelowa zawartość 6–10%, aby umożliwić wchłanianie wilgoci podczas transportu).
- Siła układania:Palety z uformowanymi tacami na miazgę można układać w stosy o wysokości 2-4 (w zależności od wytrzymałości tacy i konstrukcji pudełka). Dolne pudełka muszą utrzymać ciężar pudeł znajdujących się powyżej – upewnij się, że pudła z tektury falistej i układanie tac są zaprojektowane na oczekiwaną wysokość stosu.
- Załadunek kontenera:W przypadku przesyłek eksportowych tace są ładowane do kontenerów transportowych (20 stóp lub 40 stóp). Pojemnik powinien być suchy i dobrze-wentylowany, a do kontrolowania wilgoci należy używać środków osuszających. Całkowita waga przesyłki nie może przekraczać limitu wagi kontenera (zwykle 28 ton w przypadku kontenera 40-stopowego).
Wskaźniki produkcji i względy kosztowe
Typowe wskaźniki produkcyjne
| Typ produktu | Typ maszyny | Cykle/godz | Ubytki/cykl | Tace/godz. (w przybliżeniu) |
|---|---|---|---|---|
| Kartony na jajka (standard) | Obrotowy | 1,000-3,000 | 1-2 (opakowania na 30 jaj) | 1,000-6,000 |
| Tace produkcyjne (standardowe) | Obrotowe lub tłokowe | 500-2,000 | 1-4 | 500-8,000 |
| Tace przemysłowe (niestandardowe) | Wzajemne | 100-600 | 1-2 | 100-1,200 |
| Serwis gastronomiczny (talerze/miski) | Obrotowy | 1,000-3,000 | 2-6 | 2,000-18,000 |
| Termoformowane (elektronika/kosmetyka) | Prasa do termoformowania | 80-400 | 1-4 | 80-1,600 |
| Gruba-ściana (ciężka, przemysłowa) | Ruch posuwisto-zwrotny (specjalny) | 50-200 | 1 | 50-200 |
Struktura kosztów
Na koszt formowanych tacek na miazgę wpływa kilka czynników:
- Surowiec (włókno):30-50% całkowitego kosztu. Papier makulaturowy jest najtańszy; wytłoki i bielone są droższe; dziewiczy kraft jest najdroższy.
- Energia (suszenie i prasowanie):15-25% całkowitego kosztu. Suszenie jest najbardziej energochłonnym etapem. Gaz ziemny jest tańszy niż prąd.
- Praca:10-20% całkowitego kosztu. Linie zautomatyzowane (obrotowe, termoformujące) charakteryzują się niższym kosztem pracy na jednostkę niż linie ręczne.
- Oprzyrządowanie (formy, matryce):Amortyzowane według wielkości produkcji. W przypadku-produktów masowych koszt jednostkowy narzędzi jest znikomy; w przypadku produktów o małej-nakładowości oprzyrządowanie może stanowić znaczną część kosztów.
- Powłoki i druk:Dodaj 10-50% do podstawowego kosztu produktu, w zależności od rodzaju powłoki/druku i złożoności.
- Kontrola jakości i opakowanie:5-10% całkowitego kosztu.
- Koszty ogólne i zysk:10-20% całkowitego kosztu.
Typowe zakresy kosztów (fabryka FOB, tylko w celach informacyjnych):
| Typ produktu | Zakres kosztów (USD za jednostkę) | Notatki |
|---|---|---|
| Karton na jajka (30 jaj, standard) | $0.05-$0.15 | Papier makulaturowy o dużej objętości, bez powłoki |
| Taca produkcyjna (standardowa) | $0.08-$0.25 | Papier makulaturowy o dużej objętości |
| Serwis gastronomiczny (talerz/miska, wytłoki) | $0.03-$0.10 | Bardzo duża głośność, bagasso |
| Taca przemysłowa (niestandardowa, średnia wielkość) | $0.30-$1.50 | Średnia objętość, niestandardowa forma, papier makulaturowy |
| Termoformowany (wkładka elektroniczna, mała) | $0.50-$2.00 | Średnia objętość, bielona/bagassowa, gładka powierzchnia |
| Termoformowane (kosmetyczne, premium, powlekane) | $1.00-$5.00 | Niska-średnia objętość, powlekanie, drukowanie, tłoczenie |
| Gruba-ściana (ciężka, przemysłowa, duża) | $1.00-$5.00 | Mała objętość, grube ściany, niestandardowa forma |
Uwaga: są to przybliżone zakresy kosztów fabrycznych FOB wyłącznie w celach informacyjnych. - rzeczywiste koszty zależą od rozmiaru produktu, złożoności, objętości, materiału, powłok, druku i innych czynników. Zawsze uzyskaj wyceny od producentów konkretnych produktów.
Konkluzja
Produkcja formowanych tacek na masę celulozową to wieloetapowy-proces, który przekształca surowe włókno (papier makulaturowy, wytłoki itp.) w gotowy produkt opakowaniowy 3D poprzez roztwarzanie, formowanie, przenoszenie, suszenie, prasowanie na gorąco (w przypadku termoformowania), przycinanie, powlekanie/drukowanie i kontrolę jakości/opakowanie. Każdy etap wymaga specjalistycznego sprzętu, dokładnie kontrolowanych parametrów i potencjalnych problemów z jakością -, a jakość i spójność produktu końcowego zależą od precyzyjnej kontroli na każdym etapie.
Najważniejsze wnioski to:
1. Przygotowanie miazgito podstawa - selekcja włókien surowych, roztwarzanie, przesiewanie/czyszczenie, rafinacja i dodatki chemiczne wpływają na wytrzymałość, powierzchnię i wydajność produktu końcowego. Stopień rafinacji (20-45 stopni SR) jest krytycznym parametrem, który równoważy wytrzymałość, gładkość i drenaż.
2. Tworzenie sięto podstawowy etap - formowania siatki i próżniowego osadzania włókien w kształcie tacy. Trzy główne typy maszyn: tłokowe (uniwersalne, średnie prędkości), rotacyjne (duże prędkości, produkty standardowe) i termoformowanie (premium, gładka powierzchnia). Parametry formowania (konsystencja, próżnia, czas, rozmiar oczek) kontrolują grubość i jednorodność ścianki.
3. Wysuszenieto najbardziej-etap energochłonny i-o krytycznym znaczeniu dla jakości - mokre tace (70–80% wilgoci) są suszone do 6–10% w piecach tunelowych (120–200 stopni C, 5–30 minut) lub poprzez prasowanie na gorąco (150–220 stopni C, 10–60 sekund). Dokładna kontrola temperatury zapobiega wypaczeniu, pękaniu i odbarwieniu.
4. Prasowanie na gorąco/termoformowanieto właśnie odróżnia najwyższej jakości produkty termoformowane od standardowych form-formowanych transferowo-, podgrzewanych (150–220 stopni C) i pod wysokim ciśnieniem (0,5–5 MPa), jednocześnie suszących, zagęszczających i wygładzających tacę, tworząc gęsty (300–650 kg/m3), gładki, precyzyjny produkt z możliwością wytłaczania.
5. Przycinanie, powlekanie i drukowanieto etapy wykańczania - przycinanie (wykrojnik stalowy, wykrojnik obrotowy, CNC) tworzy precyzyjne krawędzie; powłoki (akryl, PLA, PU) zapewniają właściwości barierowe i doskonały wygląd; druk (flexo, offsetowy, cyfrowy, sitodrukowy, tamponowy, hot-stamping) zapewnia branding i grafikę.
6. Kontrola jakościzapewnia stałą jakość - monitorowania-procesu (konsystencja miazgi, stopień rozdrobnienia, temperatura suszenia) i testowanie gotowego produktu (wizualne, wymiarowe, wilgotność, waga, wytrzymałość, funkcjonalne). Próbkowanie AQL (zwykle 2,5 w przypadku poważnych defektów) jest standardem.
7. Wskaźniki i koszty produkcjiróżnią się znacznie w zależności od typu produktu - maszyny rotacyjne wytwarzają 1 000-18 000 standardowych tac na godzinę, podczas gdy prasy do termoformowania produkują 80-1600 tac premium na godzinę. Koszty wahają się od 0,03 USD za jednostkę (usługi gastronomiczne na dużą skalę) do 5,00 USD za jednostkę (produkty termoformowane premium lub grubościenne przemysłowe), w zależności od materiału, rozmiaru, złożoności, objętości i wykończenia.
W firmie Hesheng posiadamy-nowoczesny--najnowocześniejszy zakład produkujący masę celulozową, oferujący zarówno produkcję-formowaną transferowo, jak i termoformowaną-, obejmujący maszyny do formowania tłokowego i obrotowego, suszarki tunelowe, maszyny do termoformowania-na gorąco,-sprzęt do sztancowania, linie do powlekania i drukowania, a także kompleksowe laboratorium kontroli jakości. Posiadamy wiedzę i możliwości umożliwiające produkcję formowanych tacek na masę celulozową od prototypu do-produkcji wysokoseryjnej- przy stałej jakości, konkurencyjnych kosztach i pełnym wsparciu technicznym. Nasz zespół może przeprowadzić Cię przez każdy etap procesu - od wyboru materiału i projektu formy po prototypowanie, testowanie, produkcję i wysyłkę - upewniając się, że formowane tace na miazgę spełniają Twoje wymagania dotyczące wydajności, jakości i kosztów.
Jeśli rozważasz zastosowanie formowanej masy celulozowej na potrzeby opakowań i chcesz bardziej szczegółowo poznać proces produkcyjny, możliwości i koszty,skontaktuj się z zespołem Heshenga- chętnie oprowadzimy Cię po fabryce (-osobiście lub wirtualnie), odpowiemy na Twoje pytania techniczne, dostarczymy próbki i szacunkowe koszty oraz przeprowadzimy Cię przez każdy etap produkcji masy celulozowej. Od masy celulozowej po produkt – posiadamy wiedzę i możliwości, aby dostarczać wysokiej-jakości opakowania z formowanej masy celulozowej, które spełniają Twoje potrzeby.