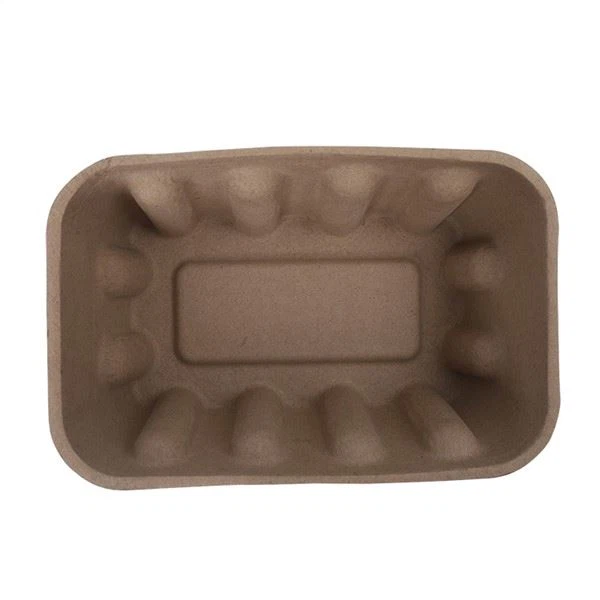
Jeśli zaopatrujesz się w tacki z formowanej miazgi, prawdopodobnie słyszałeś terminy takie jak „formowane-transferowo”, „formowane termicznie”, „tłoczone-na gorąco”, „grube-ścienne” i „cienkie-ścienne”- i być może zastanawiałeś się, co one oznaczają i jaki mają wpływ na produkt. Terminy te odnoszą się do różnych procesów produkcyjnych, a wybór procesu znacząco wpływa na wygląd produktu, precyzję, wytrzymałość, koszt i przydatność do różnych zastosowań. Wybór odpowiedniego procesu dla Twojego produktu to jedna z najważniejszych decyzji w przypadku niestandardowego projektu formowanej masy celulozowej. - popełnij błąd i możesz otrzymać produkt, który nie spełnia Twoich wymagań lub kosztuje więcej, niż to konieczne. W tym artykule przedstawiamy szczegółowe porównanie dwóch głównych procesów produkcji tacek z masy celulozowej - transferu-formowania (standardowego) i termoformowania (-prasowania na gorąco) -, obejmujące etapy procesu, wyposażenie, czasy cykli, charakterystykę produktu, koszt, jakość, zastosowania i najlepsze praktyki. Omówimy także warianty ścian-grubych i cienkich- oraz udzielimy wskazówek, jak wybrać proces odpowiedni do konkretnego zastosowania. Niezależnie od tego, czy jesteś inżynierem zajmującym się pakowaniem, menedżerem produktu czy specjalistą ds. zaopatrzenia, ten artykuł powinien zapewnić Ci jasne zrozumienie-kompromisów i pomóc w podjęciu świadomej decyzji.
Dwa główne procesy: przegląd
Formowane produkty z masy celulozowej powstają przy użyciu dwóch podstawowych procesów produkcyjnych, z których każdy ma inną charakterystykę i zastosowanie:
1. Przenieś-proces formowania (standardowy).Jest to najpopularniejszy i najbardziej tradycyjny proces produkcji masy celulozowej. Polega na formowaniu produktu na formie siatkowej za pomocą zasysania próżniowego, przenoszeniu mokrego produktu do formy suszącej i-suszeniu powietrzem w tunelu suszącym. Produkty-formowane transferowo mają teksturowaną powierzchnię (wzór siatki po jednej stronie, tekstura włókien po drugiej), stosunkowo luźne tolerancje (±0,5–1 mm) i niższy koszt. Proces ten stosowany jest w przypadku kartonów na jajka, tacek na produkty, tacek na komponenty przemysłowe, tac wysyłkowych i innych opakowań funkcjonalnych/ochronnych, gdzie estetyka jest mniej ważna.
2. Proces termoformowania (-prasowania na gorąco).Jest to bardziej zaawansowany proces, który po formowaniu obejmuje etap-prasowania na gorąco. Mokry produkt jest ściskany pomiędzy dwiema podgrzewanymi aluminiowymi formami (górną i dolną) pod wysokim ciśnieniem i temperaturą, tworząc gładki, gęsty i precyzyjny produkt o matowej, aksamitnej-powierzchni po obu stronach. Produkty termoformowane mają wąskie tolerancje (± 0,2-0,5 mm), cienkie ścianki (1-2 mm) i doskonały wygląd. Proces ten stosowany jest w przypadku wkładek do kosmetyków, opakowań elektroniki użytkowej, tacek na żywność premium, opakowań do win i napojów spirytusowych oraz do innych zastosowań, w których liczy się estetyka i precyzja.
W ramach każdego procesu dostępne są warianty oparte na grubości ścianki - grubej-ściany (3-10 mm, do- ciężkich zastosowań) i cienkiej-ściany (1-2 mm do lekkich i precyzyjnych zastosowań). Produkty o grubych-ściankach są zazwyczaj formowane-transferowo (ze względu na koszty), podczas gdy produkty o cienkich-ściankach są zazwyczaj formowane termicznie (ze względu na precyzję i estetykę). Jednakże występuje nakładanie się elementów, - niektóre produkty o grubych-ściennach są formowane termicznie (do zastosowań-o dużych obciążeniach), a niektóre produkty o cienkich-ściennych są formowane metodą transferu (do zastosowań wrażliwych na koszty).
Transfer-Proces formowania: krok po kroku
Proces-formowania transferowego jest podstawą przemysłu celulozowego -. jest stosowany w przypadku większości produktów z formowanej masy celulozowej, od kartonów na jajka po tace przemysłowe. Oto jak to działa, krok po kroku.
Krok 1: Przygotowanie miazgi.Proces rozpoczyna się od przygotowania miazgi. Papier makulaturowy (lub wytłoki lub inne włókna) ładuje się do hydromasażu - dużej kadzi z obrotowym mieszadłem -, gdzie miesza się go z ciepłą wodą (40–60 stopni Celsjusza) i miesza, aż papier rozpadnie się na pojedyncze włókna. Proces roztwarzania trwa zazwyczaj 15–30 minut, w zależności od rodzaju włókna i pożądanej konsystencji miazgi. W razie potrzeby do masy celulozowej dodawane są dodatki: żywice zwiększające wytrzymałość na mokro (w celu poprawy wodoodporności i wytrzymałości), barwniki (dla koloru), dodatki ESD (dla kontroli statycznej) i inne dodatki funkcjonalne. Następnie miazgę przesiewa się i oczyszcza w celu usunięcia zanieczyszczeń (zszywki, plastik, brud) i przechowuje w zbiorniku przy ciągłym mieszaniu, aby zapobiec osiadaniu włókien.
Kluczowe parametry pulpy:
- Konsystencja:0,5-2% stosunku błonnika-do wody (miąższ składa się głównie z wody i niewielkiej ilości włókien)
- Wolność (szybkość odwadniania):300-600 ml płynu mózgowo-rdzeniowego (kanadyjska standardowa mętność) - niższa wilgotność=wolniejsze drenaż=drobniejsze osadzanie się włókien=gładsza powierzchnia, ale dłuższy czas cyklu
- pH:6,5-8,5 (od neutralnego do lekko zasadowego, dla optymalnego wiązania włókien i wytrzymałości żywicy na mokro)
- Temperatura:40-60 stopni Celsjusza (ciepła woda przyspiesza roztwarzanie i poprawia wiązanie włókien)
Krok 2: Formowanie.Etap formowania to etap, w którym produkt nabiera kształtu. Niestandardowa forma do formowania - wykonana z aluminium i pokryta drobnym sitem (60-100 mesh, w zależności od produktu) - jest montowana na maszynie formującej i opuszczana do zawiesiny masy celulozowej. Przez formę przykładane jest podciśnienie, które zasysa wodę przez siatkę i osadza włókna na powierzchni formy. Formę trzyma się w zawiesinie przez ustawiony „czas zanurzania” (zwykle 2-10 sekund, w zależności od pożądanej grubości ścianki i złożoności produktu) - dłuższy czas zanurzania=więcej osadzania się włókien=grubsze ścianki=mocniejszy, ale cięższy produkt. Po upływie czasu zanurzania formę wyjmuje się z zawiesiny, a nadmiar wody usuwa się poprzez ciągłe zasysanie próżniowe (faza „odwadniania”, zwykle trwająca 2–5 sekund).
Typy maszyn formujących:
- Maszyna tłokowa (jedno-jednostanowiskowa):Forma porusza się w górę i w dół (do i z zawiesiny miazgi) ruchem posuwisto-zwrotnym. Proste, niedrogie, ale wolniejsze (zwykle 100-300 cykli na godzinę). Nadaje się do produkcji nisko- i średnionakładowej.
- Maszyna rotacyjna (wielo-stanowiskowa):Wiele form jest zamontowanych na obracającym się bębnie, który przemieszcza je przez zawiesinę masy celulozowej, stanowiska odwadniania, przenoszenia i czyszczenia ciągłym ruchem obrotowym. Szybsze (zwykle 300-1000 cykli na godzinę), bardziej spójne, ale droższe i mniej elastyczne w przypadku zmian produktu. Nadaje się do produkcji wielkoseryjnej.
- Formy wielogniazdowe-:Obydwa typy maszyn mogą wykorzystywać formy-wielogniazdowe (formujące wiele produktów na cykl), aby zwiększyć tempo produkcji. Liczba wnęk na formę zależy od wielkości produktu i wydajności maszyny. - zazwyczaj jest to 2–12 wnęk na tace, do 30+ w przypadku małych produktów, takich jak kieliszki do jajek.
Krok 3: Przeniesienie.Po uformowaniu i odwodnieniu mokry produkt (który nadal znajduje się na formie formującej) należy przenieść do następnego etapu - albo formy suszącej (do suszenia na powietrzu-) albo formy prasującej (do termoformowania). W procesie formowania-mokry produkt jest przenoszony do „formy transferowej” - drugiej formy o odwrotnym kształcie do formy formującej, również pokrytej siatką. Formę transferową dociska się do formy formującej i odwraca się podciśnienie (przedmuch powietrza przez formę formującą), aby uwolnić mokry produkt na formę transferową. Forma transferowa następnie przenosi mokry produkt do etapu suszenia.
Nie wszystkie produkty wymagają formy transferowej - niektóre proste produkty są przenoszone bezpośrednio z formy formującej na przenośnik suszący (za pomocą ramienia robota lub prostego mechanizmu przenoszącego). Jednak w przypadku większości tacek (które mają złożone kształty i muszą zachować swój kształt podczas suszenia) stosuje się formę transferową, która podtrzymuje mokry produkt i zapobiega deformacji.
Krok 4: Suszenie.Suszenie to najdłuższy i najbardziej energochłonny-etap procesu formowania transferowego. Mokry produkt (na formie transferowej lub przenośniku suszącym) przepuszcza się przez tunel suszący - długą, ogrzewaną komorę, w której krąży gorące powietrze (120-180 stopni Celsjusza) w celu odparowania pozostałej wody. Czas suszenia zależy od wielkości produktu, grubości ścianek i pożądanej końcowej zawartości wilgoci. - zazwyczaj wynosi 5-15 minut w przypadku tac standardowych i do 30 minut w przypadku produktów grubościennych. Celem jest zmniejszenie zawartości wilgoci z 70–80 procent (produkt mokry) do 6–10 procent (produkt gotowy) – redukcja początkowej zawartości wody o 80–90 procent.
Metody suszenia:
- Suszenie konwekcyjne (najczęściej):Gorące powietrze cyrkuluje przez tunel suszący, odparowując wodę z powierzchni produktu. Energooszczędny-, jednolity, ale stosunkowo powolny.
- Suszenie podczerwienią:Promienniki podczerwieni emitują ciepło bezpośrednio na powierzchnię produktu, podgrzewając cząsteczki wody i przyspieszając parowanie. Szybsze niż suszenie konwekcyjne, ale mniej jednolite (powierzchnia może wysychać szybciej niż wnętrze, powodując wypaczenia). Często stosowany w połączeniu z suszeniem konwekcyjnym.
- Suszenie mikrofalowe:Energia mikrofalowa podgrzewa cząsteczki wody w całym produkcie (nie tylko na powierzchni), zapewniając szybkie i równomierne suszenie. Energooszczędny,-ale drogi sprzęt i ograniczony do niektórych typów produktów. Używany do produktów o wysokiej-wartości lub o grubych-ścianach.
- Suszenie kombinowane:Na wielu liniach produkcyjnych stosuje się kombinację metod -, np. wstępne-suszenie w podczerwieni (w celu szybkiego usunięcia wody powierzchniowej), a następnie końcowe suszenie konwekcyjne (w celu równomiernego usunięcia pozostałej wody).
Krok 5: Wykończenie.Po wyschnięciu produkty poddawane są operacjom wykończeniowym, w zależności od wymagań produktu:
- Lamówka:Produkty wymagające precyzyjnych wymiarów krawędzi przycinamy za pomocą wykrojnika stalowego lub wykrojnika rotacyjnego. Przycinanie usuwa nadmiar materiału i tworzy czyste, precyzyjne krawędzie.
- Powłoka:Produkty wymagające odporności na wilgoć, tłuszcz lub doskonałe wykończenie powierzchni są pokrywane-wodnymi powłokami barierowymi (nanoszonymi przez natryskiwanie, zanurzanie lub powlekanie wałkiem).
- Druk:Produkty wymagające oznakowania marki lub informacji są drukowane przy użyciu druku fleksograficznego, offsetowego lub cyfrowego przy użyciu atramentów-na bazie wody.
- Tłoczenie/wytłaczanie:Produkty wymagające teksturowanej powierzchni lub logo są wytłaczane/wytłaczane przy użyciu prasy podgrzewanej (w przypadku-produktów formowanych transferowo wytłaczanie zwykle wykonuje się jako osobną operację-suszenia, ponieważ nie jest to część standardowego procesu).
- Kontrola jakości:Każda partia jest sprawdzana pod kątem wad, wymiarów, wagi, zawartości wilgoci i funkcjonalności.
Podsumowanie procesu-formowania transferu:
- Czas cyklu:8-20 sekund na cykl (formowanie + transfer) plus 5-15 minut czasu suszenia (suszenie jest równoległe, więc nie wydłuża czasu trwania cyklu)
- Tempo produkcji:100-1000 cykli na godzinę (w zależności od typu maszyny i wielkości produktu), razy liczba gniazd na formę
- Grubość ścianki:1,5-3 mm (standard), 3–10 mm (grubość ścianki)
- Tolerancje:±0,5-1mm
- Wykończenie powierzchni:Teksturowane (wzór siatki po stronie formującej, tekstura włókien po stronie przenoszenia)
- Koszt:Niższy (prostsze wyposażenie, krótszy czas cyklu, brak etapu prasowania)
- Najlepsze dla:Opakowania funkcjonalne/ochronne, zastosowania-o dużej objętości,-wrażliwe na koszty
Proces termoformowania (-prasowania na gorąco): krok po kroku
Proces termoformowania to bardziej zaawansowana i bardziej precyzyjna odmiana produkcji masy celulozowej formowanej, która obejmuje etap-prasowania na gorąco. Produkuje produkty o gładkim, gęstym, doskonałym wyglądzie i wąskich tolerancjach, - odpowiednich do-wysokiej klasy zastosowań, gdzie liczy się estetyka i precyzja. Oto jak to działa, krok po kroku.
Krok 1: Przygotowanie miazgi.Przygotowanie masy celulozowej do produktów termoformowanych jest podobne do-formowania transferowego, ale z pewnymi kluczowymi różnicami: (1) konsystencja miazgi jest często nieco niższa (0,3-1 procent) w celu uzyskania drobniejszego osadzania włókien i gładszej powierzchni; (2) odwadnianie jest często niższe (200-400 ml CSF) w związku z wolniejszym drenażem i bardziej równomiernym osadzaniem włókien; (3) mieszanka włókien jest często rafinowana (bardziej ubijana) w celu uzyskania drobniejszych włókien i gładszej powierzchni; (4) dodatki są dokładnie kontrolowane pod kątem spójnego koloru i wytrzymałości. Celem jest wytworzenie masy celulozowej, która osadza się równomiernie i tworzy gładki, gęsty produkt po prasowaniu na gorąco.
Krok 2: Formowanie.Etap formowania jest podobny do przenoszenia-uformowanego-. Forma formująca (z sitem siatkowym) jest opuszczana do zawiesiny masy celulozowej, próżniowo osadza włókna na powierzchni formy, po czym forma jest podnoszona i odwadniana. Jednakże w przypadku produktów termoformowanych parametry formowania są kontrolowane bardziej precyzyjnie: (1) czas zanurzania jest często krótszy (1-5 sekund) w przypadku cieńszych ścianek; (2) poziom próżni jest precyzyjnie kontrolowany w celu równomiernego osadzania włókien; (3) czas odwadniania jest dłuższy (3-8 sekund), aby usunąć więcej wody przed prasowaniem (skracając czas i energię prasowania). Mokry produkt wchodzący na etap prasowania ma zazwyczaj wilgotność 60–70 procent (w porównaniu z 70–80 procent w przypadku formowania transferowego), co zmniejsza ilość wody, którą należy usunąć podczas prasowania.
Krok 3: Przenieś do formy do prasowania.Po uformowaniu i odwodnieniu mokry produkt przekazywany jest z formy formującej do stanowiska prasowania. Przenoszenie odbywa się zazwyczaj za pomocą ramienia robota lub mechanizmu przenoszącego, który podnosi mokry produkt i umieszcza go na dolnej formie prasującej. Precyzyjne umieszczenie ma kluczowe znaczenie. - produkt musi być wyśrodkowany na dolnej formie, aby zapewnić równomierne prasowanie i spójne wymiary.
Krok 4: Prasowanie na gorąco (kluczowa różnica).Jest to etap odróżniający produkty termoformowane od-formowanych transferowo. Mokry produkt umieszcza się pomiędzy dwiema precyzyjnie obrobionymi formami aluminiowymi - górną (męską) i dolną (żeńską) -, które są podgrzewane do temperatury 150–220 stopni Celsjusza (za pomocą elektrycznych elementów grzejnych lub kanałów parowych wewnątrz form). Formy zamykają się pod wysokim ciśnieniem (30-100 barów, w zależności od produktu i pożądanej gęstości) przez 10-30 sekund. Podczas naciskania:
1. Kompresja:Wysokie ciśnienie ściska matę z włókien z jej mokrego, luźnego stanu do gęstej, jednolitej struktury. Gęstość włókien wzrasta od 150-200 kg/m3 (mokre, sypkie) do 300-500 kg/m3 (prasowane, gęste). Stopień sprężania wynosi zazwyczaj od 2:1 do 4:1 (podczas prasowania grubość produktu zmniejsza się o 50-75 procent).
2. Usuwanie wody:Ciepło odparowuje nadmiar wody, a ciśnienie wyciska wodę z maty z włókien. Zawartość wilgoci zmniejsza się z 60-70 procent (wejście do prasowania) do 15-25 procent (wyjście z prasowania) – znaczna redukcja, która skraca czas późniejszego suszenia.
3. Wygładzanie powierzchni:Gładkie, wypolerowane powierzchnie nagrzanych form tworzą gładką, matową, aksamitną-powierzchnię po obu stronach produktu. Ciepło lekko zmiękcza włókna, dzięki czemu dopasowują się do powierzchni formy i tworzą jednolite, gładkie wykończenie. Wzór siatki z etapu formowania jest całkowicie wyeliminowany (wyprasowany na gładko).
4. Dokładność wymiarowa:Precyzyjna obróbka form prasujących (±0,05-0,1mm) i wysokie ciśnienie zapewniają, że produkt ma zwarte, spójne wymiary (±0,2-0,5mm). Wyrób przyjmuje dokładnie taki sam kształt wnęki formy - nie kurczy się ani nie odkształca (ponieważ wyrób jest utwierdzany przez formę podczas prasowania).
5. Wiązanie włókien:Ciepło i ciśnienie sprzyjają tworzeniu się wiązań wodorowych pomiędzy włóknami, zwiększając wytrzymałość i sztywność produktu. Gęsta struktura poprawia także odporność produktu na rozdarcia i przebicia.
Typy maszyn prasujących:
- Prasa hydrauliczna:Najpopularniejszy typ masy celulozowej formowanej termicznie. Wykorzystuje cylindry hydrauliczne do przykładania wysokiego ciśnienia (30-100 barów) z precyzyjną kontrolą. Nadaje się do średnich i dużych produktów oraz produkcji średnio- i wielkoseryjnej.
- Prasa pneumatyczna:Wykorzystuje cylindry pneumatyczne do wywierania ciśnienia. Niższe ciśnienie (10-30 barów), krótszy czas cyklu, ale mniej precyzyjne. Nadaje się do małych, cienkich produktów i produkcji wielkoseryjnej.
- Ciągłe naciśnięcie:Prasa taśmowa lub rolkowa, która w sposób ciągły dociska produkty przemieszczające się przez maszynę. Duża objętość, ale ograniczone ciśnienie i precyzja. Nadaje się do prostych, płaskich produktów (np. talerzy, pokrywek).
Krok 5: Suszenie.Po prasowaniu na gorąco produkt nadal ma wilgotność 15-25 procent i należy go wysuszyć do końcowych 6-10 procent. Etap suszenia produktów termoformowanych jest krótszy niż produktów formowanych-transferowo (ponieważ podczas prasowania usunięto większość wody) – zazwyczaj w przypadku produktów standardowych trwa to 3-8 minut. Suszenie odbywa się w tunelu suszarniczym (120-180 stopni Celsjusza), podobnie jak przy formowaniu transferowym, ale z zachowaniem starannej kontroli, aby uniknąć wypaczeń i deformacji (produkt po sprasowaniu jest gęstszy i sztywniejszy, dzięki czemu jest mniej podatny na wypaczenia, ale nadal ważne jest równomierne suszenie).
Krok 6: Wykończenie.Operacje wykańczające produktów termoformowanych są podobne do-formowania transferowego - przycinania, powlekania, drukowania, wytłaczania i kontroli jakości -, ale z pewnymi różnicami: (1) przycinanie często nie jest potrzebne (forma prasowająca tworzy precyzyjne krawędzie, więc przycinanie może być niepotrzebne w przypadku wielu produktów); (2) wytłaczanie/wytłaczanie zwykle wykonuje się na etapie prasowania (wzór jest obrabiany w formie prasującej, więc podczas prasowania jest przenoszony na produkt - nie jest wymagana żadna osobna operacja); (3) jakość druku jest wyższa (gładka powierzchnia lepiej toleruje druk, pozwalając na uzyskanie drobniejszych szczegółów i żywszych kolorów); (4) kontrola jakości jest bardziej rygorystyczna (zastosowania premium wymagają wyższych standardów jakości, z mniejszymi tolerancjami i niższym wskaźnikiem defektów).
Podsumowanie procesu termoformowania:
- Czas cyklu:15-40 sekund na cykl (formowanie + prasowanie) plus 3-8 minut czasu suszenia (równolegle)
- Tempo produkcji:80-400 cykli na godzinę (w zależności od typu maszyny i wielkości produktu), razy liczba gniazd na formę
- Grubość ścianki:1-2 mm (cienka ściana), do 3 mm w przypadku niektórych produktów
- Tolerancje:± 0,2-0,5 mm
- Wykończenie powierzchni:Gładka, matowa, aksamitna-po obu stronach
- Koszt:Wyższy (bardziej złożony sprzęt, dłuższy czas cyklu, etap prasowania, bardziej precyzyjne oprzyrządowanie)
- Najlepsze dla:Opakowania premium/konsumenckie, zastosowania precyzyjne, wysokie-wymagania estetyczne
Porównanie-do-głównych
Teraz, gdy szczegółowo omówiliśmy oba procesy, porównajmy je obok siebie w kluczowych wymiarach.
| Wymiar | Transfer-Formowany (standardowy) | Termoformowane (-prasowane na gorąco) |
|---|---|---|
| Wykończenie powierzchni | Teksturowany wzór siateczki - po jednej stronie, tekstura włókna po drugiej | Gładka, matowa, aksamitna-po obu stronach |
| Tolerancje wymiarowe | ±0,5-1mm | ± 0,2-0,5 mm |
| Grubość ścianki | 1,5-3 mm (standard), 3–10 mm (grubość ścianki) | 1-2 mm (cienka ściana), do 3 mm |
| Gęstość | 150-300 kg/m3 | 300-500 kg/m3 |
| Stosunek siły-do-wagi | Dobry | Znakomity (gęstsza struktura=mocniejsza przy tej samej wadze) |
| Amortyzacja | Dobra - progresywna absorpcja energii poprzez zginanie konstrukcji | Dobra - gęstsza struktura zapewnia mocniejsze wsparcie, wciąż przy progresywnej absorpcji energii |
| Drukowalność | Powierzchnia o gładkiej teksturze - umożliwia drukowanie, ale z mniejszą ilością szczegółów | Doskonała - gładka powierzchnia umożliwia-druk wysokiej jakości z drobnymi szczegółami |
| Tłoczenie/wytłaczanie | Możliwe jako operacja-dosuszania (ograniczone szczegóły) | Wykonano podczas prasowania (drobne szczegóły, bez dodatkowej operacji) |
| Niestandardowe kolory | Tak (barwione w miazdze) | Tak (barwione w miazdze, bardziej jednolite ze względu na gęstszą strukturę) |
| Koszt oprzyrządowania | $1,500-$6,000 | 3000–12 000 USD (obejmuje formy formujące, transferowe i tłoczące) |
| Koszt jednostkowy- | 0,05–1,50 USD (w zależności od rozmiaru, złożoności i objętości) | 0,10 USD-3,00 USD (zwykle 30–80% więcej niż w przypadku tego samego produktu metodą formowania transferowego) |
| Czas cyklu | 8-20 sekund na cykl | 15-40 sekund na cykl |
| Tempo produkcji | 100-1000 cykli/godzinę | 80-400 cykli/godzinę |
| Minimalna ilość zamówienia | 1000-3000 sztuk | 3000-5000 jednostek |
| Czas realizacji (pierwsze zamówienie) | 5-8 tygodni (projekt + oprzyrządowanie + prototypowanie + produkcja) | 6-10 tygodni (nieco dłużej ze względu na bardziej złożone oprzyrządowanie i prototypowanie) |
| Zużycie energii | Niższy (bez etapu prasowania, ale dłuższy czas suszenia) | Wyższa (etap prasowania zużywa dużo energii, ale skraca czas suszenia) |
| Wskaźnik defektów | 2-4% (typowo) | 0,5-1,5% (typowo, ze względu na bardziej precyzyjną kontrolę procesu) |
| Najlepsze aplikacje | Kartony na jajka, tacki produkcyjne, tace na komponenty przemysłowe, tacki wysyłkowe, opakowania ochronne | Wkładki do kosmetyków, opakowania na elektronikę użytkową, tacki na żywność premium, opakowania na wina/alkohole, luksusowe opakowania na prezenty |
Jak wybrać właściwy proces
Wybór pomiędzy-formowaniem transferowym a termoformowaniem zależy od Twoich konkretnych wymagań i priorytetów. Oto ramy decyzyjne, które pomogą Ci dokonać wyboru.
Wybierz transfer-formowany, jeśli:
1. Koszt jest głównym problemem.Jeśli potrzebujesz najniższego możliwego kosztu jednostkowego i narzędzi,-formowanie transferowe będzie oczywistym wyborem. Jest o 30–80 procent tańszy w przeliczeniu na jednostkę niż termoformowanie tego samego produktu.
2. Opakowanie ma charakter funkcjonalny/ochronny, a nie jest-skierowane do konsumenta.Jeśli taca będzie znajdować się w pudełku wysyłkowym i nigdy nie będzie widoczna dla konsumenta końcowego (np. tace na komponenty przemysłowe, wewnętrzne opakowanie ochronne), teksturowana powierzchnia-formowana transferowo jest całkowicie odpowiednia - nie trzeba płacić za doskonały wygląd po formowaniu termicznym.
3. Aby zapewnić solidną ochronę, potrzebujesz grubych ścian.Jeśli Twój produkt jest ciężki (ponad 5 kg) lub wymaga grubych ścianek (3-10 mm) do amortyzacji i wsparcia,-formowanie transferowe jest bardziej praktycznym i opłacalnym wyborem. Termoformowanie ogranicza się do cieńszych ścianek (1-3mm) ze względu na proces prasowania.
4. Masz bardzo duże wymagania dotyczące głośności.Jeśli potrzebujesz milionów jednostek rocznie, transfer-krótszego czasu cyklu Molded i wyższej wydajności produkcji (100–1000 cykli na godzinę w porównaniu z. 80-400 termoformowaniem) może być istotne dla spełnienia Twoich wymagań w zakresie wolumenu.
5. Twój produkt nie wymaga wąskich tolerancji.Jeśli Twój produkt może mieć tolerancję ±0,5-1 mm (toleruje większość zastosowań opakowań ochronnych), wystarczy formowanie transferowe. Węższe tolerancje firmy Thermoformed (±0,2-0,5 mm) są potrzebne tylko w zastosowaniach precyzyjnych (np. tace pasujące do zautomatyzowanych linii montażowych, prezentacja produktów premium).
Wybierz termoformowanie jeśli:
1. Opakowanie jest skierowane-do konsumenta i ma znaczenie estetyczne.Jeśli taca będzie postrzegana przez konsumenta końcowego jako część rozpakowywania (np. kosmetyków, elektroniki, wina, biżuterii, wykwintnej żywności), gładki, doskonały wygląd termoformowania jest wart dodatkowych kosztów. Rozpakowywanie jest kluczowym punktem kontaktu z marką, a opakowanie premium może zwiększyć zadowolenie i lojalność klientów.
2. Potrzebujesz wąskich tolerancji wymiarowych.Jeśli Twoje zastosowanie wymaga precyzyjnych wymiarów (±0,2-0,5 mm) - np. tace pasujące do zautomatyzowanych linii montażowych/pakujących, tacki, które muszą dokładnie pasować do określonego rozmiaru pudełka lub produkty o bardzo ciasnych wymaganiach dotyczących dopasowania - termoformowanie jest lepszym wyborem. Luźniejsze tolerancje formowania transferowego (± 0,5-1 mm) mogą nie być wystarczające.
3. Chcesz wysokiej-jakości druku lub tłoczenia.Jeśli chcesz wydrukować szczegółową grafikę, logo lub tekst na tacy albo chcesz uzyskać wytłoczone/wytłoczone wzory lub logo, gładka powierzchnia termoformowanego materiału i możliwość-wytłaczania w prasie zapewniają znacznie lepsze rezultaty niż w przypadku formowania-transferowego.
4. Potrzebujesz cienkiej, lekkiej tacy o dużej wytrzymałości.Jeśli chcesz zminimalizować wagę opakowania (w celu zmniejszenia kosztów wysyłki lub zrównoważonego rozwoju) przy jednoczesnym zachowaniu odpowiedniej wytrzymałości, gęsta struktura termoformowanego opakowania (300-500 kg/m3) zapewnia doskonały stosunek wytrzymałości-do-masy przy cienkich ściankach (1-2 mm). Produkty formowane metodą transferu wymagają grubszych ścianek (1,5-3 mm), aby osiągnąć tę samą wytrzymałość.
5. Pozycjonowanie Twojej marki jest premium lub luksusowe.Jeśli Twoja marka jest pozycjonowana jako premium, luksusowa lub ekskluzywna-, opakowanie powinno odzwierciedlać tę pozycję. Formowana termicznie masa celulozowa zapewnia wysokiej jakości, zrównoważone rozwiązanie opakowaniowe, które jest zgodne z pozycjonowaniem marki premium - lepiej niż-formowane transferowo (które może wyglądać zbyt utylitarnie) lub tworzywo sztuczne/pianka (co może kolidować z wartościami zrównoważonego rozwoju).
W razie wątpliwości zapytaj eksperta.Wybór pomiędzy-formowaniem transferowym a termoformowaniem nie zawsze jest jasny-- wiele zastosowań może współpracować z obydwoma procesami, a optymalny wybór zależy od konkretnego produktu, wolumenu, rynku i priorytetów. W firmie Hesheng produkujemy oba typy i możemy pomóc Ci ocenić-kompromisy w przypadku Twojego konkretnego zastosowania. Zawsze będziemy polecać najbardziej-ekonomiczne rozwiązanie, które spełni Twoje wymagania, -jeśli wystarczy-formowanie metodą transferu, poinformujemy Cię o tym. Jeśli potrzebne jest termoformowanie, wyjaśnimy dlaczego i pomożemy ocenić, czy premia jest uzasadniona.
Najlepsze praktyki dla każdego procesu
Niezależnie od tego, czy wybierzesz formowanie-transferowe czy termoformowanie, przestrzeganie tych najlepszych praktyk pomoże zapewnić sukces projektu.
Najlepsze praktyki dotyczące-produktów formowanych transferowo:
1. Projekt dla procesu.Produkty formowane transferowo mają określone ograniczenia projektowe - kąt pochylenia wynoszący co najmniej 3-5 stopni, zaokrąglone rogi (promień większy lub równy 2 mm), minimalna grubość ścianki 1,5 mm, maksymalny stosunek głębokości-do szerokości 1:1. Projektuj zgodnie z tymi ograniczeniami, aby zapewnić wykonalność i stałą jakość.
2. Użyj ściągacza, aby zwiększyć wytrzymałość.Strategiczne użebrowania i pofałdowania mogą znacznie zwiększyć wytrzymałość i sztywność-produktów formowanych transferowo bez zwiększania grubości ścianek (i zużycia materiału). Współpracuj z producentem, aby zoptymalizować wzór użebrowania pod kątem wymagań produktu i obciążenia.
3. Weź pod uwagę wrażliwość na wilgoć.Produkty formowane-transferowo są bardziej porowate i pochłaniają więcej wilgoci niż produkty formowane termicznie. Jeśli Twój produkt będzie przechowywany w wilgotnym środowisku, rozważ zastosowanie powłok-odpornych na wilgoć lub zaprojektuj tacę o większej wytrzymałości (aby skompensować zmiękczenie-wywołane wilgocią).
4. Zaplanuj teksturę.Teksturowana powierzchnia-produktów formowanych transferowo jest cechą charakterystyczną procesu - i nie jest to wada. Jeśli potrzebujesz gładkiej powierzchni, będziesz potrzebować termoformowania (lub powłoki po-procesie, co zwiększa koszty). Nie oczekuj, że produkty-formowane transferowo będą miały gładką powierzchnię.
5. Optymalizuj pod kątem dużej głośności.Formowanie-transferowe jest najbardziej opłacalne-przy dużych nakładach (10,000+ sztuk na zamówienie). Jeśli wolumen jest niski, koszt jednostkowy-będzie wyższy (ze względu na koszty konfiguracji), dlatego warto rozważyć, czy masa formowana będzie właściwym wyborem w przypadku danego wolumenu.
Najlepsze praktyki dotyczące produktów termoformowanych:
1. Zainwestuj w narzędzia-wysokiej jakości.Jakość wyrobów termoformowanych zależy w dużej mierze od jakości form prasujących. Zainwestuj w precyzyjnie obrobione, polerowane formy aluminiowe - koszt jest wyższy, ale efektem jest gładszy, bardziej precyzyjny produkt z mniejszą liczbą defektów. Nie oszczędzaj na oprzyrządowaniu do produktów termoformowanych.
2. Precyzyjnie kontroluj parametry procesu.Produkty termoformowane są wrażliwe na parametry procesu - temperaturę prasowania, ciśnienie, czas i zawartość wilgoci na wejściu. Niewielkie różnice mogą mieć wpływ na jakość produktu (gładkość powierzchni, wymiary, wytrzymałość). Współpracuj z producentem posiadającym precyzyjne systemy kontroli i monitorowania procesów.
3. Projekt dla cienkich ścian.Termoformowane jest zoptymalizowane pod kątem cienkich ścian (1-2 mm). Projektowanie z grubszymi ściankami (3 mm+) wydłuża czas prasowania i zużycie energii i może skutkować niepełnym wyschnięciem lub niestabilną jakością. Jeśli potrzebujesz grubych ścian, bardziej odpowiednie mogą być formy formowane transferowo.
4. Wykorzystaj gładką powierzchnię.Gładka powierzchnia produktów termoformowanych to jedna z ich kluczowych zalet. - Można jej używać do-wysokiej jakości drukowania, wytłaczania lub doskonałego matowego wykończenia. Nie pokrywaj gładkiej powierzchni niepotrzebnymi powłokami lub teksturami (chyba że jest to konieczne ze względu na funkcjonalność).
5. Zaplanuj dłuższe terminy realizacji i wyższe MOQ.Produkty termoformowane mają nieco dłuższy czas realizacji (6-10 tygodni przy pierwszym zamówieniu) i wyższe MOQ (3000-5000 sztuk) niż produkty formowane transferowo. Odpowiednio planuj — rozpocznij proces projektowania i oprzyrządowania wcześnie i upewnij się, że wielkość zamówienia odpowiada MOQ.
Konkluzja
Wybór pomiędzy tacami na masę celulozową formowaną-transferowo a formowaną termicznie jest jedną z najważniejszych decyzji w przypadku niestandardowego projektu formowanej masy celulozowej - i zależy od konkretnych wymagań, priorytetów i budżetu. Formowanie-transferowe to standardowy,-oszczędny proces, w wyniku którego powstają funkcjonalne, ochronne opakowania o teksturowanej powierzchni, - idealne do zastosowań przemysłowych,-o dużej objętości i wrażliwych-na koszty. Termoformowanie to najwyższej jakości, precyzyjny proces, w wyniku którego powstają gładkie, gęste,-wysoce estetyczne opakowania z wąskimi tolerancjami, - idealne do-konsumenckich, precyzyjnych zastosowań premium.
Kluczowe różnice to: (1) wykończenie powierzchni - teksturowane i gładkie; (2) tolerancje - ±0,5-1 mm w porównaniu z ±0,2-0,5 mm; (3) grubość ścianki - 1.5-10mm vs. 1-3mm; (4) koszt - 30-80 procent niższy w przypadku-formowania transferowego; (5) aplikacje - funkcjonalne/ochronne a aplikacje premium/skierowane do konsumentów. Obydwa procesy pozwalają uzyskać w pełni nadające się do recyklingu, nadające się do kompostowania, zrównoważone opakowania wykonane z materiałów pochodzących z recyklingu lub odnawialnych – korzyści w zakresie zrównoważonego rozwoju są takie same niezależnie od procesu.
W Hesheng produkujemy zarówno tacki na masę celulozową-formowane transferowo, jak i formowane termicznie, mając ponad dziesięcioletnie doświadczenie w obu procesach. Oferujemy kompleksowe-{3}}możliwości - projektowanie, oprzyrządowanie, prototypowanie, testowanie, produkcję, kontrolę jakości i dostosowywanie - i dokładamy wszelkich starań, aby pomóc Ci wybrać odpowiedni proces dla Twojego konkretnego zastosowania. Zawsze będziemy polecać najbardziej-ekonomiczne rozwiązanie, które spełni Twoje wymagania, - bez dodatkowej sprzedaży i niepotrzebnej złożoności. Jeśli nie masz pewności, który proces jest odpowiedni dla Twojego produktu,skontaktuj się z zespołem Heshenga- chętnie ocenimy Twój produkt, udostępnimy próbki obu procesów i pomożemy Ci podjąć świadomą decyzję. Dzięki właściwemu partnerowi i właściwemu procesowi formowana masa celulozowa może zapewnić ochronę, estetykę i zrównoważony rozwój, których potrzebujesz - za cenę uzasadnioną dla Twojej firmy.