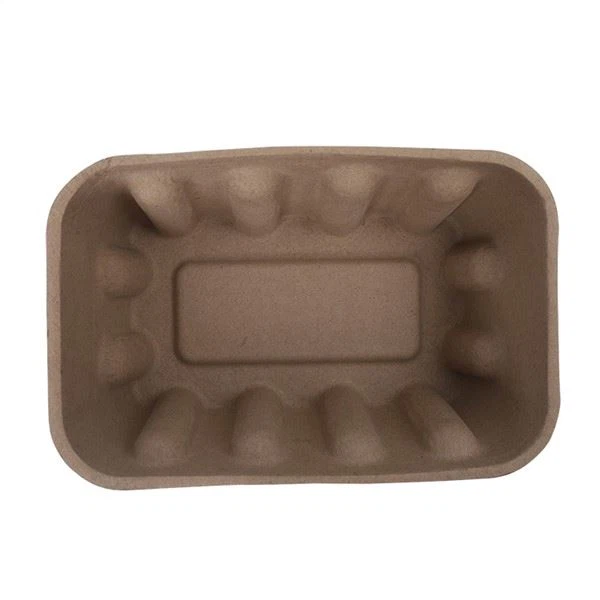
Kiedy inżynierowie i specjaliści ds. zaopatrzenia oceniają formowaną masę celulozową jako materiał opakowaniowy, jedno z pierwszych pytań, które zadają, brzmi: „Jakie są jej właściwości?” To rozsądne pytanie -, ale jest też zwodniczo złożone. Formowana masa celulozowa nie jest pojedynczym materiałem o ustalonych właściwościach; to rodzina materiałów, których właściwości różnią się znacznie w zależności od rodzaju włókna, mieszanki włókien, procesu produkcyjnego (formowanie-transferowe czy termoformowanie), grubości ścianki, gęstości, zawartości wilgoci oraz wszelkich powłok i dodatków. Tacka termoformowana wykonana z bielonego wytłoku o ściance o grubości 1,5 mm ma zupełnie inne właściwości niż taca formowana-transferowo, wykonana z niebielonego papieru makulaturowego o ściance o grubości 3 mm -, mimo że obie są „formowaną miazgą”. Zrozumienie tych właściwości - i sposobu ich pomiaru - jest niezbędne do prawidłowego określenia formowanej masy celulozowej, porównania jej z materiałami alternatywnymi (tworzywo sztuczne, pianka EPS, tektura falista) i zapewnienia, że produkt końcowy spełnia wymagania dotyczące wydajności. W tym artykule zapewniamy kompleksowy przewodnik techniczny na temat kluczowych właściwości formowanych tacek z masy celulozowej: właściwości mechaniczne (wytrzymałość na rozciąganie, wytrzymałość na rozerwanie, wytrzymałość na ściskanie, wytrzymałość na rozdarcie, sztywność), właściwości fizyczne (gęstość, grubość, porowatość, zawartość wilgoci, tolerancje wymiarowe), właściwości termiczne (zakres temperatur, przewodność cieplna, odporność cieplna), właściwości barierowe (para wodna, tlen, tłuszcz), właściwości powierzchniowe (chropowatość, drukowność, współczynnik tarcia) oraz znormalizowane metody testowania stosowane do pomiaru każdej właściwości (ASTM, TAPPI, ISO, ISTA). Podajemy typowe zakresy wartości zarówno dla masy celulozowej-formowanej transferowo, jak i formowanej termicznie, dzięki czemu można zobaczyć, jak proces produkcyjny wpływa na wydajność. Niezależnie od tego, czy jesteś inżynierem zajmującym się pakowaniem, który po raz pierwszy określa specyfikację formowanej masy celulozowej, menedżerem ds. jakości ustalającym kryteria akceptacji, czy specjalistą ds. zaopatrzenia porównującym materiały, ten przewodnik powinien dostarczyć Ci wiedzy technicznej umożliwiającej podejmowanie świadomych decyzji.
Właściwości mechaniczne: wytrzymałość i właściwości strukturalne
Właściwości mechaniczne opisują, jak uformowana masa reaguje na przyłożone siły - rozciąganie, ściskanie, rozrywanie, rozdzieranie i zginanie. Te właściwości określają, czy taca może chronić swoją zawartość podczas transportu, układania i przenoszenia.
Wytrzymałość na rozciąganie
Wytrzymałość na rozciąganie to maksymalne naprężenie rozciągające (ciągnące), jakie materiał może wytrzymać przed zerwaniem. Jest to jedna z najbardziej podstawowych właściwości mechanicznych i często jest używana jako ogólny wskaźnik jakości materiału.
Jak to jest mierzone:Prostokątny pasek testowy (zwykle o szerokości 15 mm i długości 100 mm) zaciska się na obu końcach w maszynie do próby rozciągania i ciągnie ze stałą szybkością (zwykle 25 mm/min), aż do pęknięcia. Maksymalna zarejestrowana siła jest dzielona przez pole- przekroju poprzecznego (szerokość x grubość), aby otrzymać wytrzymałość na rozciąganie w MPa (lub N/mm²). Wytrzymałość na rozciąganie mierzy się zarówno w kierunku maszynowym (MD, kierunek przepływu włókien podczas formowania), jak i w kierunku poprzecznym (CD, prostopadle do MD) -, ponieważ formowana masa celulozowa jest anizotropowa (silniejsza w MD niż CD, ze względu na ułożenie włókien podczas formowania).
Standardowe metody badań:ASTM D828 (standardowa metoda badania właściwości papieru i tektury przy rozciąganiu), TAPPI T 494 (Właściwości papieru i tektury przy rozciąganiu), ISO 1924-2 (Papier i tektura – oznaczanie właściwości przy rozciąganiu).
Typowe wartości:
| Rodzaj materiału | Wytrzymałość na rozciąganie (MD) | Wytrzymałość na rozciąganie (CD) | Stosunek MD:CD |
|---|---|---|---|
| Formowany-transfer (papier makulaturowy, 2 mm) | 4-10 MPa | 2-6 MPa | 1.5-2.5:1 |
| Formowane-transferowo (mieszanka wytłoków, 2 mm) | 6-12 MPa | 3-7 MPa | 1.5-2:1 |
| Termoformowane (tłok, 1,5 mm) | 10-20 MPa | 6-12 MPa | 1.3-1.8:1 |
| Termoformowane (bielone, 1mm) | 12-25 MPa | 8-15 MPa | 1.2-1.6:1 |
| Tektura falista (jednowarstwowa, dla porównania) | 15-30 MPa | 8-18 MPa | 1.5-2:1 |
| Tworzywo PET (dla porównania) | 50-80 MPa | 50-80 MPa | 1:1 (izotropowy) |
Kluczowe spostrzeżenia:(1) Formowana termicznie masa celulozowa ma znacznie wyższą wytrzymałość na rozciąganie niż masa-formowana metodą transferową (2-3x przy tej samej grubości) ze względu na większą gęstość i zagęszczenie włókien podczas prasowania na gorąco. (2) Formowana miazga jest anizotropowa - silniejsza w kierunku maszynowym niż w kierunku poprzecznym -, co oznacza, że konstrukcja tacki powinna skupiać największe obciążenia w kierunku MD. (3) Chociaż wytrzymałość na rozciąganie formowanej masy celulozowej jest niższa niż w przypadku tworzyw sztucznych, często jest ona wystarczająca do zastosowań w opakowaniach ochronnych (gdzie obciążenie jest rozłożone na dużej powierzchni, a nie skupione w małym przekroju).
Siła wybuchu
Wytrzymałość na rozerwanie to maksymalne ciśnienie hydrostatyczne (z gumowej membrany) wymagane do rozerwania materiału. Jest to miara odporności materiału na pęknięcie pod wpływem wielo-naprężenia kierunkowego-, symulująca rodzaj naprężenia, jakie może wystąpić taca, gdy naciska na nią ostry lub ciężki przedmiot.
Jak to jest mierzone:Okrągłą próbkę testową (zwykle o średnicy 30–50 mm) zaciska się na gumowej membranie i na membranę przykłada się ciśnienie hydrauliczne ze stałą szybkością, aż do rozerwania próbki. Ciśnienie przy rozerwaniu to wytrzymałość na rozerwanie mierzona w kPa (lub psi lub kgf/cm²).
Standardowe metody badań:ASTM D774 (wytrzymałość papieru na rozrywanie), TAPPI T 810 (wytrzymałość na rozrywanie tektury falistej i litej), ISO 2758 (papier - oznaczanie wytrzymałości na rozerwanie).
Typowe wartości:
| Rodzaj materiału | Siła wybuchu |
|---|---|
| Formowany-transfer (papier makulaturowy, 2 mm) | 150-400 kPa |
| Formowane-transferowo (mieszanka wytłoków, 2 mm) | 200-500 kPa |
| Termoformowane (tłok, 1,5 mm) | 400-800 kPa |
| Termoformowane (bielone, 1mm) | 500-1000 kPa |
| Tektura falista (jednowarstwowa, dla porównania) | 500-1500 kPa |
| Pianka EPS (dla porównania) | 50-150 kPa |
Kluczowe spostrzeżenia:(1) Wytrzymałość na rozerwanie jest silnie powiązana z gęstością, a rodzaj włókna - termoformowany (gęstszy) i wytłoki (mocniejsze włókna) mają wyższą wytrzymałość na rozerwanie. (2) Wytrzymałość formowanej masy celulozowej na rozerwanie jest znacznie wyższa niż pianki EPS (3-10x), co oznacza, że zapewnia lepszą odporność na przebicie i pęknięcie. (3) W przypadku tac mieszczących ostre lub ciężkie przedmioty, wytrzymałość na rozerwanie jest krytyczną specyfikacją – należy upewnić się, że wytrzymałość tacy na rozerwanie przekracza oczekiwane obciążenia punktowe produktu.
Wytrzymałość na ściskanie
Wytrzymałość na ściskanie to maksymalne obciążenie ściskające, jakie taca (lub jej część) może wytrzymać przed uszkodzeniem (zapadnięciem się, wyboczeniem lub trwałym odkształceniem). Jest to jedna z najważniejszych właściwości opakowań ułożonych w stosy - określająca, ile tacek można ułożyć jedna na drugiej, bez zapadania się dolnej tacy.
Jak to jest mierzone:W przypadku płaskich próbek testowych, prostokątną lub okrągłą próbkę umieszcza się pomiędzy dwiema równoległymi płytami maszyny do badania ściskania i ściska ze stałą szybkością (zwykle 12 mm/min) aż do uszkodzenia. W przypadku kompletnych tac całą tacę umieszcza się pomiędzy płytami dociskowymi i ściska -, mierząc maksymalne obciążenie, jakie może wytrzymać taca. Wytrzymałość na ściskanie wyraża się jako maksymalne obciążenie w niutonach (N) lub kilogramach-siły (kgf) lub jako naprężenie ściskające w MPa (obciążenie podzielone przez powierzchnię styku).
Standardowe metody badań:ASTM D642 (Odporność na ściskanie kontenerów transportowych, komponentów i ładunków jednostkowych), TAPPI T 804 (Test ściskania kontenerów transportowych z płyty pilśniowej), ISO 12048 (Opakowanie - Kompletne, wypełnione opakowania transportowe - Testy ściskania i układania w stosy). W szczególności w przypadku masy celulozowej nie ma jednego uniwersalnego standardu. Producenci zazwyczaj dostosowują metody testowania tektury falistej lub tektury.
Typowe wartości (dla standardowej tacy 200x150mm ze ściankami bocznymi 20mm):
| Rodzaj materiału | Wytrzymałość na ściskanie (maksymalne obciążenie) | Równoważna waga stosu |
|---|---|---|
| Formowany-transfer (papier makulaturowy, 2 mm) | 200-600 N | 20-60 kg |
| Formowane-transferowo (mieszanka wytłoków, 2 mm) | 300-800 N | 30-80 kg |
| Termoformowane (tłok, 1,5 mm) | 500-1200 N | 50-120 kg |
| Termoformowane (bielone, 1mm, z przetłoczeniami) | 600-1500 N | 60-150 kg |
| Pianka EPS (20mm, dla porównania) | 800-2000 N | 80-200 kg |
Kluczowe spostrzeżenia:(1) Wytrzymałość na ściskanie zależy w dużym stopniu od konstrukcji korytka -, żebrowania, pofałdowań, kąta ścianki bocznej i grubości ścianki – wszystkie one znacząco wpływają na wytrzymałość na ściskanie. Dobrze-zaprojektowana taca z żebrami może mieć 2-3 razy większą wytrzymałość na ściskanie niż płaska taca z tego samego materiału i tej samej grubości. (2) Formowana termicznie masa celulozowa, pomimo cieńszych ścianek, może dorównać-przeniesionej wytrzymałości na ściskanie formowanej metodą przenoszenia lub ją przewyższać ze względu na większą gęstość i możliwość zastosowania precyzyjnego żebrowania. (3) W przypadku transportu piętrowego zawsze określaj wytrzymałość na ściskanie w oparciu o całą tacę (a nie tylko próbki płaskiego materiału) i uwzględnij współczynnik bezpieczeństwa 3-5x (w celu uwzględnienia obciążeń dynamicznych, wilgotności i długotrwałego pełzania).
Siła rozdarcia
Wytrzymałość na rozdarcie to siła potrzebna do rozerwania (przecięcia) w materiale. Jest to miara odporności materiału na rozdarcie, - istotna w przypadku tac, z którymi można się nieostrożnie obchodzić lub które przechowują produkty o ostrych krawędziach.
Jak to jest mierzone:Próbkę testową z-wstępnie wyciętą szczeliną mocuje się w maszynie do badania rozdarcia (zwykle w urządzeniu do testowania rozdarcia Elmendorfa) i mierzy siłę potrzebną do rozchodzenia się rozdarcia przez szczelinę. Wytrzymałość na rozdarcie wyraża się w miliniutonach (mN) lub gramach-siły (gf).
Standardowe metody badań:ASTM D1922 (standardowa metoda badania odporności na rozdzieranie przy propagacji folii z tworzywa sztucznego i cienkich arkuszy metodą wahadłową), TAPPI T 414 (odporność papieru na rozdzieranie wewnętrzne), ISO 1974 (papier - Oznaczanie odporności na rozdzieranie).
Typowe wartości:
| Rodzaj materiału | Wytrzymałość na rozdarcie (MD) | Wytrzymałość na rozdarcie (CD) |
|---|---|---|
| Formowany-transfer (papier makulaturowy, 2 mm) | 300-800 mN | 400-1000 mN |
| Formowane-transferowo (mieszanka wytłoków, 2 mm) | 250-700 mN | 350-900 mN |
| Termoformowane (tłok, 1,5 mm) | 400-1000 mN | 500-1200 mN |
| Papier pakowy dziewiczy (dla porównania) | 600-1500 mN | 800-2000 mN |
Kluczowe spostrzeżenia:(1) Wytrzymałość na rozdarcie jest większa w kierunku poprzecznym (CD) niż w kierunku maszynowym (MD) -, co jest przeciwieństwem wytrzymałości na rozciąganie. Dzieje się tak dlatego, że włókna są ułożone w kierunku MD, więc rozdarcie w CD musi rozdzielić włókna (wyższy opór), podczas gdy rozdarcie w MD rozprzestrzenia się pomiędzy włóknami (mniejszy opór). (2) Dłuższe włókna (pierwotny kraft, papier makulaturowy z długimi włóknami) mają wyższą wytrzymałość na rozdarcie niż krótsze włókna (bagasa). (3) W przypadku tacek zawierających ostre przedmioty wytrzymałość na rozdarcie jest ważna, - ale w większości zastosowań opakowaniowych jest mniej krytyczna niż wytrzymałość na rozerwanie lub wytrzymałość na ściskanie.
Sztywność (odporność na zginanie)
Sztywność (lub odporność na zginanie) to siła wymagana do zgięcia materiału pod określonym kątem. Jest to miara sztywności materiału, - istotna w przypadku tac, które muszą zachować swój kształt pod obciążeniem lub które będą obsługiwane przez zautomatyzowany sprzęt pakujący.
Jak to jest mierzone:Pasek testowy zaciska się na jednym końcu, a na drugim końcu przykłada się siłę, aby zgiąć go pod określonym kątem (zwykle 15 stopni). Wymagana siła to opór zginania mierzony w miliniutonach (mN) lub gramach-siły (gf). Sztywność mierzy się zarówno w MD, jak i CD.
Standardowe metody badań:ASTM D5342 (standardowa metoda badania wytrzymałości papieru i tektury na zginanie), TAPPI T 556 (odporność papieru na zginanie), ISO 2493 (papier i tektura - Oznaczanie odporności na zginanie).
Typowe wartości:
| Rodzaj materiału | Odporność na zginanie (MD) | Odporność na zginanie (CD) |
|---|---|---|
| Formowany-transfer (papier makulaturowy, 2 mm) | 100-400 mN | 60-250 mN |
| Formowane-transferowo (mieszanka wytłoków, 2 mm) | 150-500 mN | 80-300 mN |
| Termoformowane (tłok, 1,5 mm) | 300-800 mN | 200-600 mN |
| Termoformowane (bielone, 1mm) | 200-600 mN | 150-450 mN |
Kluczowe spostrzeżenia:(1) Sztywność wzrasta wraz z sześcianem grubości (zgodnie z teorią belki) - Taca o grubości 2 mm jest 8 razy sztywniejsza niż taca o grubości 1 mm z tego samego materiału. Dlatego też tace formowane-transferowo (grubsze ścianki) mogą mieć odpowiednią sztywność pomimo mniejszej gęstości materiału. (2) Tace termoformowane, pomimo cieńszych ścianek, mogą osiągnąć wysoką sztywność poprzez konstrukcję (żebrowanie, pofałdowania, kształtowanie 3D) - Sama struktura 3D zapewnia sztywność niezależnie od właściwości materiału. (3) W przypadku zautomatyzowanych linii pakujących sztywność ma kluczowe znaczenie. - Tace, które są zbyt miękkie, nie będą prawidłowo podawane przez zautomatyzowany sprzęt. Zawsze przed pełną produkcją należy sprawdzić sztywność tacki na rzeczywistej linii pakującej.
Właściwości fizyczne: gęstość, grubość i struktura
Gęstość
Gęstość to masa na jednostkę objętości materiału. Jest to jedna z najbardziej podstawowych właściwości fizycznych i silnie wpływa na wytrzymałość mechaniczną, właściwości barierowe i koszt.
Jak to jest mierzone:Próbkę do badań o znanych wymiarach (długość, szerokość, grubość) waży się i oblicza gęstość jako masę podzieloną przez objętość (g/cm3 lub kg/m3). W przypadku masy celulozowej gęstość może różnić się w zależności od tacy (grubsza w żebrach, cieńsza w płaskich obszarach), dlatego ważne jest, aby mierzyć gęstość w reprezentatywnych miejscach.
Typowe wartości:
| Rodzaj materiału | Gęstość | Notatki |
|---|---|---|
| Formowane-transferowo (standardowo) | 150-300 kg/m3 (0,15-0,30 g/cm3) | Niska gęstość, lekkość, dobra amortyzacja |
| Transfer-formowany (ciężka-wytrzymała/gruba-ściana) | 150-250 kg/m3 | Podobna gęstość, ale grubsze ściany,=więcej materiału |
| Termoformowane (standardowe) | 300-500 kg/m3 (0,30-0,50 g/cm3) | Większa gęstość dzięki prasowaniu na gorąco |
| Termoformowane (wysoka-gęstość) | 450-650 kg/m3 | Prasowanie pod bardzo wysokim ciśnieniem/temperaturą |
| Tektura lita (dla porównania) | 600-800 kg/m3 | |
| Tektura falista (dla porównania) | 100-200 kg/m3 | Niska gęstość dzięki karbowanej strukturze |
| Pianka EPS (dla porównania) | 15-50 kg/m3 | Bardzo niska gęstość, doskonała amortyzacja |
| Tworzywo PET (dla porównania) | 1300-1400 kg/m3 | Wysoka gęstość, wysoka wytrzymałość |
Kluczowe spostrzeżenia:(1) Gęstość to podstawowa różnica między-formowaną transferowo a formowaną termicznie masę celulozową. - Formowana termicznie jest 2-3 razy gęstsza, co wyjaśnia jej wyższą wytrzymałość, lepsze właściwości barierowe i gładszą powierzchnię. (2) Gęstość formowanej masy celulozowej jest znacznie niższa niż w przypadku tektury litej lub tworzywa sztucznego, - co sprawia, że jest ona lekka i-opłacalna (mniej materiału na jednostkę objętości). (3) Gęstość można kontrolować podczas produkcji — czas formowania (dłuższe=więcej włókien=większa gęstość), ciśnienie prasowania (wyższe=większe zagęszczenie=wyższa gęstość) i rodzaj włókna (krótsze włókna=większe upakowanie) wpływają na gęstość.
Grubość ścianki
Grubość ścianki to grubość uformowanego materiału celulozowego w ściankach tacy. Jest to krytyczny parametr projektowy, który wpływa na wytrzymałość, sztywność, wagę, koszt i zużycie materiału.
Jak to jest mierzone:Grubość ścianki mierzy się za pomocą mikrometru lub miernika grubości w wielu miejscach na tacy (płaskie obszary, żebra, ściany boczne, narożniki). Ponieważ grubość formowanej masy celulozowej może różnić się w zależności od tacy (ze względu na proces formowania), ważne jest, aby dokonywać pomiarów w reprezentatywnych miejscach i podawać zarówno grubość nominalną, jak i zakres tolerancji.
Standardowe metody badań:ASTM D645 (standardowa metoda badania grubości papieru i tektury), TAPPI T 411 (grubość papieru, tektury i tektury kombinowanej), ISO 534 (papier i tektura - oznaczanie grubości).
Typowe wartości:
| Rodzaj materiału | Zakres grubości ścianki | Typowy nominalny |
|---|---|---|
| Formowane-transferowo (standardowo) | 1,5-3,0 mm | 2,0 mm |
| Transfer-formowany (ciężka-wytrzymała/gruba-ściana) | 3,0-10,0 mm | 4,0-5,0 mm |
| Termoformowane (cienka-ścianka) | 0,8-1,5 mm | 1,0-1,2 mm |
| Termoformowane (standardowe) | 1,0-2,0 mm | 1,5 mm |
| Termoformowane (grube-ściany) | 2,0-3,0 mm | 2,5 mm |
Kluczowe spostrzeżenia:(1) Masa formowana metodą transferową-ma grubsze ścianki (1,5-10 mm) niż masa formowana termicznie (0,8-3 mm) -, ponieważ wytrzymałość w przypadku formowania metodą transferową zależy od grubości ścianek, podczas gdy termoformowanie zależy od gęstości i projektu. (2) Grubość ścianki nie jest jednakowa na całej tacy – jest zazwyczaj grubsza w żebrach i narożnikach (gdzie gromadzi się włókno podczas formowania) i cieńsza na dużych, płaskich obszarach. Ta różnica jest normalna i powinna zostać uwzględniona w projekcie. (3) W przypadku tacek termoformowanych grubość ścianki jest bardziej jednolita (ze względu na etap prasowania), co pozwala na bardziej precyzyjne projektowanie i spójne działanie.
Porowatość i przepuszczalność powietrza
Porowatość to procent pustej przestrzeni w materiale. Przepuszczalność powietrza (lub opór powietrza) to szybkość, z jaką powietrze przechodzi przez materiał. Właściwości te wpływają na skuteczność amortyzacji, czas schnięcia, właściwości barierowe i drukowność.
Jak to jest mierzone:Przepuszczalność powietrza mierzy się metodą Gurleya (czas, w którym stała objętość powietrza przechodzi przez materiał pod stałym ciśnieniem) lub metodą Sheffielda (natężenie przepływu powietrza przez materiał pod stałym ciśnieniem). Porowatość Gurleya wyraża się w sekundach (wyższa=mniejsza przepuszczalność); Porowatość Sheffielda wyraża się w ml/min (wyższa=bardziej przepuszczalna).
Standardowe metody badań:ASTM D726 (standardowa metoda badania odporności papieru i tektury na przepływ powietrza), TAPPI T 460 (odporność papieru na powietrze), ISO 5636 (papier i tektura - oznaczanie przepuszczalności powietrza).
Typowe wartości:
| Rodzaj materiału | Porowatość Gurleya (sekundy/100ml) | Notatki |
|---|---|---|
| Formowane-transferowo (standardowo) | 0,5-5 sekund | Wysoce przepuszczalne - powietrze przechodzi przez nie z łatwością |
| Formowane-transferowo (wysoka-gęstość) | 5-20 sekund | Umiarkowanie przepuszczalny |
| Termoformowane (standardowe) | 20-200 sekund | Niska przepuszczalność - gęstsza struktura |
| Termoformowane (powlekane) | 500-10,000+ sekund | Powłoka o bardzo niskiej przepuszczalności - blokuje przepływ powietrza |
| Tektura lita (dla porównania) | 100-1000 sekund | |
| Folia z tworzywa sztucznego (dla porównania) | Zasadniczo nieprzepuszczalny |
Kluczowe spostrzeżenia:(1) Formowana-transferowa masa celulozowa jest bardzo porowata, - powietrze łatwo przez nią przepływa. Jest to korzystne dla amortyzacji (powietrze może uchodzić podczas uderzenia, pochłaniając energię) i dla opakowań produktów (wentylacja), ale oznacza słabe właściwości barierowe (łatwo przenika para wodna, tlen, tłuszcz). (2) Formowana termicznie masa celulozowa jest znacznie mniej porowata (10-100 razy mniej przepuszczalna) ze względu na jej gęstszą strukturę - zapewniającą lepsze naturalne właściwości barierowe. (3) Powłoki mogą radykalnie zmniejszyć porowatość, - czyniąc formowaną masę celulozową zasadniczo nieprzepuszczalną dla powietrza, co jest niezbędne w przypadku pakowania w atmosferze modyfikowanej (MAP) i innych zastosowań barierowych.
Zawartość wilgoci
Zawartość wilgoci to procent wody w gotowym wyrobie z masy celulozowej. Jest to krytyczny parametr jakości, który wpływa na wytrzymałość, sztywność, stabilność wymiarową, odporność na pleśń i trwałość.
Jak to jest mierzone:Standardową metodą jest metoda-na sucho w piekarniku (ASTM D4442, TAPPI T 411): zważ próbkę, wysusz ją w piekarniku w temperaturze 105 stopni Celsjusza do uzyskania stałej masy, następnie ponownie-zważ i oblicz zawartość wilgoci jako (mokra masa - suchej masy) / sucha masa x 100%. Zawartość wilgoci można także mierzyć za pomocą wilgotnościomierza pinowego-lub bezpinowego (szybciej, ale mniej dokładnie).
Typowe wartości:
| Stan | Zawartość wilgoci | Notatki |
|---|---|---|
| Gotowy produkt (docelowy) | 6-10% | Optymalna równowaga siły i elastyczności |
| Za sucho (<5%) | <5% | Kruchy, skłonny do pękania, o niskiej udarności |
| Too wet (>12%) | >12% | Niska wytrzymałość, ryzyko pleśni, niestabilność wymiarowa |
| Równowaga przy 50% RH | 6-8% | Typowe środowisko wewnętrzne |
| Równowaga przy 80% RH | 12-15% | Wilgotne środowisko tropikalne |
| Równowaga przy 90% RH | 18-25% | Bardzo wilgotno - znaczna utrata wytrzymałości |
Kluczowe spostrzeżenia:(1) Zawartość wilgoci jest krytycznym parametrem kontroli jakości. - jest zbyt sucha, a blacha jest krucha; zbyt mokra, a taca jest słaba i podatna na pleśń. Docelowy zakres 6-10% jest optymalny dla większości zastosowań. (2) Formowana miazga jest higroskopijna -, pochłania wilgoć z powietrza. W środowiskach o wysokiej-wilgotności zawartość wilgoci może znacznie wzrosnąć (do 12-25%), powodując utratę wytrzymałości. Dlatego właśnie-izolacja przed wilgocią (powłoki, żywice zwiększające wytrzymałość na mokro) jest ważna w zastosowaniach wymagających dużej wilgotności. (3) Zawartość wilgoci należy mierzyć w momencie produkcji, w momencie wysyłki i po odbiorze przez klienta, aby upewnić się, że produkt jest zgodny ze specyfikacją w całym łańcuchu dostaw.
Tolerancje wymiarowe
Tolerancje wymiarowe opisują dopuszczalne odchylenia wymiarów korytka (długość, szerokość, wysokość, wielkość wgłębienia, grubość ścianki). Wąskie tolerancje są ważne w przypadku zautomatyzowanych linii pakujących, precyzyjnego dopasowania produktów i spójnego układania w stosy.
Jak to jest mierzone:Wymiary tac są mierzone za pomocą suwmiarki, mikrometru lub współrzędnościowych maszyn pomiarowych (CMM) w wielu miejscach. Zmierzone wymiary porównuje się z wymiarami nominalnymi (projektowymi) i podaje odchylenie. Tolerancje wymiarowe są zwykle określane jako ±X mm lub ±X% wymiaru nominalnego.
Typowe wartości:
| Rodzaj materiału | Tolerancja wymiarowa (typowa) | Notatki |
|---|---|---|
| Formowane-transferowo (standardowo) | ±0,5-1,0 mm | Mniejsze tolerancje ze względu na różnice w formowaniu i skurcz podczas suszenia |
| Transfer-formowany (precyzyjnie, z przycinaniem) | ±0,3-0,5 mm | Przycinanie poprawia dokładność wymiarową krawędzi |
| Termoformowane (standardowe) | ±0,2-0,5 mm | Węższe tolerancje ze względu na prasowanie i bardziej równomierny skurcz |
| Termoformowane (precyzyjne) | ±0,1-0,3 mm | Wysoka-precyzyjność narzędzi i kontrola procesu |
| Termoformowanie tworzyw sztucznych (dla porównania) | ±0,1-0,3 mm | |
| Formowanie wtryskowe (dla porównania) | ±0,05-0,2 mm |
Kluczowe spostrzeżenia:(1) Formowana termicznie masa celulozowa ma znacznie węższe tolerancje wymiarowe niż masa formowana-przetłoczeniowo (2-5 razy ciaśniejsza) ze względu na etap-prasowania na gorąco (który równomiernie zagęszcza materiał i zmniejsza wahania skurczu). (2) Tolerancje-formowania podczas przenoszenia można poprawić poprzez przycinanie-po formowaniu (przycinanie krawędzi do dokładnych wymiarów), ale zwiększa to koszty. (3) W przypadku zautomatyzowanych linii pakujących tolerancje wymiarowe mają kluczowe znaczenie – zbyt duże tace nie mieszczą się na linii, a zbyt małe będą się przesuwać lub zacinać. Zawsze określaj tolerancje wymiarowe w oparciu o wymagania linii pakującej i weryfikuj je za pomocą testów prototypów.
Właściwości termiczne: Wydajność temperaturowa
Zakres temperatur
Zakres temperatur opisuje temperatury, w których formowana masa celulozowa może być stosowana bez znaczącego pogorszenia właściwości. Formowana masa celulozowa jest niezwykle-odporna na temperaturę-, znacznie bardziej niż większość tworzyw sztucznych.
Typowe wartości:
| Rodzaj materiału | Dolny limit temperatury | Limit wysokiej temperatury (krótko-terminowy) | Limit wysokiej temperatury (ciągły) |
|---|---|---|---|
| Niepowlekana formowana masa celulozowa | -40 stopni C (-40 stopni F) lub mniej | 200-250 stopni C (390-480 stopni F) | 150-180 stopni C (300-355 stopni F) |
| Pokryty akrylem-na bazie wody | -40 stopni C lub mniej | 150-180 stopni C | 100-120 stopni C |
| Pokryty PLA | -40 stopni C lub mniej | 60-70 stopni C (mięknie) | 40-50 stopni C |
| Tworzywo PET (dla porównania) | -40 stopni C | 80-100 stopni C | 60-80 stopni C |
| Tworzywo PP (dla porównania) | -10 stopni C | 130-150 stopni C | 100-120 stopni C |
| Pianka EPS (dla porównania) | -40 stopni C | 80-100 stopni C (topi się) | 60-70 stopni C |
Kluczowe spostrzeżenia:(1) Niepowlekana formowana masa celulozowa ma wyjątkowy zakres temperatur - można ją stosować w głębokim zamrażaniu (-40 stopni C lub mniej) i w piekarnikach do 200-250 stopni C (krótko-). Dzięki temu nadaje się do zastosowań typu „jedna taca od zamrażarki do piekarnika” -, co jest w stanie zapewnić niewiele tworzyw sztucznych. (2) Powłoki zmniejszają górną-temperaturę -wodną-powłoki akrylowe są na ogół bezpieczne do 100-120 stopni C (można używać w kuchence mikrofalowej, ale nie w piekarniku), natomiast powłoki PLA miękną w temperaturze 60-70 stopni C (nie można ich używać w kuchence mikrofalowej ani w piekarniku). Do zastosowań wysokotemperaturowych należy używać niepowlekanej masy celulozowej lub powłok odpornych na wysokie temperatury. (3) W wysokich temperaturach formowana masa celulozowa może stać się nieco bardziej krucha (z powodu utraty wilgoci), ale nie topi się ani nie odkształca – w przeciwieństwie do tworzyw sztucznych. Jest to znacząca zaleta w zakresie bezpieczeństwa opakowań do żywności (brak ryzyka wtopienia się w żywność).
Przewodność cieplna
Przewodność cieplna jest miarą tego, jak dobrze materiał przewodzi ciepło. Niska przewodność cieplna oznacza, że materiał jest dobrym izolatorem, - ważnym dla opakowań żywności (utrzymujących ciepło lub zimno żywności) oraz dla ochrony-produktów wrażliwych na temperaturę.
Typowe wartości:
| Tworzywo | Przewodność cieplna (W/m·K) | Notatki |
|---|---|---|
| Transfer-uformowanej masy celulozowej (na sucho) | 0.05-0.08 | Dobry izolator - podobny do korka |
| Termoformowana masa celulozowa (sucha) | 0.08-0.12 | Nieco wyższa przewodność ze względu na większą gęstość |
| Formowana masa celulozowa (mokra, 20% wilgoci) | 0.15-0.25 | Woda zwiększa przewodność. - mokra miazga jest gorszym izolatorem |
| Pianka EPS (dla porównania) | 0.03-0.04 | Doskonały izolator - lepszy niż formowana masa celulozowa |
| Tektura falista (dla porównania) | 0.05-0.07 | Podobny do transferu-formowanej masy celulozowej |
| Plastik (PET/PP, dla porównania) | 0.15-0.25 | Słaby izolator - łatwo przewodzi ciepło |
| Aluminium (dla porównania) | 200-250 | Znakomity dyrygent |
Kluczowe spostrzeżenia:(1) Masa formowana na sucho jest dobrym izolatorem termicznym - porównywalnym z korkiem i tekturą falistą i znacznie lepszym niż plastik. Dzięki temu nadaje się do krótkotrwałej-izolacji termicznej (np. utrzymywania temperatury żywności przez 15-30 minut, ochrony produktów przed skokami temperatury podczas transportu). (2) Właściwości izolacyjne formowanej masy celulozowej nie są tak dobre jak pianki EPS (która ma 2-3 razy większą izolację) - w przypadku-długoterminowej izolacji termicznej (godziny lub dni), pianka EPS lub izolacja próżniowa są nadal lepsze. (3) Wilgoć znacznie zmniejsza skuteczność izolacji. - Masa formowana na mokro ma 2-3 razy wyższą przewodność cieplną niż sucha. W przypadku zastosowań związanych z izolacją termiczną należy upewnić się, że uformowana masa pozostaje sucha (użyj powłok odpornych na wilgoć lub opakowania zewnętrznego chroniącego przed wilgocią).
Właściwości barierowe: para wodna, tlen i tłuszcz
Właściwości barierowe opisują, jak dobrze materiał jest odporny na przenikanie pary wodnej, tlenu, tłuszczu i innych substancji. Właściwości te mają kluczowe znaczenie przy pakowaniu żywności (zachowanie świeżości, zapobieganie wyciekaniu tłuszczu) oraz ochronie produktów przed wilgocią i uszkodzeniem tlenowym.
Szybkość przenikania pary wodnej (WVTR)
WVTR to szybkość, z jaką para wodna przechodzi przez materiał. Niższy WVTR oznacza lepszą barierę dla pary wodnej (mniej wilgoci przechodzi przez nią).
Jak to jest mierzone:Próbkę testową zamyka się w naczyniu zawierającym wodę (lub środek osuszający), a zespół umieszcza się w komorze o kontrolowanej temperaturze/wilgotności. Mierzona jest zmiana ciężaru kubka w czasie, a WVTR jest obliczany jako g/m²/24h.
Standardowe metody badań:ASTM E96 (Standardowe metody badań przepuszczalności pary wodnej przez materiały), TAPPI T 448 (Współczynnik przenikania pary wodnej przez papier), ISO 2528 (Materiały arkuszowe - Określanie szybkości przepuszczania pary wodnej).
Typowe wartości (przy 38 stopniach C, 90% RH):
| Tworzywo | WVTR (g/m²/24h) | Notatki |
|---|---|---|
| Niepowlekana-masa formowana transferowo | 500-2,000 | Bardzo wysoka - słaba bariera dla pary wodnej |
| Niepowlekana masa celulozowa termoformowana | 200-800 | Wysoka - lepsza niż formowana-transferowo ze względu na większą gęstość |
| Pokryty akrylem-na bazie wody | 30-150 | Umiarkowana powłoka - znacznie zmniejsza WVTR |
| Pokryty styrenem-akrylem | 15-80 | Dobra - lepsza bariera niż czysty akryl |
| pokryty PLA (20 mikronów) | 5-30 | Bardzo dobry - PLA jest dobrą barierą dla pary wodnej |
| Folia z tworzywa sztucznego PET (dla porównania) | 10-50 | Dobry |
| Folia z tworzywa sztucznego HDPE (dla porównania) | 0.5-5 | Doskonały |
| Folia aluminiowa (dla porównania) | <0.01 | Zasadniczo nieprzepuszczalny |
Kluczowe spostrzeżenia:(1) Niepowlekana formowana masa celulozowa ma bardzo wysoki współczynnik WVTR - i zasadniczo jest to sito dla pary wodnej. Jest to dobre w zastosowaniach, w których pożądane jest przepuszczanie wilgoci (np. produkcja opakowań, gdzie wentylacja zapobiega kondensacji), ale jest problematyczne w zastosowaniach wymagających bariery dla wilgoci (np. sucha żywność, elektronika, farmaceutyki). (2) Powłoki mogą zmniejszyć WVTR o 10-100x -, dzięki czemu formowana masa celulozowa nadaje się do zastosowań o umiarkowanej barierze. W przypadku zastosowań wysokobarierowych (np. opakowania w atmosferze modyfikowanej, żywność-o długim okresie przydatności do spożycia-) potrzebne są powłoki PLA lub powłoki wielo-warstwowe (formowana masa celulozowa + folia barierowa). (3) Nawet w przypadku powłok, WVTR formowanej masy celulozowej jest wyższy niż folii z tworzywa sztucznego lub folii aluminiowej – w przypadku najwyższych wymagań barierowych sama formowana masa celulozowa może nie wystarczyć (należy rozważyć formowaną masę celulozową + laminowanie folii barierowej lub materiały alternatywne).
Szybkość transmisji tlenu (OTR)
OTR to szybkość, z jaką tlen przechodzi przez materiał. Niższy OTR oznacza lepszą barierę tlenową (mniej tlenu przechodzi) - ważne dla zachowania świeżości żywności-wrażliwej na tlen (np. przekąski, kawa, świeże mięso).
Jak to jest mierzone:Próbkę testową zamyka się w komorze testowej, z tlenem po jednej stronie i gazem nośnym (azotem) po drugiej. Ilość tlenu przechodzącego przez próbkę mierzy się w czasie, a OTR oblicza się jako cm³/m²/24h.
Standardowe metody badań:ASTM D3985 (standardowa metoda badania szybkości przenikania tlenu gazowego przez folię i arkusze z tworzywa sztucznego), ISO 15105-1 (tworzywa sztuczne - folia i arkusze - oznaczanie szybkości przepuszczania gazu).
Typowe wartości (przy 23 stopniach C, 0% RH):
| Tworzywo | OTR (cm³/m²/24h) | Notatki |
|---|---|---|
| Niepowlekana formowana masa celulozowa | 10,000-50,000+ | Bardzo wysoki - zasadniczo brak bariery tlenowej |
| Pokryty akrylem-na bazie wody | 5,000-20,000 | Wysoki poziom akrylu - stanowi słabą barierę dla tlenu |
| Pokryty PVOH (warstwa barierowa dla tlenu) | 1-50 | Doskonały - PVOH to jedna z najlepszych barier dla tlenu |
| pokryty PLA (20 mikronów) | 100-500 | Umiarkowany - PLA stanowi umiarkowaną barierę dla tlenu |
| Folia z tworzywa sztucznego PET (dla porównania) | 50-200 | Umiarkowany |
| Folia EVOH (dla porównania) | 0.1-5 | Doskonały |
| Folia aluminiowa (dla porównania) | <0.01 | Zasadniczo nieprzepuszczalny |
Kluczowe spostrzeżenia:(1) Niepowlekana formowana masa celulozowa zasadniczo nie posiada bariery tlenowej ({1}} tlen przepływa swobodnie. Jest to dobre rozwiązanie w zastosowaniach, w których narażenie na działanie tlenu nie stanowi problemu (np. opakowania ochronne na-produkty nieżywnościowe, opakowania do produkcji, w których potrzebny jest tlen), ale jest problematyczne w przypadku produktów-wrażliwych na tlen. (2) Standardowe powłoki akrylowe-na bazie wody nie poprawiają znacząco bariery tlenowej. - akryl z natury przepuszcza tlen. W przypadku bariery tlenowej potrzebne są specjalistyczne powłoki (PVOH, EVOH lub systemy wielowarstwowe). (3) W przypadku opakowań w atmosferze modyfikowanej (MAP) lub innych zastosowań o wysokiej-tlenie-barierowości, formowaną masę celulozową należy połączyć z folią barierową (np. tacka z formowanej masy celulozowej + laminowanie folią PET/EVOH/PET). - sama uformowana masa nie wystarczy.
Odporność na tłuszcz
Odporność na tłuszcz to odporność materiału na przenikanie olejów, tłuszczów i smarów. Ma to kluczowe znaczenie w przypadku opakowań do żywności (smażone potrawy, wędliny, sosy, wypieki) i opakowań przemysłowych (części zaolejone, elementy smarowane).
Jak to jest mierzone:Standardowym testem jest test zestawu (TAPPI T 559, ASTM F119) - na powierzchnię nakłada się serię mieszanin oleju rycynowego, heptanu i toluenu o rosnącej- sile penetracji smaru, a mieszanina o najwyższym-numerze, która nie przenika (w ciągu 15 sekund), to „ocena zestawu” (1–12, wyższa=lepsza odporność na tłuszcz). Odporność na smar można również zmierzyć za pomocą testu zagnieceń Ralstona lub poprzez kontrolę wzrokową po dłuższym kontakcie ze smarem.
Typowe wartości:
| Tworzywo | Ocena zestawu | Poziom odporności na tłuszcz |
|---|---|---|
| Niepowlekana formowana masa celulozowa | 0-1 | Żaden - smar nie wnika natychmiast |
| Pokryty akrylem-na bazie wody | 3-6 | Umiarkowany - jest odporny na łagodny smar przez krótki czas |
| Pokryty styrenem-akrylem | 6-10 | Dobra - jest odporna na większość tłuszczów spożywczych |
| Pokryty PLA | 8-12 | Znakomity - jest odporny nawet na gorące, agresywne smary |
| Pokryty woskiem (parafiną) | 6-10 | Dobre -, ale nie nadają się do recyklingu/kompostowania |
| Papier-odporny na tłuszcz (dla porównania) | 5-10 | |
| Plastik (PET/PP, dla porównania) | 12 | Doskonały - plastik jest z natury-odporny na tłuszcz |
Kluczowe spostrzeżenia:(1) Niepowlekana masa formowana zasadniczo nie jest odporna na tłuszcz. - tłuszcz wnika natychmiast, powodując plamy, osłabienie i potencjalny wyciek. W przypadku wszelkich zastosowań związanych z żywnością, w których występuje tłuszcz, niezbędna jest powłoka-odporna na tłuszcz. (2) Wodne-powłoki akrylowe zapewniają umiarkowaną odporność na tłuszcz (ocena zestawu 3-6) - wystarczającą do żywności o niskiej-tłuszczu (np. kanapek, wypieków), ale nie do żywności o wysokiej-tłuszczu (np. smażony kurczak, pizza, tłustymi sosami). (3) W przypadku żywności o dużej-tłuszczu potrzebne są powłoki styrenowo-akrylowe (zestaw o klasie 6-10) lub powłoki PLA (zestaw o klasie 8-12). PLA zapewnia najlepszą odporność na tłuszcz, ale ma niższą odporność na ciepło (nie nadaje się do kuchenki mikrofalowej/piekarnika) i nadaje się wyłącznie do kompostowania przemysłowego (nie nadaje się do kompostowania w domu ani recyklingu w strumieniach papieru).
Właściwości powierzchni: chropowatość, drukowalność i tarcie
Chropowatość powierzchni
Chropowatość powierzchni opisuje teksturę powierzchni uformowanej masy celulozowej. Wpływa na wygląd, jakość druku, przyczepność powłoki i „w dotyku” opakowania.
Jak to jest mierzone:Chropowatość powierzchni mierzy się za pomocą profilometru (który przesuwa rysikiem po powierzchni i mierzy odchyłki pionowe) lub za pomocą-metod nieszczelności powietrznej (np. Parker Print-Surf, która mierzy wyciek powietrza między powierzchnią a gładką powierzchnią odniesienia - większy wyciek=bardziej chropowatą powierzchnię). Chropowatość wyrażana jest w mikrometrach (µm) lub ml/min (Parker Print-Surf).
Standardowe metody badań:ASTM D7127 (standardowa metoda badania chropowatości powierzchni), TAPPI T 555 (chropowatość powierzchni papieru i tektury), ISO 8791 (papier i tektura - oznaczanie chropowatości/gładkości).
Typowe wartości:
| Tworzywo | Chropowatość powierzchni (Parker Print-Surf, ml/min) | Opis wizualny/teksturowy |
|---|---|---|
| Formowane-transferowo (strona formująca, wzór siatki) | 500-2,000 | Bardzo szorstki - widoczny wzór siatki, włóknista tekstura |
| Transfer-formowany (strona transferowa) | 200-800 | Szorstka - tekstura włóknista, brak wzoru siatki |
| Termoformowane (obie strony) | 20-100 | Gładki - matowy,-aksamitny, jednolity |
| Termoformowane + powlekane (akryl) | 5-30 | Bardzo gładki - pół-połysk lub mat, jednolity |
| Tektura powlekana (dla porównania) | 5-20 | Gładki |
| Folia z tworzywa sztucznego (dla porównania) | 1-5 | Bardzo gładka |
Kluczowe spostrzeżenia:(1) Chropowatość powierzchni to najbardziej widoczna różnica między masą formowaną-transferowo a formowaną termicznie. Formowana-transferowo ma szorstką, włóknistą-powierzchnię ze wzorem siatkowym, - funkcjonalną, ale nie najwyższej jakości. Termoformowany ma gładką, matową, aksamitną-powierzchnię- porównywalną z tekturą najwyższej jakości i odpowiednią-do zastosowań konsumenckich. (2) Obie strony-masy formowanej metodą transferu mają różną chropowatość - strona formująca (w kontakcie z formą siatkową) ma widoczny wzór siatki i jest bardziej chropowata; strona transferowa (w kontakcie z formą suszącą) jest gładsza. W przypadku zastosowań, w których widoczna jest jedna strona (np. wkładka do tacy), gładszą stronę należy skierować na zewnątrz. (3) Powłoki mogą znacznie wygładzić powierzchnię, - dzięki czemu równomierna-masa formowana transferowo nadaje się do drukowania i zastosowań premium (chociaż chropowatość może nadal być widoczna przez cienkie powłoki).
Drukowalność
Drukowalność opisuje, jak dobrze materiał przyjmuje i zatrzymuje zadrukowaną farbę. Wpływ na to ma chropowatość powierzchni, porowatość, chłonność i energia powierzchniowa.
Metody drukowania i przydatność:
| Metoda drukowania | Przenieś-formowaną masę celulozową | Termoformowana pulpa | Notatki |
|---|---|---|---|
| Fleksograficzny (flexo) | Dobry (prosta grafika, tekst) | Doskonała (grafika-wysokiej jakości) | Najpopularniejsza metoda formowanej masy celulozowej; tusze-na bazie wody |
| Litografia offsetowa | Słaba (chropowata powierzchnia powoduje przyrost punktu) | Dobry (gładka powierzchnia pozwala na uzyskanie drobnych szczegółów) | Używany do-wysokiej jakości grafiki na gorąco |
| Cyfrowy (atramentowy) | Dostateczny (powierzchnia chłonna powoduje powstawanie piór) | Dobry (powlekana powierzchnia umożliwia ostry druk) | Dobry na krótkie serie, zmienne dane |
| Sitodruk | Dobry (gruby tusz pokrywa chropowatą powierzchnię) | Doskonały | Dobry do odważnej grafiki i efektów specjalnych |
| Tampodruk | Dobry (można drukować na zakrzywionych powierzchniach) | Doskonały | Dobry do powierzchni 3D i małych obszarów |
| Tłoczenie na gorąco (folia) | Słaba (chropowata powierzchnia powoduje niepełny transfer) | Dobry (gładka powierzchnia umożliwia czysty transfer folii) | Wysokiej jakości efekty metaliczne na termoformowaniu |
Kluczowe spostrzeżenia:(1) Formowana termicznie masa celulozowa ma znacznie lepszą drukowalność niż-formowana transferowo - ze względu na gładszą powierzchnię, niższą porowatość i bardziej jednolitą teksturę. Dzięki termoformowaniu można uzyskać grafikę o wysokiej-jakości porównywalnej z tekturą powlekaną. (2) Masa transferowa-formowana nadaje się do prostego drukowania (tekst, logo, podstawowa grafika) przy użyciu druku fleksograficznego lub sitodruku, ale nie do drukowania drobnych szczegółów lub grafiki-wysokiej jakości (chropowata powierzchnia powoduje przyrost punktu, rozprowadzanie atramentu i nierównomierne pokrycie). (3) W przypadku obu typów nałożenie podkładu lub powłoki przed drukowaniem może znacznie poprawić jakość druku - poprzez wygładzenie powierzchni, zmniejszenie chłonności i zwiększenie przyczepności atramentu. W przypadku zastosowań premium należy zawsze używać powierzchni powlekanej lub zagruntowanej.
Współczynnik tarcia (COF)
Współczynnik tarcia jest miarą śliskości powierzchni. Ma to wpływ na stabilność układania (tacki nie powinny zsuwać się jedna z drugiej), wydajność automatycznej linii pakującej (tacki powinny prawidłowo się podawać) oraz utrzymanie produktu (produkty nie powinny ślizgać się po tacy).
Jak to jest mierzone:COF mierzy się poprzez ciągnięcie obciążonych sań (pokrytych badanym materiałem) po powierzchni (również pokrytej badanym materiałem) ze stałą prędkością i mierząc wymaganą siłę. COF to stosunek siły uciągu do ciężaru sań. Mierzone są zarówno statyczny COF (siła potrzebna do rozpoczęcia ruchu), jak i kinetyczny COF (siła potrzebna do utrzymania ruchu).
Standardowe metody badań:ASTM D1894 (standardowa metoda badania statycznych i kinetycznych współczynników tarcia folii i arkuszy z tworzyw sztucznych), TAPPI T 815 (współczynnik tarcia statycznego tektury falistej i litej), ISO 8295 (tworzywa sztuczne - folia i arkusze - oznaczanie współczynników tarcia).
Typowe wartości:
| Tworzywo | Statyczny COF (miazga-na-miazdze) | Kinetyczny COF (miazga-na-miazdze) | Notatki |
|---|---|---|---|
| Niepowlekany transfer-formowany | 0.5-0.8 | 0.4-0.6 | Wysokie tarcie - dobra stabilność przy układaniu w stosy |
| Niepowlekany, termoformowany | 0.4-0.6 | 0.3-0.5 | Umiarkowane tarcie - dobre układanie |
| Pokryty akrylem | 0.3-0.5 | 0.25-0.4 | Niższe tarcie - może ślizgać się na gładkich powierzchniach |
| Pokryty PLA | 0.2-0.4 | 0.15-0.3 | - śliskie, mogą wymagać-elementów antypoślizgowych |
| Tektura falista (dla porównania) | 0.4-0.6 | 0.3-0.5 | |
| Plastik (PET/PP, dla porównania) | 0.2-0.4 | 0.15-0.3 |
Kluczowe spostrzeżenia:(1) Niepowlekana formowana masa celulozowa ma stosunkowo wysoki współczynnik COF -, co jest korzystne dla stabilności podczas układania w stosy (tacki nie zsuwają się z siebie) i trwałości produktu (produkty nie ślizgają się na tacy). To przewaga nad plastikiem, który często jest śliski. (2) Powłoki zmniejszają COF -. Powłoki akrylowe i PLA sprawiają, że powierzchnia jest gładsza i bardziej śliska. W przypadku tac powlekanych używanych do układania w stosy należy rozważyć dodanie-elementów antypoślizgowych (np. teksturowana powierzchnia, żebra, geometria blokująca), aby skompensować niższy współczynnik COF. (3) W przypadku zautomatyzowanych linii pakujących ważnym parametrem jest współczynnik COF - zbyt wysoki i tacki mogą nie być podawane prawidłowo (sklejają się); zbyt nisko i mogą się ześlizgnąć lub zaciąć. Zawsze testuj COF na rzeczywistej linii pakującej i w razie potrzeby dostosuj powłokę lub teksturę powierzchni.
Jak korzystać z tego przewodnika: Określanie właściwości formowanej masy celulozowej
Mając taką wiedzę na temat właściwości formowanej masy celulozowej, poniżej przedstawiono praktyczne ramy umożliwiające określenie tacek na formowaną masę celulozową dla danego zastosowania.
Krok 1: Zidentyfikuj krytyczne właściwości swojej aplikacji.Nie wszystkie właściwości są równie ważne dla każdego zastosowania. Zidentyfikuj 3–5 najważniejszych właściwości w zależności od produktu, środowiska wysyłki i zastosowania końcowego:
- Opakowania ochronne (produkty ciężkie/delikatne):Wytrzymałość na ściskanie, wytrzymałość na rozerwanie, amortyzacja (absorpcja energii), wytrzymałość na rozdarcie.
- Wysyłka skumulowana:Wytrzymałość na ściskanie, sztywność, tolerancje wymiarowe, COF (stabilność przy układaniu w stosy).
- Opakowania na żywność (mokra/tłusta):Odporność na tłuszcz, wodoodporność (WVTR), wytrzymałość na mokro, bezpieczeństwo żywności (migracja), odporność na temperaturę.
- Opakowania do żywności (sucha żywność, MAP):Bariera tlenowa (OTR), bariera dla pary wodnej (WVTR), bezpieczeństwo żywności, zgrzewalność.
- Opakowanie-konsumenckie/opakowanie premium:Chropowatość powierzchni, drukowalność, tolerancje wymiarowe, wygląd/kolor, sztywność.
- Zautomatyzowane linie pakujące:Tolerancje wymiarowe, sztywność, współczynnik COF, konsystencja wagowa, zawartość wilgoci.
- Środowiska o wysokiej-wilgotności:Odporność na wilgoć (WVTR), wytrzymałość na mokro, stabilność zawartości wilgoci, stabilność wymiarowa.
- Skrajne temperatury (zamrażarka/piekarnik):Zakres temperatur, przewodność cieplna, odporność na wilgoć (kondensacja).
Krok 2: Ustaw wartości docelowe dla właściwości krytycznych.W oparciu o wymagania aplikacji ustaw wartości docelowe (minimalne lub maksymalne) dla właściwości krytycznych. Użyj typowych zakresów wartości podanych w tym przewodniku jako punktu wyjścia i dostosuj je w zależności od konkretnych potrzeb. Uwzględnij współczynnik bezpieczeństwa 1,5-3x dla właściwości wytrzymałościowych (w celu uwzględnienia zmienności, wilgotności i obciążeń dynamicznych).
Krok 3: Wybierz odpowiedni rodzaj materiału i konfigurację.Na podstawie docelowych wartości właściwości wybierz odpowiedni rodzaj formowanej masy celulozowej (formowana-transferowo czy termoformowana), mieszankę włókien (papier makulaturowy, wytłoki z trzciny cukrowej, bielona, mieszanki), grubość ścianki, gęstość oraz wszelkie powłoki i dodatki. Zapoznaj się z typowymi zakresami wartości, aby określić, która konfiguracja może spełniać docelowe właściwości.
Krok 4: Utwórz prototypy i przetestuj.Po określeniu konfiguracji materiału utwórz prototypy i przetestuj najważniejsze właściwości, korzystając ze standardowych metod testowych opisanych w tym przewodniku. Porównaj wyniki testu z wartościami docelowymi i w razie potrzeby dostosuj specyfikację (mieszanka włókien, grubość, gęstość, powłoka). Iteruj, aż prototypy spełnią wszystkie właściwości docelowe.
Krok 5: Ustaw specyfikacje kontroli jakości (QC). Once the prototype is finalized, translate the property targets into QC specifications for production. Include: (a) critical properties to test (e.g., compression strength, moisture content, dimensional tolerances); (b) test methods (e.g., ASTM D642 for compression, ASTM D4442 for moisture); (c) acceptance criteria (e.g., compression strength >500N, wilgotność 6-10%, wymiary ±0,5mm); d) częstotliwość pobierania próbek (np. co 2 godziny podczas produkcji, przy każdej dostawie po otrzymaniu); e) procedury niezgodności (co zrobić, jeśli partia nie przejdzie kontroli jakości).
Krok 6: Monitoruj i ulepszaj.Stale monitoruj właściwości partii produkcyjnych i wykorzystuj dane do identyfikowania trendów, ulepszania procesów i udoskonalania specyfikacji. Jeśli napotkasz awarie na miejscu (np. pęknięcie tac w transporcie, uszkodzenie przez wilgoć), przeanalizuj pierwotną przyczynę i odpowiednio zaktualizuj specyfikację lub proces kontroli jakości.
Konkluzja
Formowana masa celulozowa to wszechstronny materiał opakowaniowy o szerokim zakresie właściwości -, ale te właściwości nie są stałe; różnią się one znacznie w zależności od rodzaju włókna, procesu produkcyjnego, grubości ścianki, gęstości, zawartości wilgoci i powłok. Zrozumienie tych właściwości - i sposobu ich pomiaru - jest niezbędne do prawidłowego określenia formowanej masy celulozowej, porównania jej z materiałami alternatywnymi i zapewnienia, że produkt końcowy spełnia wymagania dotyczące wydajności.
Najważniejsze wnioski to:
1. Właściwości mechaniczne(rozciąganie, rozerwanie, ściskanie, rozdarcie, sztywność) określają skuteczność ochronną tacy. Formowana termicznie masa celulozowa ma 2-3 razy większą wytrzymałość niż formowana metodą transferu przy tej samej grubości, ze względu na większą gęstość. Konstrukcja tacki (żebrowanie, kształtowanie 3D) ma większy wpływ na wytrzymałość na ściskanie niż same właściwości materiału.
2. Właściwości fizyczne(gęstość, grubość, porowatość, wilgotność, tolerancje wymiarowe) opisują strukturę i jakość materiału. Gęstość to podstawowa różnica między-formowaniem transferowym (150-300 kg/m3) a termoformowaniem (300-500 kg/m3). Zawartość wilgoci (docelowa 6-10%) jest krytycznym parametrem kontroli jakości. Termoformowane mają węższe tolerancje wymiarowe (± 0,2-0,5 mm) niż formowane metodą transferu (± 0,5-1,0 mm).
3. Właściwości termiczneto główna zaleta masy formowanej - niepowlekana masa formowana może być stosowana w temperaturze od -40 stopni C do 200-250 stopni C (krótkoterminowo), umożliwiając zastosowania „od zamrażarki do piekarnika”, z którymi tworzywa sztuczne nie mogą się równać. Formowana masa celulozowa jest także dobrym izolatorem termicznym (porównywalnym do tektury falistej).
4. Właściwości barierowe(WVTR, OTR, odporność na tłuszcz) to główne ograniczenia niepowlekanej masy celulozowej formowanej -, która jest wysoce przepuszczalna dla pary wodnej, tlenu i tłuszczu. Powłoki mogą radykalnie poprawić właściwości barierowe:-akryl na bazie wody zapewniający umiarkowaną odporność na wodę/tłuszcz, PLA zapewniający wysoką odporność na wodę/tłuszcz, PVOH zapewniający barierę tlenową. W przypadku najwyższych wymagań dotyczących bariery może być konieczne laminowanie formowanej masy celulozowej + folii barierowej.
5. Właściwości powierzchni(chropowatość, drukowalność, COF) wpływają na wygląd i funkcjonalność. Termoformowane mają gładką powierzchnię do zadrukowania (porównywalną z najwyższej jakości tekturą), natomiast-formowane transferowo mają szorstką, włóknistą powierzchnię (nadaje się tylko do prostego drukowania). Niepowlekana formowana masa celulozowa ma wysoki współczynnik COF -, korzystny dla stabilności przy układaniu w stosy.
6. Określanie formowanej masy celulozowejwymaga identyfikacji krytycznych właściwości aplikacji, ustalenia wartości docelowych, wyboru właściwej konfiguracji materiału, stworzenia prototypu i testowania oraz ustalenia specyfikacji kontroli jakości. Zawsze testuj kompletne tace (a nie tylko próbki płaskich materiałów) pod kątem właściwości-specyficznych dla danego zastosowania, takich jak wytrzymałość na ściskanie i wydajność układania w stosy.
W firmie Hesheng posiadamy wiedzę techniczną i możliwości produkcyjne umożliwiające produkcję formowanych tacek z masy celulozowej o precyzyjnie kontrolowanych właściwościach - od tacek formowanych transferowo o niskiej-gęstości-do opakowań ochronnych po tacki termoformowane o dużej-gęstości do zastosowań konsumenckich premium. Oferujemy pełną gamę opcji włókien (papier z recyklingu, wytłoki, bielone, niestandardowe mieszanki), powłok (akryl,-akryl styrenowy, PLA, PU, PVOH) i dodatków (żywice zwiększające wytrzymałość na mokro, środki zaklejające, formuły bezpieczne-ESD). Świadczymy również kompleksowe usługi testowania - przy użyciu standardowych metod ASTM, TAPPI i ISO - w celu sprawdzenia, czy nasze produkty spełniają specyfikacje Twoich właściwości. Nasz system kontroli jakości zapewnia spójne właściwości w każdej partii, a przy każdej wysyłce dostarczamy pełne raporty z testów.
Jeśli określasz masę celulozową do nowego zastosowania i potrzebujesz pomocy w określeniu właściwych właściwości i konfiguracji materiału,skontaktuj się z zespołem technicznym Hesheng- chętnie ocenimy Twoje wymagania, zalecimy optymalną konfigurację materiałów, dostarczymy prototypy i dane testowe oraz przeprowadzimy Cię przez każdy etap procesu specyfikacji i kwalifikacji. Dzięki odpowiednim właściwościom formowana masa celulozowa może spełnić najbardziej rygorystyczne wymagania dotyczące wydajności -, oferując jednocześnie korzyści w zakresie zrównoważonego rozwoju, kosztów i projektu, których nie może dorównać żaden inny materiał. Pomożemy Ci znaleźć idealną równowagę właściwości dla Twojego zastosowania.